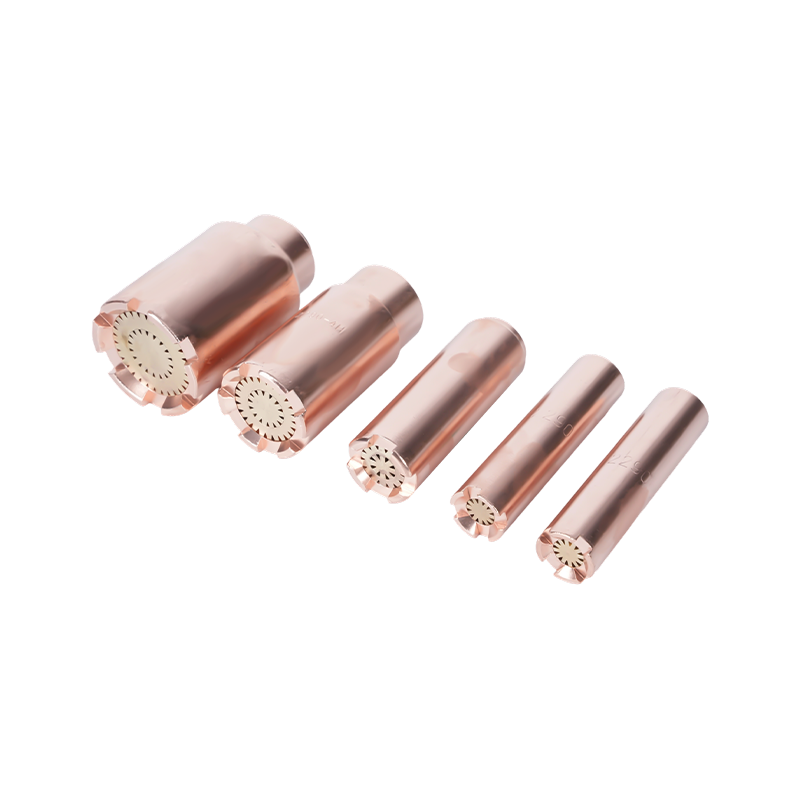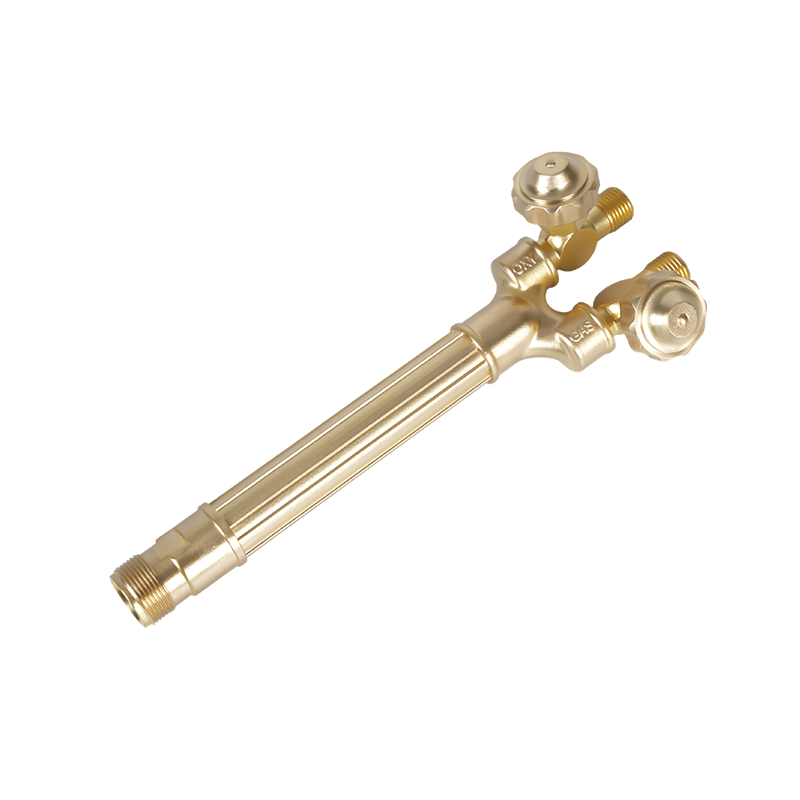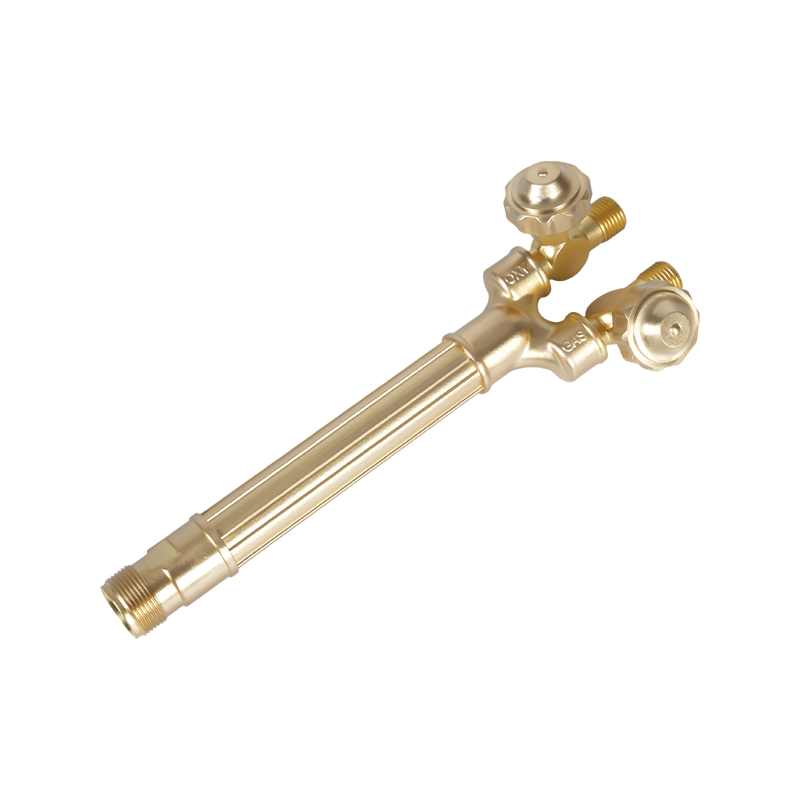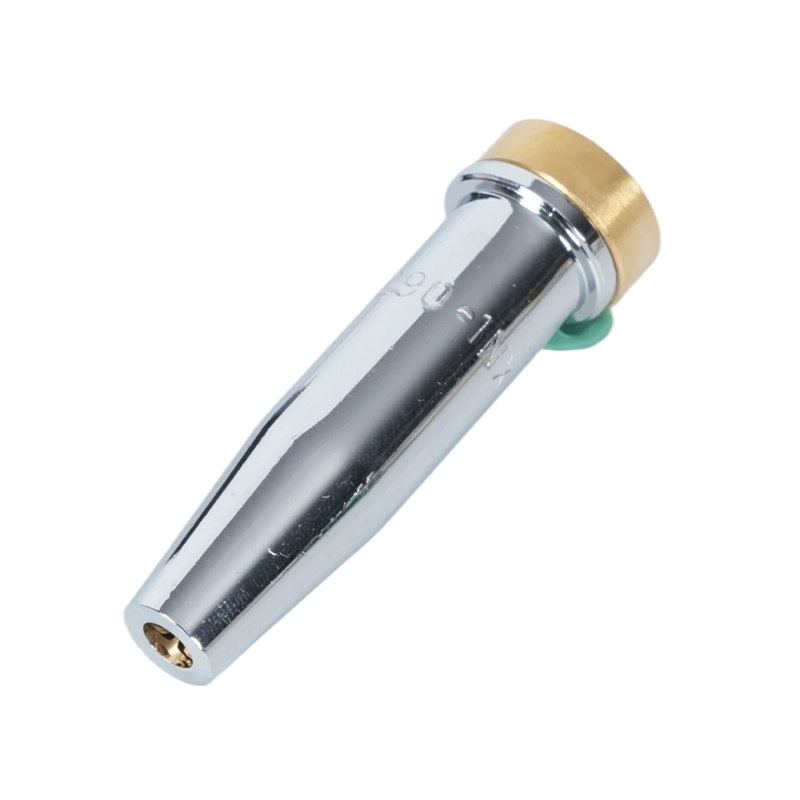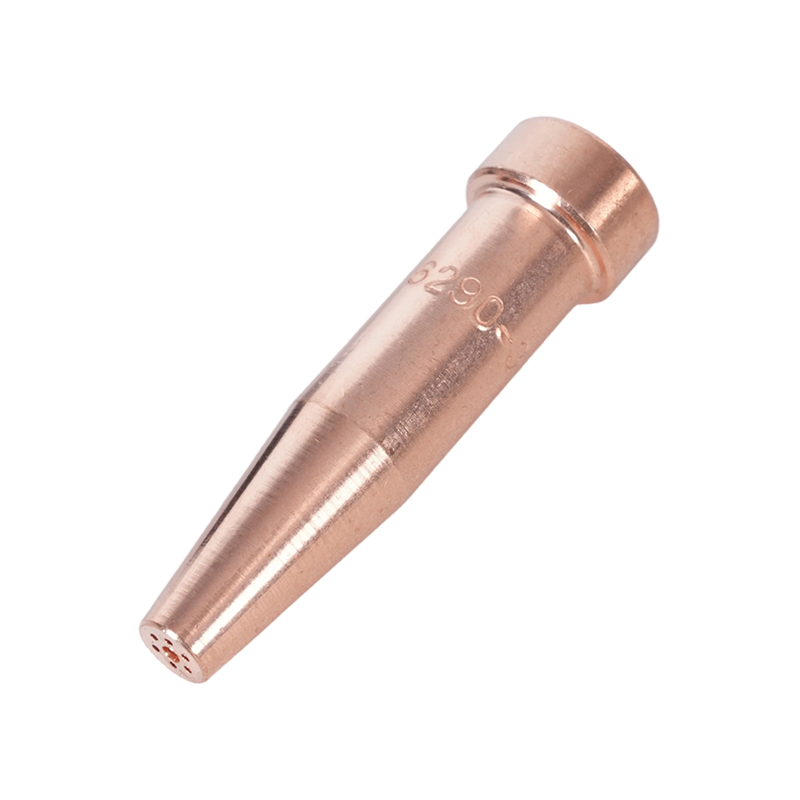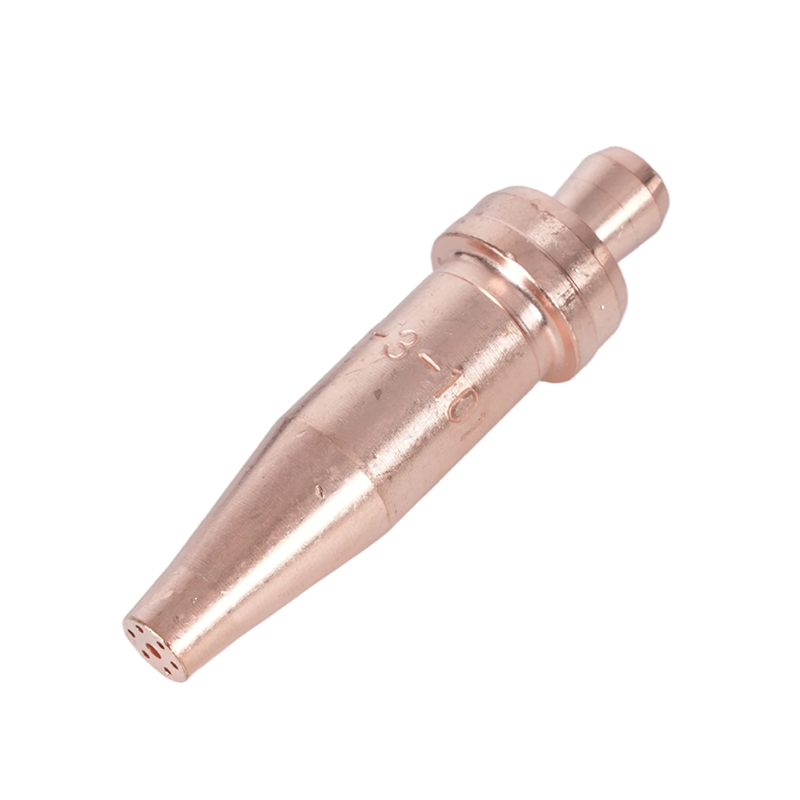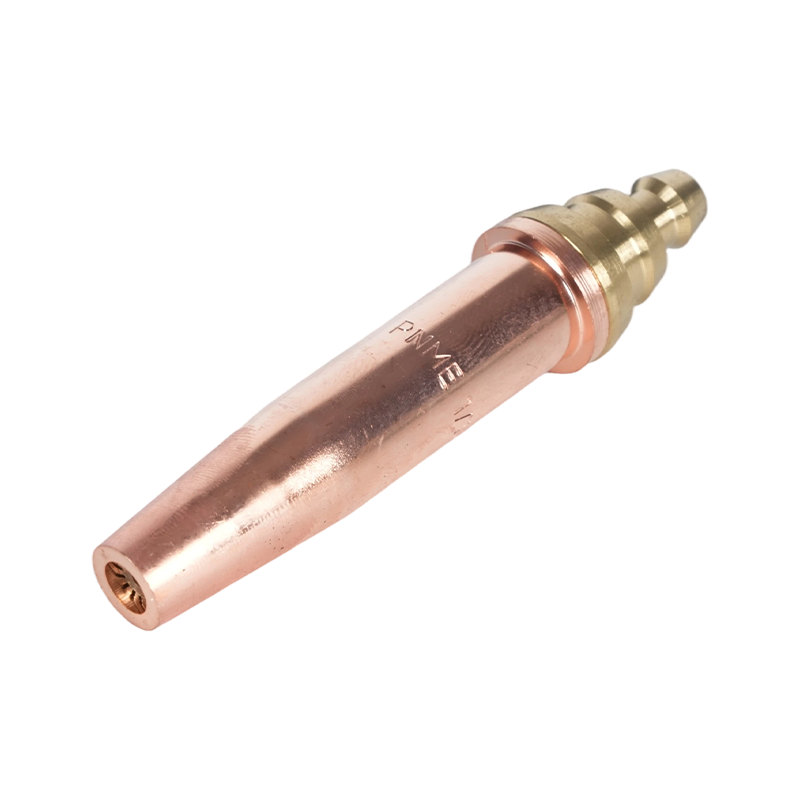
Ez a cikk kifejezetten a vágópisztoly hegyeire és vágópisztoly fúvókák oxi-üzemanyag fémvágáshoz használják. Tartalmazza a tipptípusokat, a megfelelő fúvóka kiválasztását egy munkához, a helyes beállítást és nyomásvezetést, a karbantartást és a tisztítást, a gyakori vágási problémák hibaelhárítását és a biztonsági szempontokat. Az információ praktikus, és azoknak a hegesztőknek, gyártóknak és karbantartóknak készült, akiknek gyakorlati lépésekre és referenciatáblázatokra van szükségük a mindennapi vágási feladatokhoz.
Vágópisztoly hegyek és fúvókák típusai
A vágópisztoly hegyeit és fúvókáit speciális feladatokra tervezték. A típus megértése segít abban, hogy a hegyet az anyagvastagsághoz és a kívánt vágási minőséghez igazítsa. Az alábbiakban felsoroljuk a főbb kategóriákat a funkcionális különbségekkel, és ahol mindegyik megfelelő.
Kézi (kézi) vágási tippek
A kézi hegyek gyakoriak a mobil munkában és a kis üzletekben. Egyetlen vágó oxigénnyílással és előmelegítő sugár elrendezéssel rendelkeznek. A méretek a tiszta vágás vastagságától függően változnak; vékony lemezekhez kisebb, nehéz lemezekhez pedig nagy hegyeket használnak. A kézi hegyek egyszerűen javíthatók (cserélje ki a fúvóka betétet), és kézi pisztolytesttel használhatók.
Gépi és vonalvágó fúvókák
A gépi fúvókákat portálrendszerekhez, CNC oxi-üzemanyag-vágóasztalokhoz vagy automatizált hordozókhoz tervezték. Gyakran robusztusabbak, cserélhető nyílásokkal rendelkeznek, és speciális keverőkamrákat tartalmazhatnak az előmelegítés konzisztenciájának javítása érdekében nagyobb haladási sebességeknél. A gépi fúvókák gyakran pontosabb nyomásszabályozást és tisztítási fegyelmet igényelnek.
Drag and Gouging tippek
A húzócsúcsok úgy vannak kialakítva, hogy folyamatos vagy közel érintkezzenek a munkadarabbal (hosszú egyenes vágásokhoz vagy kimaráshoz). A fúróhegyek és fúvókák szélesebb, gyakran több fúvókával rendelkeznek a fém eltávolításához, nem pedig vékony, precíz vágásokhoz – ez hasznos a hegesztési kötések előkészítéséhez vagy a hibák eltávolításához.
Hogyan válasszuk ki a megfelelő tippet: méret, nyílás és forma
A hegy kiválasztásához össze kell hangolni a fúvóka nyílásméretét, a sugár konfigurációját és a hegy geometriáját a lemezvastagsággal, az acélminőséggel és a vágási módszerrel (kézi vs. géppel). Az alábbiakban bemutatjuk a legfontosabb kiválasztási kritériumokat és azok alkalmazását.
Tipp mérete vs lemezvastagság
A gyártók a tippeket névleges vágási kapacitás alapján értékelik. Használjon konzervatív megközelítést: válasszon egy olyan hegyet, amelynek mérete kissé meghaladja a lemez vastagságát a hatékony vágás és a salak csökkentése érdekében. Ismétlődő munkavégzéshez tartson egy kis mérettartományt a tipikus munkákhoz, ahelyett, hogy folyamatosan változtatja a hegyeket.
| Tipikus hegyméret | Ajánlott szénacél vastagság | Tipikus vágási oxigénnyomás (psi) |
| Tipp 0 (nagyon kicsi) | 1–6 mm (1/16"–1/4") | 20-40 psi |
| Tipp 1-2 | 6–12 mm (1/4"–1/2") | 30-50 psi |
| Tipp 3-5 | 12–25 mm (1/2"–1") | 40-60 psi |
| Tipp 6 és feljebb (nagy) | 25–100 mm (1"–4") | 50-90 psi |
Ezek az értékek tipikus tartományok – tekintse meg a gyártó csúcstáblázatát a pontos nyílások átmérőiről, a vágási oxigénnyomásról és az ajánlott menetsebességről az adott csúcsmodellhez és acélminőséghez.
Anyag- és bevonatmegfontolások
A legtöbb oxigén-üzemanyag vágás lágyacélon történik. A rozsdamentes és erősen ötvözött acélok eltérő megközelítést igényelnek (pl. plazmavágás vagy speciális technikák), mert nem egyformán oxidálódnak. A hegyek általában sárgarézből vagy rézötvözetből készülnek; válasszon cserélhető nyílású fúvókát, ha erős kopásra vagy gyakori szennyeződésre számít.
Helyes beállítás: nyomások, előmelegítés és menetsebesség
A helyes gáznyomás, az előmelegítő sugár beállítása és a haladási sebesség ugyanolyan fontos, mint a hegy kialakítása. Az alábbiakban a szénacél oxigén-üzemanyaggal történő vágásához általánosan használt gyakorlati beállítási lépéseket és paramétertartományokat ismertetjük.
Beállítás lépésről lépésre
- Vizsgálja meg a hegyet és a fúvókát, hogy nincs-e benne törmelék, karcolt ülések vagy sérült nyílás.
- Állítsa be az üzemanyag (acetilén/propán) előmelegítési nyomását a pisztoly gyártója szerint.
- Nyissa ki az előmelegítő fúvókákat, és állítsa a belső lángkúpokat semleges vagy enyhén karburáló lángra, ha vékony fémet vág.
- Állítsa be a vágási oxigén nyomását a gyártó által javasolt értékre a hegy méretéhez és a lemezvastagsághoz.
- Végezzen próbavágást a törmeléken, hogy ellenőrizze a szúrás tisztaságát, a megfelelő haladási sebességet és az elfogadható salakképződést.
Tipikus nyomás- és sebességszabályozás
A haladási sebesség a hegy méretétől és a lemezvastagságtól függ; egy adott vastagságra optimalizált hegy nagyobb haladási sebességet és keskenyebb bevágást tesz lehetővé kevesebb salak mellett. Mindig használja kiindulási pontként a fúvóka gyártójának menetsebesség-táblázatát, és finomítsa az adott pisztoly és acél állapotához.
Karbantartás: tisztítás, hegy javítás és élettartam
A rendszeres karbantartás a fúvóka teljesítményét kiszámíthatóvá teszi. A közös karbantartás magában foglalja az előmelegítő nyílások tisztítását, a salak eltávolítását a nyílások területéről, valamint a kopott nyílások vagy hegybetétek cseréjét. Kövesse az ütemtervet: naponta ellenőrizze a hegyeket az erősen igénybe vett vezetékeken, és tisztítsa meg minden kimarás vagy hosszú futás után.
Tisztítási módszerek és eszközök
- Használjon ajánlott hegyes dörzsárakat és előmelegítő keféket – soha ne használjon drótszegeket, amelyek megnövelhetik vagy eltorzíthatják a nyílásokat.
- Az erősen szennyezett hegyeket rövid időre áztassa a vágóberendezésekhez tervezett oldószerben, hogy feloldja a zsírt és a salakot (kövesse a gyártó útmutatásait).
- Cserélje ki a hegybetéteket, ha a nyíláson erózió látható (egyenetlen átmérőjű), vagy az ülés bevágott – a teljesítmény romlik, mielőtt látható nagy sérülések jelennének meg.
Várható élettartam
Az élettartam a vágott anyagtól, a hegy anyagától és a szennyezettségtől függően változik. A tiszta lágyacélon használt, jól karbantartott hegy időszakos használat esetén több hónapig is kitart; a termelési környezeteket néhány hetente cserélni kell. Kövesse nyomon a használati órákat, és tartsa kéznél a tartalék betéteket, hogy elkerülje az állásidőt.
A gyakori fúvókákkal és hegyekkel kapcsolatos problémák elhárítása
Gyenge vágások esetén időt takarít meg annak diagnosztizálásával, hogy a hegy/fúvóka hibás-e. A következő probléma-megoldás párok gyakoriak a műhelyekben.
- Probléma: Túlzott salak és lassú vágás. Javítás: Csökkentse kissé a haladási sebességet, ellenőrizze a vágási oxigénnyomást, ellenőrizze, hogy nincs-e részleges eltömődése vagy eróziója a nyíláson, és ellenőrizze, hogy nincs-e tompa előmelegítő láng.
- Probléma: Nehezen indítható átszúrás vagy következetlen átszúrás. Javítás: Növelje az előmelegítést, hogy biztosítsa a felületi oxidáció eltávolítását; ellenőrizze, hogy a hegy mérete megfelelő-e a lemez vastagságához; ellenőrizze, hogy nem sérült-e a nyílás vagy a belső keverőkamra eltömődése.
- Probléma: Szabálytalan láng vagy felvillanások. Javítás: Azonnal állítsa le, ellenőrizze a visszacsapó szelepeket és a visszacsapó szelepeket, és cserélje ki a sérült tömlőket vagy szerelvényeket. Ne használja a hegyet, amíg a rendszer át nem megy a szivárgási és visszafolyási teszteken.
- Probléma: Nagyon széles bevágás vagy túlzott fémolvadás. Javítás: Előfordulhat, hogy a hegy túlméretezett a munkához képest, vagy a nyílás sérült – váltson kisebb hegyre, és szükség szerint csökkentse a vágási oxigénnyomást és a haladási sebességet.
Biztonság és legjobb gyakorlatok a vágófúvókákkal végzett munka során
Az oxigén-üzemanyag-rendszerek körüli biztonságos munkavégzés nem alku tárgya. A hegyek megfelelő kezelése és a felszerelés kiválasztása csökkenti a visszaesés kockázatát, és védi a személyzetet és a tulajdont.
- Mindig használjon visszacsapó levezetőket és visszacsapó szelepeket a szabályozóknál és a fáklyáknál; a sérülés első jelére cserélje ki őket.
- Viseljen megfelelő PPE-t: bőrkesztyűt, szemvédőt megfelelő szűrőbetéttel a vágáshoz, hallásvédelmet zajos környezetben és lángálló ruházatot.
- A hengereket függőlegesen és láncolva tárolja; rögzítse a pisztolyokat és a tömlőket, hogy elkerülje a szelep véletlen károsodását. Használaton kívül zárja el a palackszelepeket, és légtelenítse a vezetékeket tárolás előtt.
Vásárlási és kompatibilitási tippek
Nem minden csúcs kompatibilis a gyártók között – az ülés illeszkedése, menetemelkedése és a nyílás geometriája eltérő. Vegye figyelembe ezeket a szempontokat, amikor cserehegyeket vagy fúvókákat vásárol.
OEM vs utángyártott
Az OEM-hegyek megfelelnek az eredeti berendezés tűrésének, és gyakran tartalmaznak pontos nyílásméretet és cserebetéteket. A minőségi utángyártott tippek költséghatékonyak lehetnek, de ellenőrizni kell az illeszkedést és az anyagspecifikációkat. A gyártás szempontjából kritikus alkalmazásokhoz előnyben részesítse az OEM vagy minősített, harmadik féltől származó alkatrészeket, dokumentált tűrésekkel.
Mit kell raktáron tartani
- Válogatás a munkafolyamathoz leggyakrabban használt 2–3 csúcsméretből.
- Tartalék hegybetétek/nyílások, előmelegítő sugárbetétek és hegytisztító eszközök (dörzsárak, kefék).
- Minden gázszolgáltatáshoz legalább egy tartalék flashback levezető és egy tartalék szabályozó.
Napló vezetése vágópisztoly hegye a teljesítmény (óra/munkaidő) és a póthegyek névleges vágási vastagságukkal való feliratozása felgyorsítja a munkabeállítást, és csökkenti a nem megfelelő hegyek miatti selejt mennyiségét.
Összefoglalás: Gyakorlati ellenőrző lista minden vágás előtt
- Ellenőrizze a lemezvastagságnak megfelelő csúcsméretet.
- Vizsgálja meg és tisztítsa meg a hegyet és az előmelegítő fúvókákat; cserélje ki a kopott betéteket.
- Állítsa be az előmelegítési és vágási oxigénnyomást a tipptáblázat szerint; végezzen egy próbavágást és állítsa be a haladási sebességet.
- Győződjön meg arról, hogy a biztonsági berendezések (visszacsapó levezetők, visszacsapó szelepek) a helyükön vannak és működnek.
Ezen praktikus kiválasztási, beállítási és karbantartási lépések alkalmazása meghosszabbítja a hegy élettartamát, javítja a vágás minőségét és csökkenti az állásidőt. A pontos nyílásméretek, a nyomásdiagramok és az utazási sebességre vonatkozó ajánlásokért mindig olvassa el a fúvóka gyártójának műszaki adatlapját az Ön által használt csúcsmodellhez.