Amikor egy gyártási ütemterv előtt áll, és egy hegesztő a megfelelő pisztolyra vár, az első kérdés nem az, hogy papíron melyik folyamat néz ki jobban. Azt, hogy a kezelői melyiket tudják folyamatosan futtatni, és mennyibe kerül ez a választás az átdolgozás során. A rövid válasz: a MIG-en a folyamatosan betáplált huzal beleolvad a kötésbe, ami gyorsabbá és könnyebbé teszi a tanulást. A TIG-nél a wolframelektróda szilárd marad, és egy töltőrúd külön van hozzáadva, ami nagyobb irányítást biztosít, de több szakértelmet igényel. Ez az egyetlen különbség vezet minden más összehasonlításhoz közöttük.
Mi történik valójában az ívben
A MIG a Metal Inert Gas rövidítése, és GMAW-nak is nevezik. Egy pisztolyon keresztül tömör huzaltekercset vezetnek be, a huzal és a munkadarab között ív alakul ki, és maga a huzal beleolvad a hegesztésbe. Beállítja a huzalelőtolás sebességét és feszültségét; védőgáz, akár argon, CO2 vagy keverék, védi az olvadt medencét a levegőtől. Ez tiszta, magas lerakódási folyamatot hoz létre.
A TIG a Tungsten Inert Gas rövidítése, és GTAW-nak is nevezik. A wolframelektróda és a munkadarab között ív keletkezik, de a volfrám nem olvad meg. A hegesztőmedence az alapfém megolvasztásával készül, és szabad kézzel egy külön rúdból töltőanyagot ad hozzá. A tiszta argon a szokásos védőgáz, és egy lábpedál vagy kioldó szabályozza az áramerősséget a hegesztés előrehaladtával.
Mivel a TIG-ben a töltőanyag külön van, a hőbevitel jobban kezelhető. Mivel a huzal önellátó a MIG-ben, az ívet a huzalelőtolás tartja fenn, és a kezelőnek kevesebbre kell gondolnia. Ez megmagyarázza, hogy a MIG természetesen alkalmas hosszabb, vastagabb, nagyobb volumenű munkákra, míg a TIG a precíz vékony vagy nehezen hegeszthető fémekben találja meg a helyét.
| Aspect | MIG hegesztés | AWI hegesztés |
|---|---|---|
| Elektróda | Fogyó huzal, folyamatosan táplálva | Nem fogyó wolfram elektróda |
| Töltőanyag | Az olvadó huzal a töltőanyag | A töltőrúd kézzel külön hozzáadva |
| Védőgáz | Argon, CO2 vagy vegyes gáz | Argon vagy argon-hélium |
| Amperszabályozás | Feszültség és huzalelőtolás beállítások | Lábpedál vagy ujjbegy vezérlés |
| Képesség követelmény | Alacsonyabb, megbocsátóbb | Magasabb, kéz-szem-láb koordinációt igényel |
Hogyan hat a különbség az üzletére
Hegesztési sebesség és lerakódási sebesség
A MIG gyorsan kitölti a fugát, mert a huzal megállás nélkül szállítja a fémet. Az 5 mm-es szénacélban egy alkalmas MIG-kezelő gyakran egyetlen tömör áthaladást tud végrehajtani, míg a TIG-hez több átmenetre és több időre lenne szükség. A MIG nagyobb menetsebesség mellett is jól fut, ezért a szerkezetgyártás és a karosszériaelemek szokásos választása.
Minőség, átdolgozás és a kezelő tanulási görbéje
A TIG nem termel fröcskölést, ami azt jelenti, hogy nincs köszörülés vagy drótkefe a menetek között, és tiszta felületet hagy, amely megfelel a festésnek és a polírozásnak. A MIG néha fröcsköl, és a fröcskölés költséget jelent, ha a termék kozmetikai kikészítést igényel. A TIG könnyebben irányítható gyökérháton és hőérzékeny fémeken, de nehezebb megtanulni, mert mindkét kezét és egyik lábát használja.
Ahol minden folyamatnak több értelme van
- A 0,5-3 mm-es vékony lemez általában a TIG-t részesíti előnyben, mivel az alacsonyabb hőbevitel csökkenti az átégést.
- A körülbelül 3 mm-es és vastagabb lemezek általában a MIG-t részesítik előnyben, mert a termelékenység fontosabb, és az anyag gyorsabban képes felvenni a hőt.
- Az alumínium a vastagabb szelvényekben gyakran MIG orsópisztollyal; A vékonyabb alumínium alkatrészek gyakran AWI-t használnak a hegesztési medence jobb irányítása érdekében.
- A rozsdamentes acél, amelynek egy cső vagy edény belsejében egységesnek kell lennie, AWI alkalmazás.
Berendezések és fogyóeszközök: a költségek egymás mellett
A gép vételára csak egy része a képnek. A gyártás során általában a fogyóeszközök, a gáz és a munkaidő dönti el, hogy melyik folyamat gazdaságosabb az Ön üzlete számára.
| Költségtényező | MIG | TIG |
|---|---|---|
| Áramforrás típusa | Állandó feszültség / huzalelőtoló | Állandó áram |
| Extra gép | Huzal adagoló és pisztoly | Fáklya; vízhűtés a nagy igénybevételű ciklusokhoz |
| Fogyóeszközök | Huzaltekercsek, érintkezőhegyek, bélések | Volfrámelektróda, töltőrudak, gázpoharak |
| Gázfogyasztás | 15-25 CFH argon/CO2 | 10-20 CFH tiszta argon |
| Üzemeltetői költség | Alacsonyabb a kevésbé tapasztalt kezelőkkel | Magasabb, ha képzett hegesztőkre van szükség |
Ha a munkaerő drága, és az áteresztőképesség kritikus, akkor a MIG nyer a legtöbb acél és néhány rozsdamentes munkánál. Ha az utómunkálatok és a megjelenés határozza meg a költségvetést, a TIG gyakran olcsóbbnak bizonyul elfogadható hegesztésenként, bár óránként többe kerül.
Előmelegítés, gázszabályozás és a hegesztés körüli berendezések
Még akkor is, ha a tényleges fúzió MIG vagy TIG, a munkacella soha nem csak a hegesztőgép. Tipikus példa egy nehéz alumínium vagy vastag rozsdamentes alkatrész, amelyet előmelegítésre van szükség a gyökér áthaladása előtt, hogy csökkentse a hegesztési repedések kockázatát, és hogy a medence megfelelően üljön. A kompakt oxi-acetilén fűtőpisztoly gyakori módja annak, hogy a szakaszt a padló hőmérsékletére melegítsük anélkül, hogy megnehezítené a hegesztési beállítást.
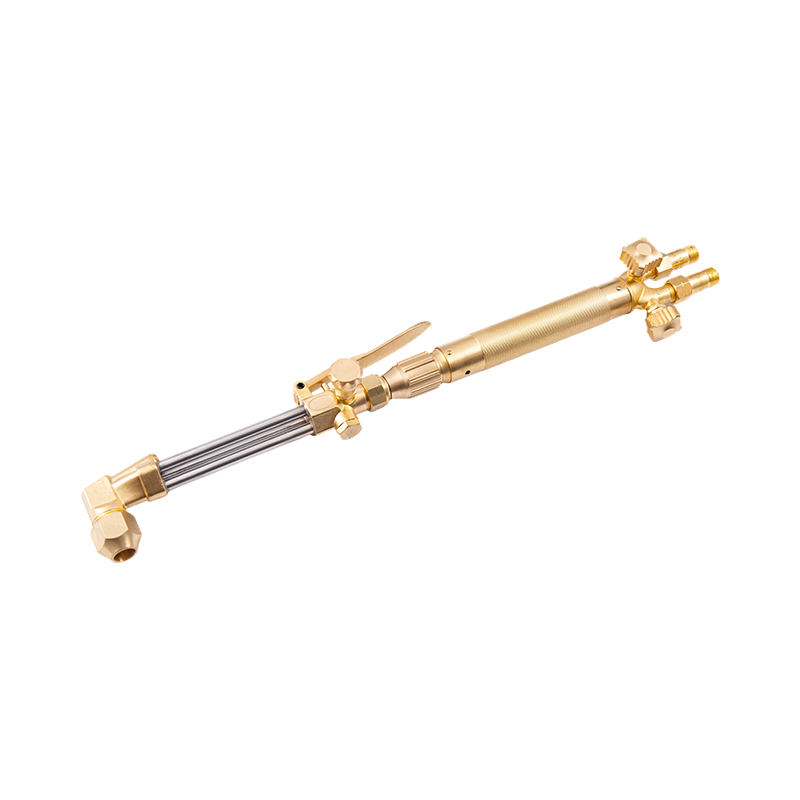
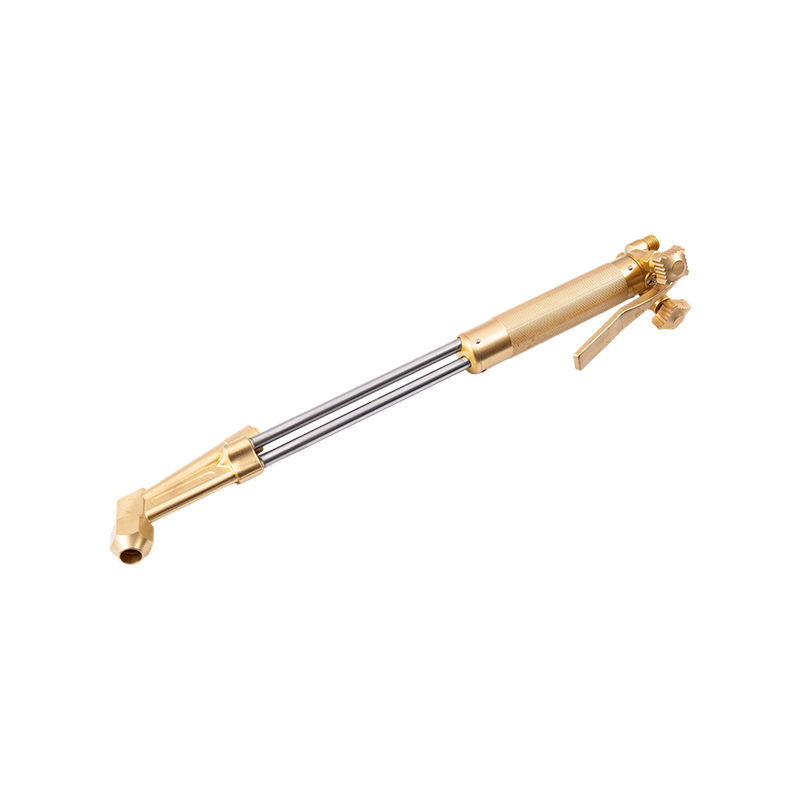
 HE-505 nagy teljesítményű oxi-acetilén fűtőpisztoly előmelegítéshez és hegesztéshez Ez a kompakt égő szabályozott lángot biztosít a vastag fémek hegesztés előtti előmelegítéséhez, csökkentve a repedés kockázatát. Kezeli a keményforrasztást, izzítást, egyengetést és felolvasztást is, így sokoldalúan kiegészíti a munkacellát. Termék megtekintése →
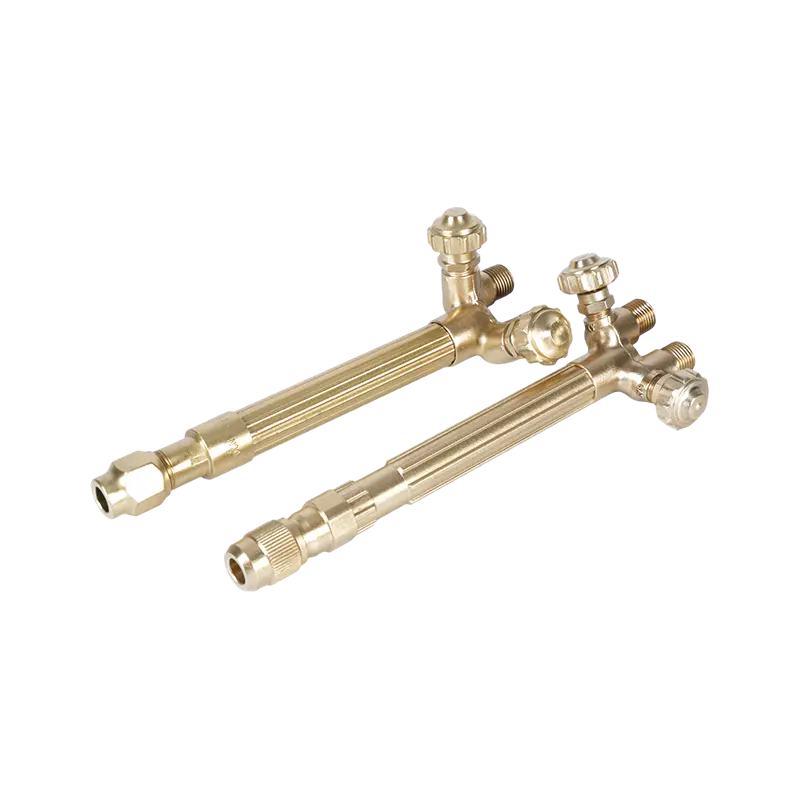
A fűtőpisztolyokat és a gázszabályozó berendezéseket gyakran ugyanaz a gyártó szállítja, amelyik a vágófelszereléseket, a fáklyafogantyúkat és a nyomásszabályozókat is gyártja. Nem az Ön által választott folyamat az egyetlen döntés: a támogató eszközöknek megbízhatónak kell lenniük, ha az ütemterv szoros.
Döntés: mit mondjon a beszerzési csapatának
Válassza a MIG-et, ha nagy a gyártási mennyiség, az anyagvastagság nagyjából 3 mm-nél nagyobb, a fröcskölés elfogadható, és korlátozott számú magasan képzett kezelő áll rendelkezésére. Válassza az AWI-t, ha a hegesztési varrat megjelenése követelmény, a falvastagság alacsony, az anyag hőérzékeny, vagy a kész illesztésnek korróziós vagy mechanikailag megerőltető üzemet kell végeznie.
Egy vegyes üzletben sok csapat mindkét folyamatot elérhetővé teszi. A TIG képes kezelni a cső gyökérzetét és a rozsdamentes munkákat, amelyeknek simának kell kinézniük, míg a MIG hordozza a nehéz sarokvarratokat. A kompromisszum nem az egyetlen tökéletes folyamat megtalálása; a folyamatnak az alkatrészhez, a térfogathoz és a rendelkezésre álló operátorhoz való hozzáigazításáról van szó.
Amikor egy OEM gyártósor hegesztő- vagy vágóberendezés-szállítóját értékeli, az az érték, ha olyan gyártót kell találni, aki irányítja a teljes megmunkálási és kovácsolási folyamatot. Az egyedi égőfogantyúk, fűtőlámpák és gázvágó alkatrészek házon belüli elkészítésének képessége az, ami kiszámíthatóbbá teszi a beszerzést. Ha egyéni szállítási megállapodásról beszél, beszéljen mérnöki csapatunkkal rajzairól és gyártási követelményeiről.