Pálcás hegesztés vs. ívhegesztés: a zűrzavar tisztázása
Ez az összehasonlítás még azelőtt megbotránkoztatja az embereket, mielőtt elkezdődne, mivel a két összehasonlított dolog valójában nem külön kategória. A pálcás hegesztés az ívhegesztés egy fajtája — nem egy versengő folyamat ül mellette. Az "ívhegesztés" minden olyan eljárás gyűjtőfogalma, amely elektromos ívet használ a fém olvasztására, és a ragasztószalag, a MIG, a TIG és a fluxusmag mind ebbe az ernyő alá tartozik.
A legtöbb ember arra gondol, amikor azt kérdezi, hogy "stick vs. ív" valójában "stick vs. a többi ívhegesztési eljárás" – általában MIG vagy TIG. A Stick hivatalos neve árnyékolt fémíves hegesztés (SMAW), amelyet az Egyesült Államokon kívül néha kézi fémíves hegesztésnek is neveznek. Az "ívhegesztés" becenevet kapta az idősebb kereskedők körében, pusztán azért, mert évtizedeken keresztül alapértelmezés szerint mindenki ezt az íves eljárást használta.
Hogyan működik a pálcás hegesztés (SMAW) valójában
A pálcás hegesztő egy fogyó elektródán – egy folyasztószerrel bevont fémrúdon – vezeti át az áramot, amelyet egy bilincsben tartanak. A rúdnak a munkadarabhoz ütése ívet hoz létre, és a hő megolvasztja az alapfémet és magát a rudat is. Ahogy a fluxusbevonat leég, védőgáz keletkezik a hegesztőmedence körül, és salakréteget hagy maga után a hűtőfém tetején, mindkettő megakadályozza, hogy a légköri oxigén és a nitrogén szennyezze a kötést.
Ez a salakréteg a kompromisszum a folyamat megbocsátására. Ellentétben a MIG-vel vagy a TIG-vel, amelyeknek védőgázra van szükségük a pisztolyon keresztül, és viszonylag tiszta felületre van szükségük ahhoz, hogy jól működjenek, a pálcás elektróda egyenesen átéghet a malomköpenyen, enyhe rozsdán vagy festéken, és így is jó hegesztést eredményez. A költség egy forgácsolás és drótkefés lépés minden lépés után, hogy eltávolítsák a salakot, mielőtt a következő lemenne.
Pálcás és egyéb ívhegesztési eljárások: MIG, AWI, Flux-Core
Ha a pálca helyesen van kialakítva egy ívhegesztési folyamatként a több közül, a hasznosabb összehasonlítás az, hogy hogyan viszonyul a többihez a munkát ténylegesen befolyásoló mutatók alapján.
| Tényező | Stick (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Berendezés költsége | Legalacsonyabb | Mérsékelt | Legmagasabb |
| Kültéri/szeles használat | Kiváló | Szegény | Szegény |
| Felület előkészítés szükséges | Minimális | Jelentős | Jelentős |
| Hegesztés utáni tisztítás | Salakforgácsolás szükséges | Minimális | Minimális |
| Legjobb vastag anyagon | Igen, több mint ⅜ hüvelyk | Jobb vékony anyagon | Jobb vékony anyagon |
| Tanulási görbe | Mérsékelt to steep | A legkönnyebb | legmeredekebb |
A bot legnagyobb szerkezeti előnye a függetlenség – nincs védőgázpalack, ami azt jelenti, hogy a szél nem fújja el a gázt, és a pálcás gép elég kicsi ahhoz, hogy a munkaterületre vigye, nem pedig kerekekkel. A MIG ezt a hordozhatóságot sebességre és sokkal rövidebb tanulási görbére cseréli, ezért uralja a bolti gyártást. A TIG a sebességet az ellenőrzésre és a hegesztési minőségre cseréli, így ez a választás, amikor a megjelenés és a pontosság fontosabb, mint a gyártási sebesség.
Amikor a pálcás hegesztés a megfelelő hívás
A bot azokban a helyzetekben keresi a tartást, amikor a többi folyamat nehézséget okoz. A kültéri szerkezeti munkák, a mezőgazdasági üzemek és tanyák javítása, a csővezetékek építése és általában a terepmunkák kedvezőek, mert nincs vesztenivaló védőgáz egy szélben. A vastagabb szerkezeti acél – a lemez és a gerenda ⅜ hüvelyk felett – jól bírja a pálcás hegesztést, és az eljárás kezeli a piszkos, rozsdás vagy festett fémet, amely tönkreteszi a MIG-hegesztés minőségét anélkül, hogy alaposan meg kellene csiszolni.
A berendezés egyszerűsége miatt is nyer. A pálcás hegesztőgép, egy marék elektródadoboz és egy földelőbilincs egy komplett összeállítás, amely elfér egy teherautó-ágyban, és ez számít mindenki számára, aki fix műhelytől távol végez javítási munkát.
Az íven túl: Mi kell még egy hegesztőműhelynek
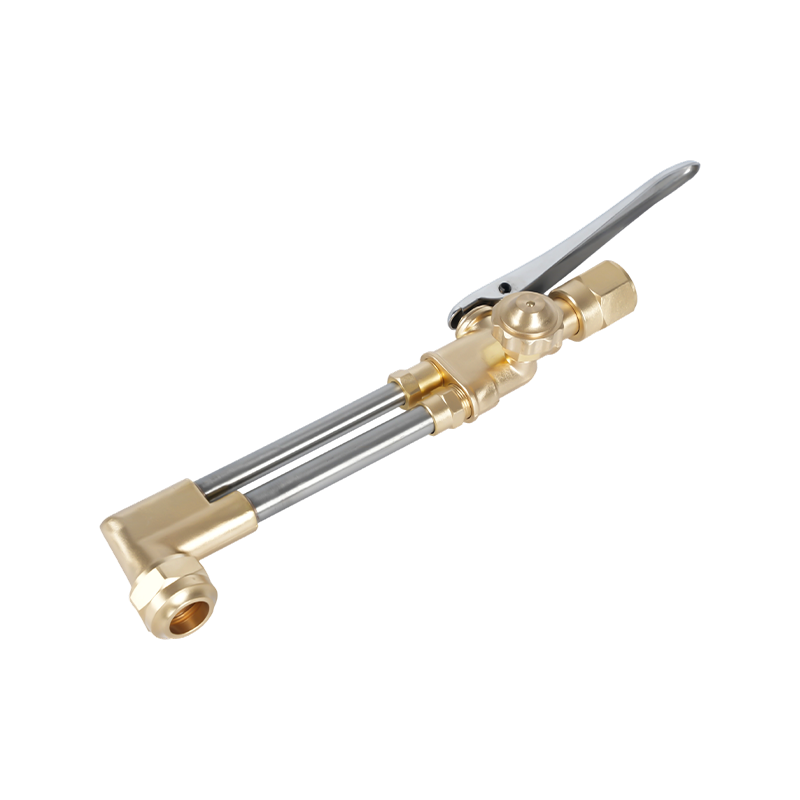
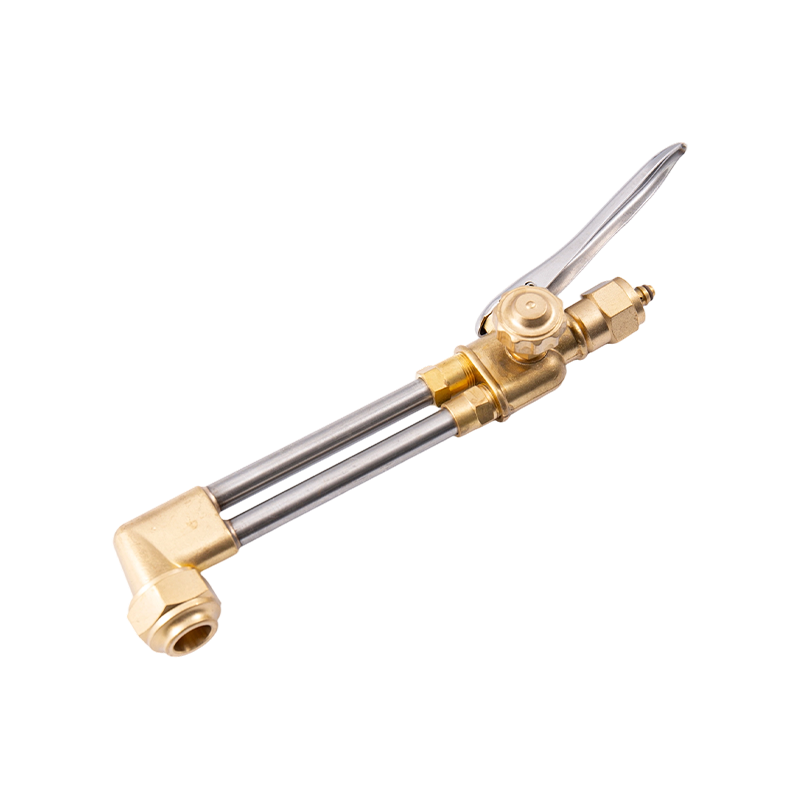
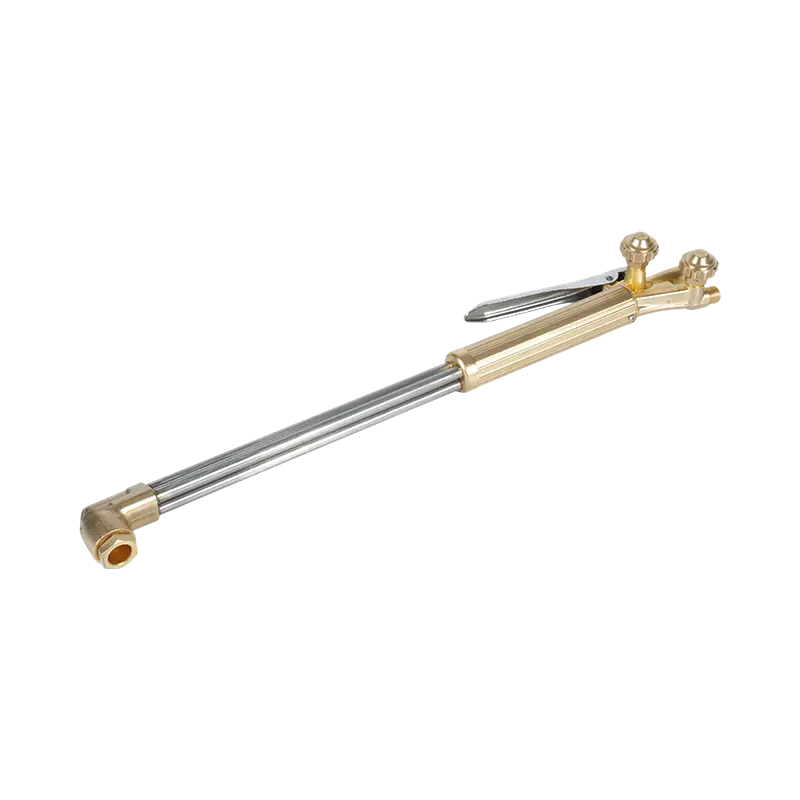
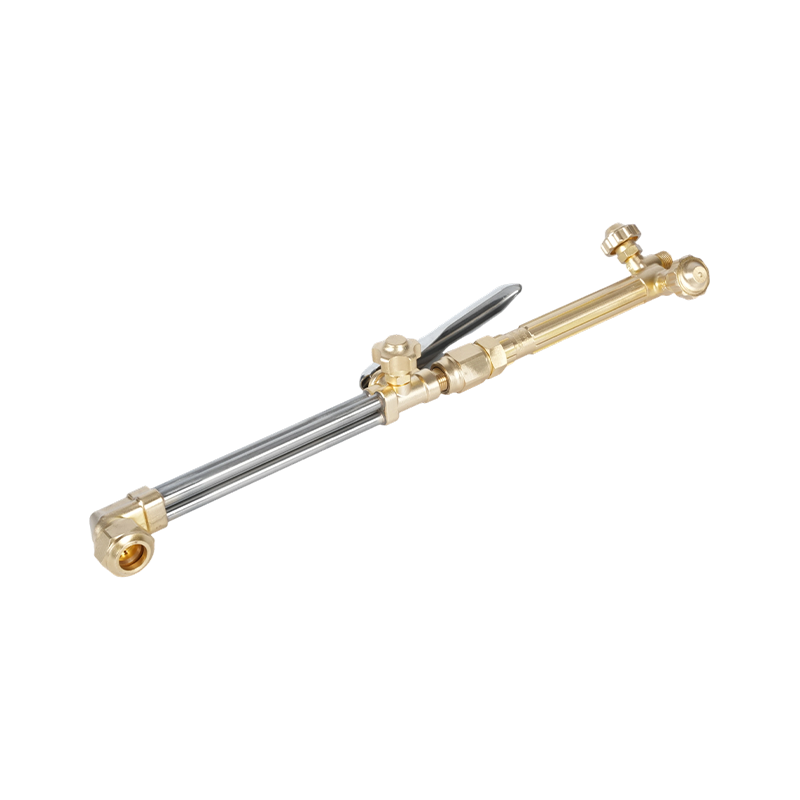
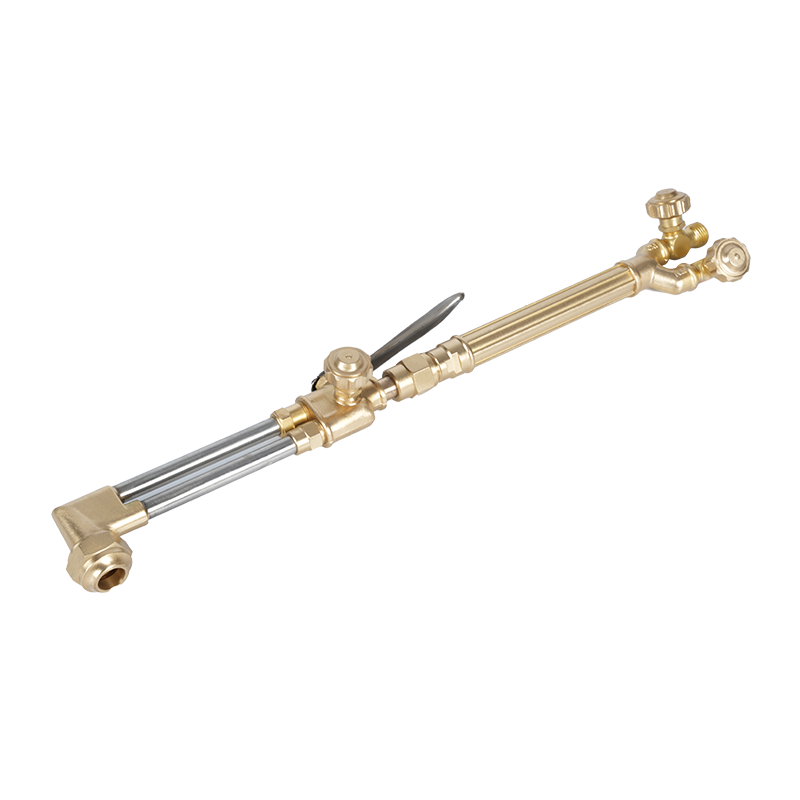
Az ívfolyamat kiválasztása csak egy része a munkafolyamatnak. A legtöbb pálcás hegesztési munka olyan lépésekkel kezdődik és végződik, amelyeknek semmi közük az ívhez. Az acélt általában méretre kell vágni, mielőtt elérné a hegesztőasztalt, ahol kézi vágópisztolyok az acél hegesztés előtti előkészítéséhez és méretezéséhez jöjjön be – az oxigén-üzemanyag-vágás továbbra is a szabványos módja a vastag lemezek helyszíni vágásának plazmaasztal nélkül.
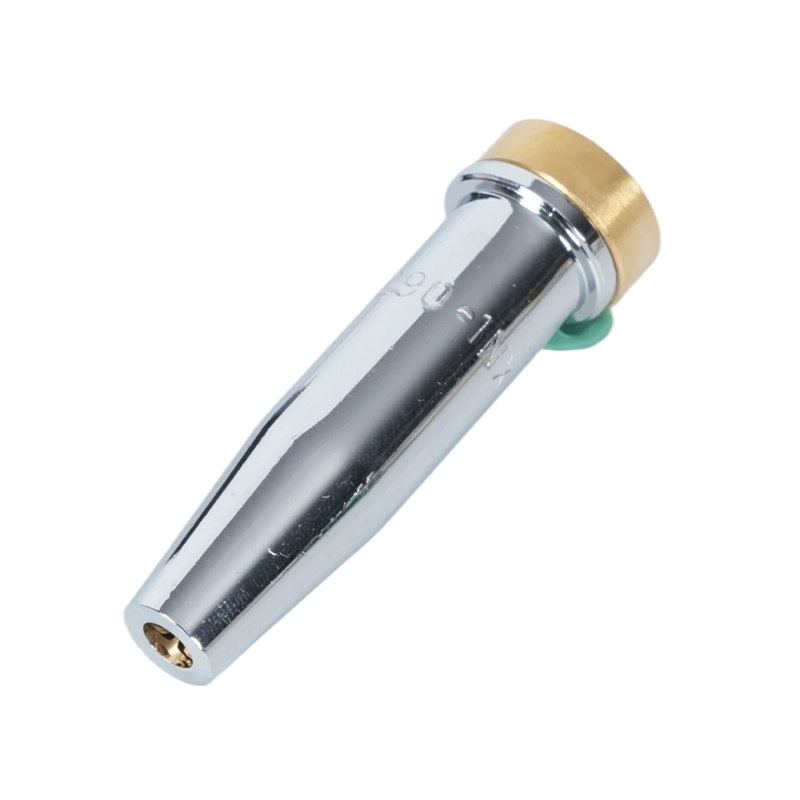
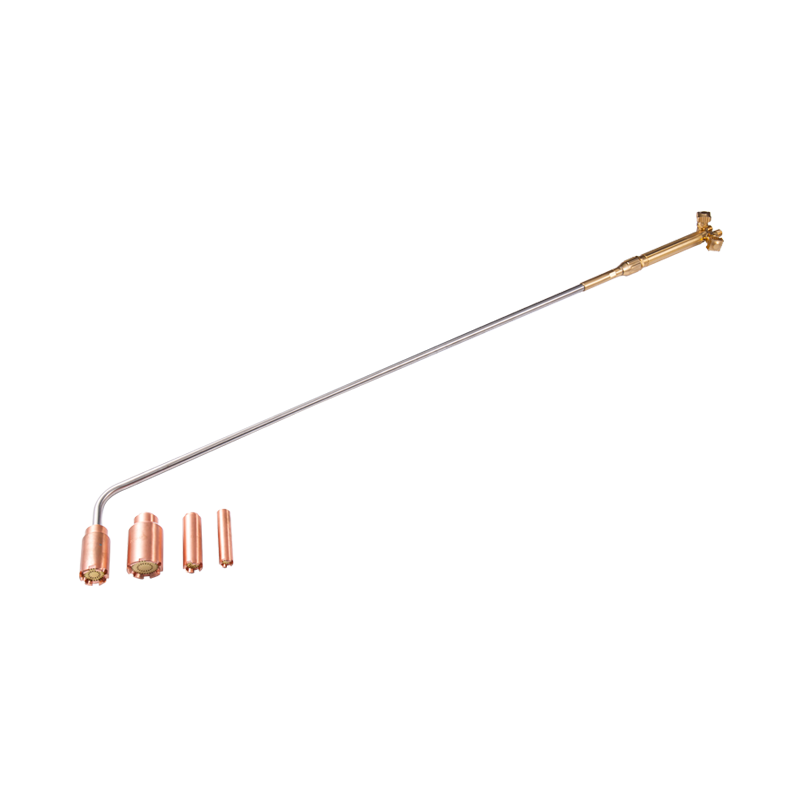
A vastag részek esetében is előnyös az előmelegítés, mielőtt az elektróda hozzáérne a kötéshez, mivel a hideg acél hőmérsékletének felmelegítése csökkenti a repedés kockázatát, amikor a varrat lehűl. Oxi-üzemanyagú fűtőpisztoly vastag acél hegesztés előtti előmelegítésére olyan fogantyúk, amelyek túl nehéz anyagokra lépnek ahhoz, hogy egy egyszerű fáklyahegy egyenletesen melegedjen. Az is fontos, hogy a láng mérete megfeleljen a munkának – a fémvastagsághoz igazított vágópisztoly hegyek tartsa tisztán a vágást, és csökkentse a gázveszteséget mind az előkészítő, mind a hegesztés utáni vágási munkák során.
Maradjon biztonságban az ívhegesztő berendezések körül
Az ívhegesztésnek megvannak a maga veszélyei az ugyanabban a műhelyben végzett oxigén-üzemanyaggal végzett munkától. Az áramütés az elsődleges probléma a bottal kapcsolatos berendezéseknél, és Az OSHA ívhegesztési és vágási szabványa meghatározza a földelésre, az elektródatartó elhelyezésére és a kábel állapotára vonatkozó követelményeket kifejezetten ennek a kockázatnak a csökkentése érdekében.
Ahol a pálcás hegesztés egy munkaterületen osztozik az oxi-üzemanyag vágó- vagy fűtőberendezéssel, a gázoldali biztonság is ugyanolyan figyelmet igényel. Egy megfelelően minősített gáznyomás szabályozó biztonságos határokon belül tartja a hengernyomást a vágópisztoly után, és flashback levezetők, amelyek megakadályozzák, hogy a tűz visszaterjedjen a gázvezetékbe nem alkuképesek a nyílt lánghoz vezető tömlőn. A fáklyára vonatkozó óvintézkedések közelebbi áttekintése érdekében Biztonsági óvintézkedések útmutatónk a vágópisztoly működéséhez részletesebben lefedi az egyéni védőeszközöket, a gázgazdálkodást és a karbantartási ellenőrzéseket.