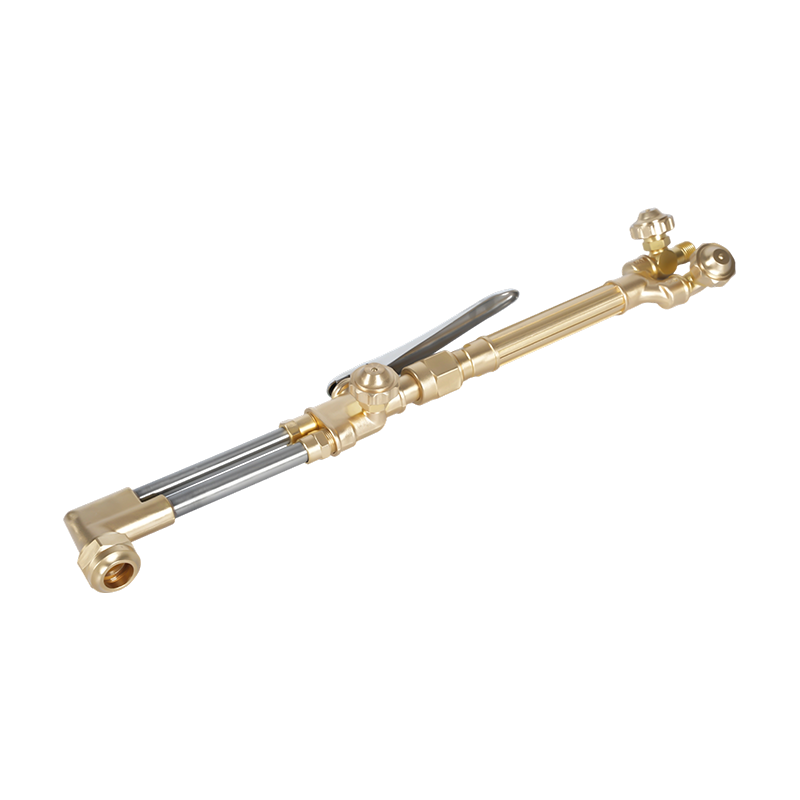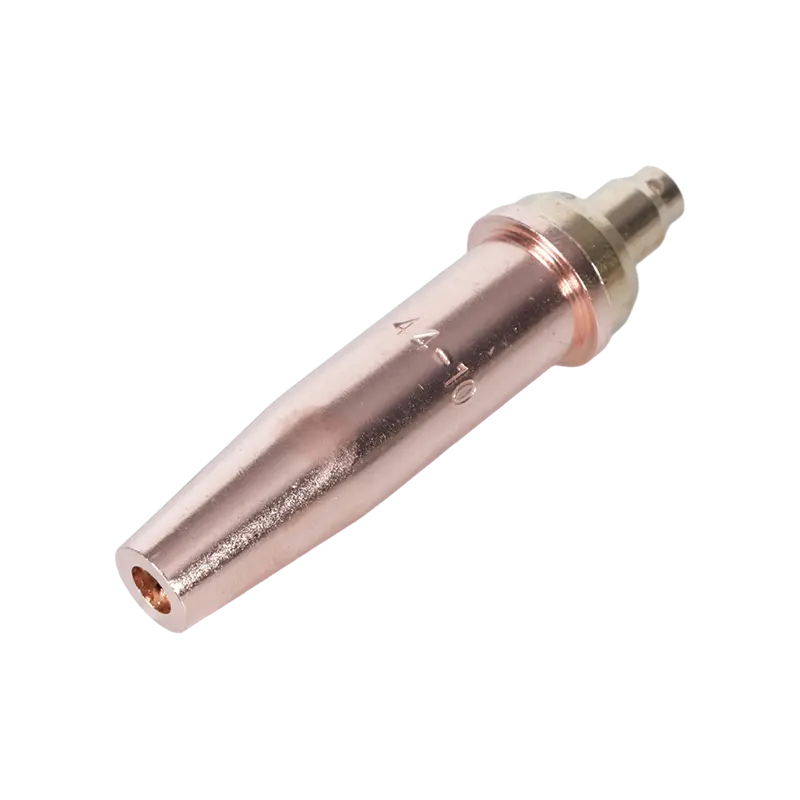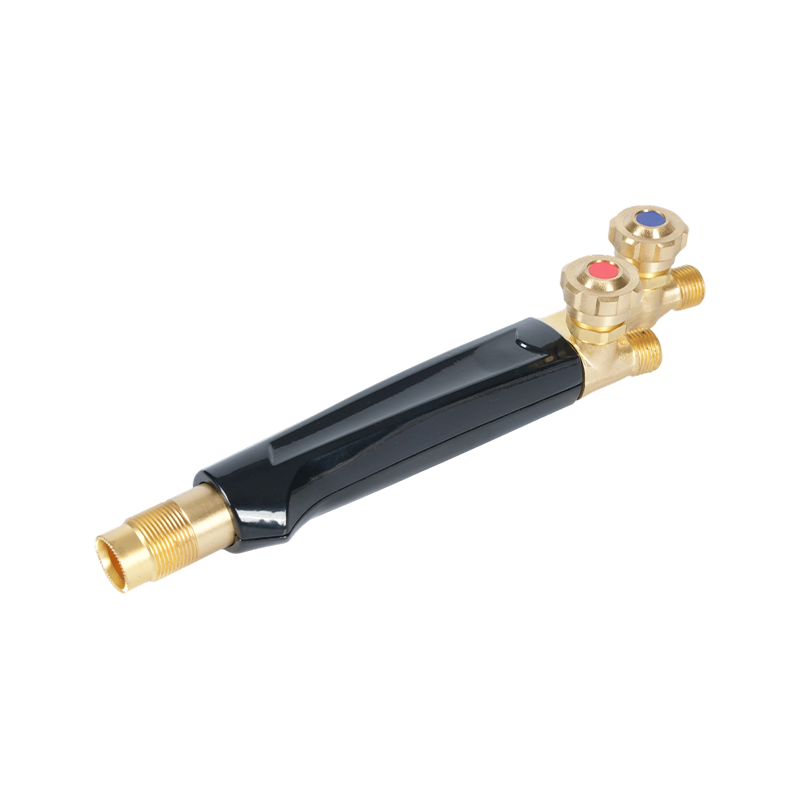
Hogyan működnek az acetilén vágópisztoly hegyei
Az acetilén vágópisztoly hegye az oxigén-üzemanyag vágórendszer végeleme – az a pont, ahol a gázkémia, a nyomástechnika és a kohászati reakció konvergálva vágást eredményez. A vágóhegy mechanikai működésének megértése az alapja a megfelelő hegy kiválasztásának, a megfelelő nyomás beállításának és a problémák diagnosztizálásának, amikor a vágás minősége romlik.
A vágási folyamat két különálló szakaszban működik, mindkettőt a hegy geometriája vezérli. Először is a előmelegítjük a lángokat – a központi furatot körülvevő, kisebb nyílásokból álló gyűrűn keresztül táplálva – emelje fel az alapfémet körülbelül 982°C (1800°F) gyulladási hőmérsékletére. Az acetilén az előnyben részesített tüzelőanyag ebben a szakaszban, mivel oxigénnel való elégetése körülbelül 3160 °C-os lánghőmérsékletet eredményez, és hőjének nagy része a belső lángkúpban koncentrálódik. Ez a belső kúpkoncentráció gyors, precíz előmelegítést tesz lehetővé a környező fém minimális hőhatást okozó zónájával – ez az előny, amelyet az alternatív üzemanyagok, például a propán és a propilén nem képesek teljesen megismételni.
Amint az acél eléri a gyújtási hőmérsékletet és cseresznyepirossá válik, a kezelő kinyitja a vágó oxigén kart. A csúcs központi furatán keresztül nagynyomású tiszta oxigénáram (99,5%-os vagy magasabb tisztaságú) szabadul fel. Ez az oxigénsugár nem olvasztja meg az acélt – exoterm oxidációs reakciót vált ki, amely közvetlenül égeti el a vasat, és vas-oxid-salakká alakítja, amelyet a gázáram sebessége egyidejűleg kiürít a résből. Az eredmény inkább termokémiai vágás, semmint termikus olvadék, ezért az oxi-acetilén több hüvelyk vastagságú acéllemezt is képes vágni, amelyet egyetlen plazma- vagy lézeres eljárás sem tud gazdaságosan méretarányosan összemérni.
Két kritikus acetilén-specifikus megkötés szabályozza a vágóhegyek használatát: Az acetilén üzemi nyomása soha nem haladhatja meg a 15 PSI-t (1 bar) , mivel a gáz kémiailag instabillá és ütésérzékenysé válik e küszöbérték felett. Ezenkívül az acetilént nem szabad óránként a henger teljes kapacitásának egyhetedét meghaladó sebességgel kiszívni – a gyorsabb visszaszívás folyékony acetont szív fel a tömlőkbe és a pisztolyba, ami károsítja a berendezést és veszélyes lángviselést okoz.
Egyrészes és kétrészes vágási tippek
Az acetilén vágópisztolyhegyeket két szerkezeti formátumban gyártják, és a köztük lévő különbség nem pusztán kozmetikai jellegű – meghatározza a gázkompatibilitást, a lánggeometriát, a hőteljesítményt és a vágási munka típusát, amelyet az egyes hegyek elvégzésére terveztek.
Egyrészes acetilén vágási tippek
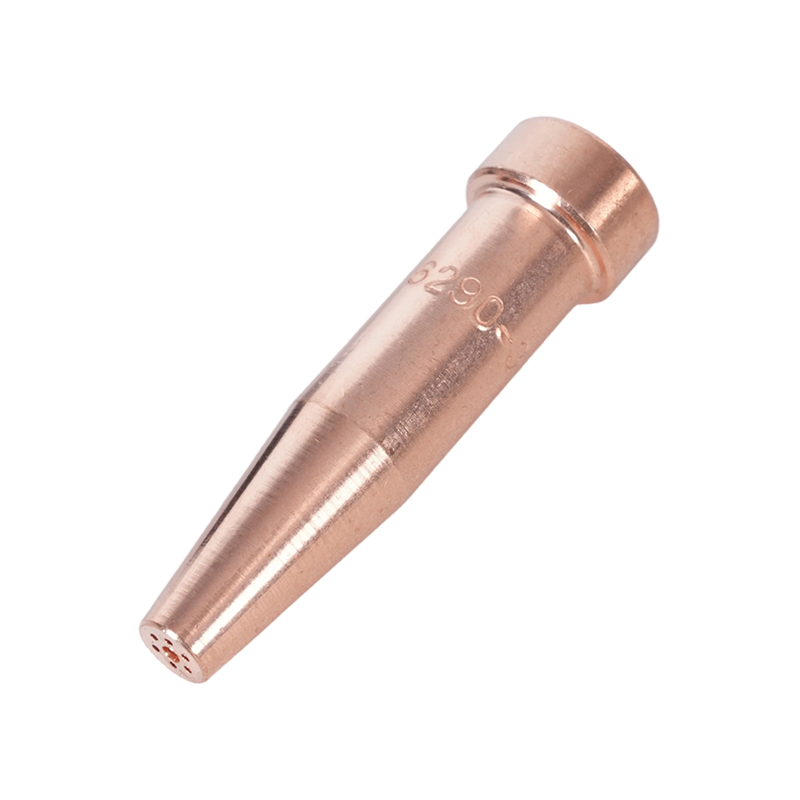
Az egy darabból álló hegyeket tömör rézötvözet tuskóból készítik – leggyakrabban tellúrrézből, amelyet a magas hővezető képesség, a megmunkálhatóság és a csúcsfelületen keletkező extrém hővel szembeni ellenállás kombinációja miatt választottak ki. A csúcsot fúrással és kalibrált huzalokon történő precíziós simítással állítják elő, hogy pontos előmelegítő nyílásokat és egy pontosan szabályozott átmérőjű központi vágó oxigénfuratot hozzanak létre. Az eredmény egyetlen integrált alkatrész, a gázjáratok közötti csatlakozások nélkül. Az egyrészes hegyek kizárólag acetilénhez készült és a szabványos formátum a gyártási, építőipari, autóipari és szerkezeti acélmunkák kézi vágásához. Általában négy vagy hat előmelegítő furatot tartalmaznak, amelyek koncentrikusan vannak elrendezve a központi furat körül.

Kétrészes vágási tippek
A kétrészes csúcsok réz külső héjból és sárgaréz belső tagból állnak. Ez a konstrukció előmelegített lánghornyokat hoz létre a két alkatrész között, nem pedig egyetlen darabon keresztül fúrt átjárókat. A kétrészes hegyeket alternatív tüzelőanyag-gázokhoz – propilénhez, propánhoz, földgázhoz és MAPP-hoz – való használatra tervezték, ahol a hosszabb előmelegítési idő és a gázok eltérő lánggeometriája szélesebb, elosztottabb előmelegítési mintát igényel. Kétrészes hegyek vannak nem cserélhető fel acetilénnel : a lángjellemzők és a gáznyomás követelményei alapvetően eltérnek egymástól, és a nem megfelelő hegytípus használata veszélyezteti a vágás minőségét és biztonságát.
| Jellemző | Egyrészes hegy | Kétrészes hegy |
|---|---|---|
| Építőanyag | Szilárd rézötvözet (tellurium réz) | Réz külső héj sárgaréz belső tag |
| Kompatibilis fűtőgáz | Csak acetilén | Propán, propilén, MAPP, földgáz |
| Előmelegítő nyílás kialakítása | Fúrt lyukak (4 vagy 6) | Hornyok a héj és a belső tag között |
| Lángkoncentráció | Magas – belső kúpfókusz | Szélesebb – elosztott előmelegítési minta |
| Tipikus alkalmazás | Kézi vágás, precíziós munkavégzés, vékony-közepes lemez | Gyártási vágás, nehéz lemez, fűtés |
A hegy számozása és a nyílások méretezésének magyarázata
A vágóhegy kiválasztásánál az egyik legmakacsabb zavarforrás a számozási rendszer. Ellentétben a rögzítőelemekkel és a fúrófejekkel, a vágópisztoly hegyeinek száma nem követ egy univerzális szabványt – a különböző gyártók különböző számokat rendelnek az azonos átmérőjű hegyekhez . Az egyik gyártó 2-es méretű hegye ugyanolyan vágási oxigénfurattal rendelkezhet, mint egy másik gyártó 3-as méretű hegye. Ez az inkonzisztencia nem hiba; tükrözi a történelmi márkaspecifikus konvenciókat, amelyeket az iparágban egymástól függetlenül alakítottak ki.
A borravaló kiválasztásának technikailag helyes megközelítése az, hogy meghatározza vágási oxigénnyílás átmérője , fúrószár-index méretben kifejezve, nem pedig pusztán a hegy számával. A központi furat – az egyetlen furat, amelyen keresztül a nagynyomású forgácsoló oxigént szállítják – az a méret, amely meghatározza a vágást elérő oxigén térfogatát, és ezáltal azt a maximális acélvastagságot, amelyet a csúcs tisztán vághat. Az előmelegítő nyílás átmérői másodlagos specifikációk, amelyek befolyásolják az előmelegítés sebességét, és a gyártó úgy tervezte, hogy illeszkedjen a központi furathoz.
A hegyek száma általában növekszik a nyílások méretével: a kisebb számok (000, 00, 0, 1) a vékony anyaghoz alkalmas kisebb nyílásoknak felelnek meg, míg a nagyobb számok (4, 5, 6 és afölötti) a nagyobb nyílásoknak felelnek meg a nehéz lemezek vágásához. Kínálatunk vágópisztoly hegyek A precíziós lengéscsillapított nyílástűrések szerint készül, minden modellhez közzétett fúróindex-méretekkel, hogy lehetővé tegye a közvetlen méretellenőrzést, függetlenül a meglévő berendezéseken használt számozási konvenciótól.
Acetilén vágóhegy kiválasztásának táblázata
Az alábbi táblázat a szabványos hegyválasztási és nyomásparamétereket tartalmazza a jó állapotú lágyacél acetilén vágásához. Minden nyomást a szabályozónál mérnek egy 25 láb hosszú tömlővel. A 25 lábnál lényegesen rövidebb vagy hosszabb tömlők esetén állítsa be ennek megfelelően az üzemi nyomást a megfelelő csúcs kimeneti nyomásának fenntartásához.
| Fém vastagság | Tipikus hegyméret | O₂ nyomás (PSI) | C2H₂ nyomás (PSI) | Melegítse elő a lyukakat |
|---|---|---|---|---|
| Akár 1/8" (3 mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5/#6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Két működési szabály kivétel nélkül érvényes a táblázat összes bejegyzésére. Először is, soha ne használjon vastagabb anyagra méretezett hegyet, mint amennyit ténylegesen vág – a túlméretezett hegy több oxigént szállít, mint amennyit az előmelegítő láng megfelelően el tud fogyasztani, ami túlmelegedést, a hegy sérülését, visszaégést és rongyos vágásokat okoz. Másodszor, soha ne lépje túl a 15 PSI acetilén üzemi nyomást, függetlenül a hegy méretétől vagy a lemez vastagságától; ha egy adott vágás több oxigénáramot igényel, mint amennyit a megfelelő méretű hegy biztonságos acetilénnyomás mellett képes biztosítani, a megoldás az, hogy nagyobb oxigénpalackra vagy elosztó-elrendezésre váltunk, nem pedig az acetilén nyomását.
Egyenes furat és eltérő furatvágó tippek
Az egy- és kétrészes megkülönböztetésen túl az acetilén vágócsúcsokat a központi vágó oxigénfurat geometriája is tovább különbözteti meg. Ez a specifikáció kritikus fontosságú azon kezelők számára, akik kézi és gépi vágóberendezésekkel is dolgoznak.
Egyenes furatú hegyek
Egy egyenes furat konzisztens hengeres átmérőt tart fenn a gázjárattól a csúcs kimenetéig. Az egyenes furatú csúcsok csökkentik az oxigénnyomást 40-60 PSI és a szabványos kivitel a kézi vágási műveletekhez. Az általuk előállított hengeres gázáram mérsékelt sebességnél stabil, így a kezelő megfelelő vezérlést biztosít a vágási vonal, a salakkidobás és az előmelegítés lefedettsége felett a pisztoly kézi mozgatása során.
Eltérő furatcsúcsok
Az elágazó furat – amelyet kiszélesedő vagy kúpos kimenetnek is neveznek – kissé kiszélesedik a csúcs kimeneténél, lehetővé téve a vágó oxigénáram kitágulását és felgyorsulását, amikor kilép. Ezt a geometriát gépi forgácsolási alkalmazásokhoz tervezték, és a következő helyen működik 70-100 PSI vágási oxigénnyomás . A nagyobb sebességű, divergens oxigénáram körülbelül 25%-kal gyorsabb vágási sebességet tesz lehetővé, mint az egyenértékű nyílásméretű egyenes furatú csúcsok, miközben elfogadható bevágási minőséget tart a lágyacél lemezen olyan vastagságban, ahol a gépi vágás gazdaságilag indokolt. Kézi vágáshoz nem ajánlott az eltérő furatvégek használata: a nagyobb nyomások és a felgyorsított áramlásból származó kezelői visszajelzések csökkentése jelentősen megnehezíti a pontos kézi vezérlést.
Tipp Karbantartás, tisztítás és biztonság
A vágócsúcs állapota közvetlenül meghatározza a vágás minőségét és az üzembiztonságot. A részben blokkolt előmelegítő nyílásokkal, deformált központi furattal vagy szennyezett ülőfelülettel rendelkező hegy szabálytalan lángot, instabil vágási oxigénáramot eredményez, és megnövekszik a visszatüzelés vagy a visszacsapás kockázata. A hegy karbantartása nem kötelező – rutinszerű működési követelmény.
Tisztítási eljárás
Normál használat során a hegy nyílásaiban fröcskölés, salak és oxidációs lerakódások halmozódnak fel. Ezek a lerakódások szűkítik a gázáramlást és torzítják a lángmintát. A tisztítást a hegytisztítók, amelyeket kifejezetten a használt nyílás átmérőjéhez terveztek -soha szögekkel, vezetékekkel, fúrószárral vagy rögtönzött szerszámokkal. A hegytisztítók hengeres reszelők, amelyek mérete megfelel a szabványos nyílásátmérőknek; helyes használat esetén eltávolítják a lerakódásokat anélkül, hogy megnövelnék vagy deformálnák a furatot. Az előmelegítő vagy vágási nyílás akár néhány ezred hüvelyknyivel megnövelése annyira megváltoztatja a gáz áramlási jellemzőit, hogy befolyásolja a lángegyensúlyt és a vágás minőségét, és a deformálódott furat nem javítható – a hegyet ki kell cserélni. Tisztítsa meg az összes nyílást egyenként egy enyhe reszelő mozdulattal, majd fújja át a csúcsot alacsony nyomású sűrített levegővel, hogy eltávolítsa a törmeléket, mielőtt visszahelyezné.
Ülőfelület-ellenőrzés
A hegy ülőfelületének – a megmunkált felületnek, amely illeszkedik a pisztolyfejhez – síknak, simának és sorjamentesnek kell lennie. A sérült ülőfelület lehetővé teszi, hogy a gáz megkerülje a tömítést a hegy és a fáklya között, szivárgást hozva létre, amely szabálytalan lángot hoz létre, és visszacsapó kockázatot jelent. Minden hegy eltávolítása után ellenőrizze az ülőfelületet. A könnyű felületi nyomokat finom csiszolópapírral lehet csiszolni sima felületen; minden hegyet, amelyen mély hasadékok, repedések vagy jelentős felületi egyenetlenségek láthatók, azonnal ki kell cserélni.
Backfire és Flashback megelőzés
A visszatüzet – amikor a láng visszapattan a hegybe, és újra felgyullad a csúcs felületén – leggyakrabban a csúcs méretéhez szükséges minimális nyomás alatti működés, a hegy túl közel tartása a munkafelülethez, vagy a gázáramlást korlátozó, részben eltömődött nyílások okozzák. Ha visszatüz, zárja el először az acetilénszelepet, majd az oxigénszelepet, hagyja lehűlni a hegyet, ellenőrizze és tisztítsa meg a nyílásokat, és ellenőrizze a nyomásbeállításokat, mielőtt újragyújtaná. A visszacsatolás – amikor a láng a tömlőkbe és a szabályozókba terjed – egy komolyabb esemény, amelynél visszacsapó-levezetőket kell felszerelni mind az üzemanyag-, mind az oxigénvezetékekre a fáklya testénél vagy a szabályozó kimeneténél. A flashback levezetők kötelezőek az acetilén rendszerekben a legtöbb joghatóságban, és erősen ajánlottak a helyi követelményektől függetlenül.
A megfelelő tipp kiválasztása a beállításhoz
Az acetilén vágópisztoly csúcsának megfelelő kiválasztásához négy egymást követő döntést kell végrehajtani. Ha sorrendben alkalmazza őket, a legtöbb kiválasztási hiba már azelőtt kiküszöbölhető.
- 1. lépés – Ellenőrizze a tüzelőanyag-kompatibilitást. Ellenőrizze, hogy a beállítás acetilént használ-e, nem propánt, propilént vagy MAPP-ot. Az acetilén rendszereken csak egy darabból készült, kifejezetten acetilénhez gyártott hegyeket szabad használni. Kétrészes alternatív tüzelőanyag-hegy használata acetilén égőn helytelen lánggeometriát és kiszámíthatatlan gáz viselkedést eredményez.
- 2. lépés – Határozza meg a fém maximális vastagságát. Olyan hegyet válasszon, amely a munka során tapasztalt legvastagabb szakasz vágására alkalmas, nem pedig az átlagos vastagságot. A hegy névleges kapacitásánál 10%-kal vastagabb szakasz vágása hiányos vagy rongyos vágást eredményez; a legvastagabb szakaszhoz alulméretezett hegy használata, és a nagyobb nyomással való kompenzálás megkísérli a visszatüzést és a hegy sérülését.
- 3. lépés – Válassza ki a furat típusát az alkalmazás alapján. A kézi vágási műveletekhez egyenes furatvégekre van szükség 40–60 PSI vágási oxigén mellett. A gépi vagy automatizált vágási műveletek 70–100 PSI-nél eltérő furatcsúcsokkal rendelkeznek, így 25%-os sebességelőnyt biztosítanak egyenes lemezvágásoknál.
- 4. lépés – Ellenőrizze a pisztoly fogantyújának és a fejének kompatibilitását. A vágóhegyeknek megfelelően illeszkedniük kell a pisztolyfejhez, amelyre fel vannak szerelve. A csúcsmenetnek, az illeszkedési geometriának és a fejmenetnek meg kell egyeznie. A miénk vágó fáklya fogantyúk szabványos csúcsmenettel és illesztési specifikációkkal készülnek; ha ugyanazt a rendszert párosítják egymással, kiküszöböli a szivárgást és a láng instabilitását, amely a különböző gyártók összeférhetetlen komponenseinek keveréséből adódik.
Azon kezelők számára, akik új állomást szerelnek fel, vagy egy teljes oxigén-üzemanyag-beállítást cserélnek le, a teljes rendszerszemlélet – a pisztoly fogantyúja, a vágófelszerelés, a szabályozók, a tömlők és a hozzájuk tartozó hegyek együtt vásárolva – már az elején kiküszöböli a kompatibilitási bizonytalanságot. A miénk vágófáklya készletek illeszkedő rendszerként vannak összeállítva dokumentált csúcskompatibilitással, nyomásspecifikációkkal és acetilén-besorolású alkatrészekkel, megbízható kiindulópontot biztosítva mind a műhelyben, mind a szántóföldi vágási alkalmazásokhoz.