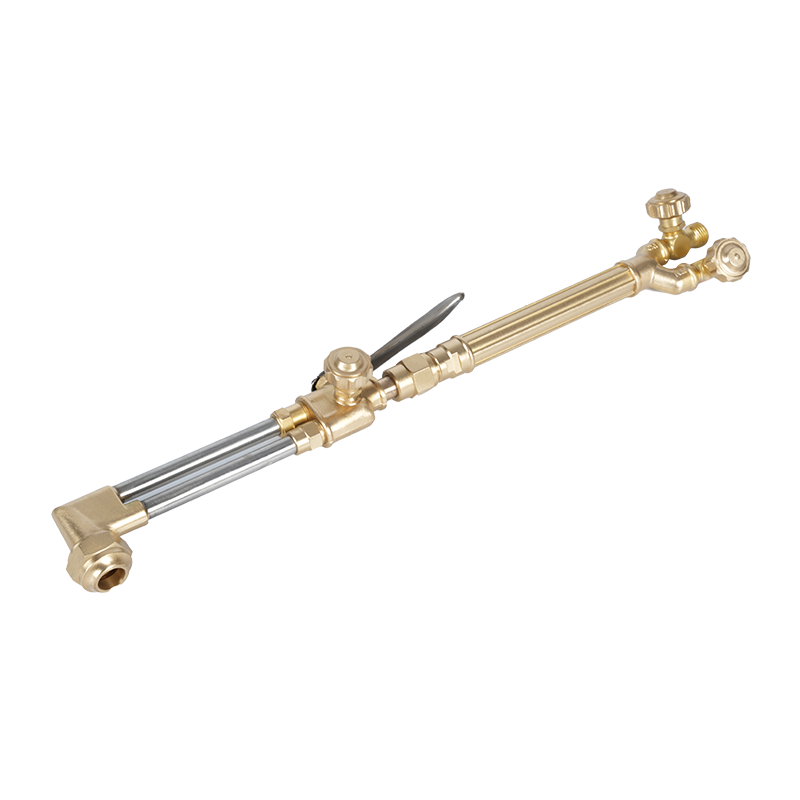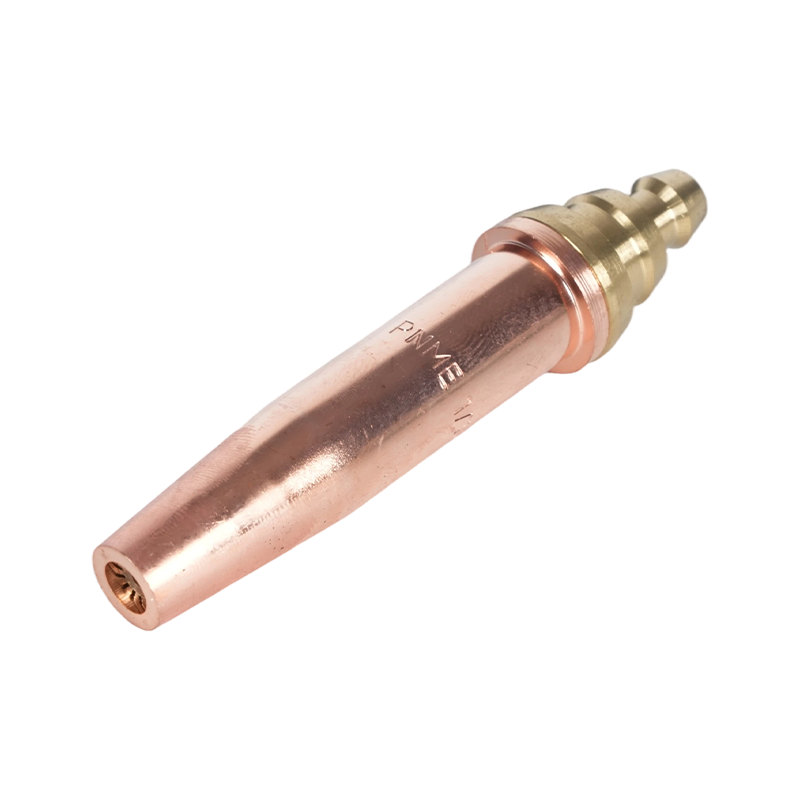
A vágócsúcs a legkövetkezményesebb alkatrész minden oxigén-üzemanyag rendszerben. A szabályozók szabályozzák a nyomást, a tömlők szállítják a gázt, és a pisztolytest biztosítja a fogantyút – de a hegy határozza meg, hogy a vágás tiszta vagy rongyos, gyors vagy lomha, biztonságos-e vagy hajlamos a visszaégésre. A hegy helyes kiválasztása és helyes működtetése elválasztja a konzisztens, produktív vágást a hulladékgáztól és az utómunkálatoktól. Ez az útmutató mindent lefed a hegy tervezési elveiről a gyakorlati terepi technikákig és a hibadiagnosztikáig.
Mit csinálnak az Oxy Fuel Cutting Tips?
Az oxi-üzemanyag vágócsúcsnak két különálló funkciója van, amelyek egyszerre történnek. A kis lyukak külső gyűrűje - az előmelegítő nyílások - tüzelőgáz és oxigén keverékét szállítja előmelegítő láng létrehozásához. Ez a láng felmelegíti az alapfémet gyulladási hőmérsékletére: durván 1600–1800 °F (870–980 °C) lágyacél esetén. A központi furat egészen más célt szolgál: nagynyomású vízsugárt bocsát ki tiszta vágási oxigén amely kémiailag oxidálja az előmelegített acélt és kifújja a keletkező olvadt vas-oxidot (salakot) a vágásból.
Ez a megkülönböztetés gyakorlatilag számít. Az előmelegítő láng nem vág – kondicionálja a fémet. A vágó oxigénáram a tényleges leválasztást kémiai reakción keresztül végzi, nem pedig a nyers termikus olvasztást. Bármilyen tényező, amely rontja a vágási oxigénáramot – alacsony nyomás, szennyezett furat, nem megfelelő távolsági távolság – közvetlenül befolyásolja a vágás minőségét, függetlenül attól, hogy milyen jól néz ki az előmelegítő láng.
A hegyek egyrészes (tömör réz) vagy kétrészes kivitelben (belső sárgaréz, külső réz) készülnek. A kétrészes hegyek gyakoribbak a gyártási környezetben, mivel a belső rész önállóan cserélhető, amikor az előmelegítő nyílások elhasználódnak, anélkül, hogy eldobnák a külső testet. Az egyrészes hegyek egyszerűbbek, és gyakran előnyben részesítik a kézi vágást, ahol a csere gyakorisága alacsonyabb.
A megfelelő tipp kiválasztása: méret, furattípus és üzemanyag
Három változó szabályozza a hegy kiválasztását: anyagvastagság, vágási oxigén furat kialakítása és a használt fűtőgáz. Csak a vastagság megválasztása – a furattípus és az üzemanyag-kompatibilitás figyelembevétele nélkül – a rossz vágási minőség leggyakoribb forrása a szántóföldön.
Tipp mérete és anyagvastagsága
A hegy mérete határozza meg a központi forgácsoló oxigénfurat átmérőjét és az előmelegítő nyílások méretét. A helyes hegyméretet mindig az anyagvastagsághoz kell igazítani , nem a kívánt nyomásbeállításra vagy vágási sebességre. Túlméretes hegy használata vékony lemezen túlzott hőbevitelt, elhajlást és széles, rongyos bevágásokat okoz. A vastag lemezen alulméretezett hegy használata tökéletlen oxidációt, erős salaktapadást és képtelenséget okoz a mélységben történő vágás befejezéséhez.
| Anyagvastagság | Tipikus hegyméret | Oxigénnyomás (PSI) | Vágási sebesség (IPM) |
|---|---|---|---|
| 1/8 hüvelyk (3 mm) | 000/0 | 20–25 | 20–26 |
| 1/4 hüvelyk (6 mm) | 0/1 | 25–35 | 16–22 |
| 1/2 hüvelyk (13 mm) | 1/2 | 35–45 | 12–18 |
| 1 hüvelyk (25 mm) | 2/3 | 40–55 | 10–14 |
| 2 hüvelyk (50 mm) | 3/4 | 45–65 | 7–10 |
| 4 hüvelyk (100 mm) | 4/5 | 55–80 | 4–7 |
Hengeres furat vs. Divergens furat
A vágó oxigénfuratok két belső geometriájúak, mindegyik más vastagságtartományra van optimalizálva. Hengeres furatvégek állandó átmérőt tartson fenn a furat teljes hosszában, és 40 PSI körüli nyomáson működik a legjobban. Ezek a szabványos választás 10 mm vastag anyagok kézi és gépi vágásához. Eltérő furatcsúcsok kifelé, a kijárat felé kiszélesednek, lehetővé téve a vágó oxigénáram szuperszonikus sebességre való kiterjesztését. Nagyobb nyomáson működnek – jellemzően 75-100 PSI között –, és gyorsabb vágási sebességet biztosítanak, kisebb oxigénfogyasztás mellett, 3/8 hüvelyknél vastagabb lemezen. A nehéz lemezeket vágó legtöbb CNC oxi-üzemanyaggal működő gép esetében az eltérő furatvégek a megfelelő választás. Ha részletes összehasonlítást szeretne kapni arról, hogy a tüzelőanyag-gáz kiválasztása hogyan kölcsönhatásba lép a hegy furatának kialakításával és a láng hőmérsékletével, tekintse meg a mi oldalunkat vágópisztoly hőmérséklet és tüzelőanyag-összehasonlítás .
Üzemanyag-gáz kompatibilitás
A vágóhegyek nem cserélhetők fel az üzemanyagokkal. Az acetilén hegyek specifikus előmelegítő nyílás mintázattal és mérettel rendelkeznek, amely megfelel az acetilén koncentrált belső kúp hőjének és a sztöchiometrikus oxigén-üzemanyag aránynak körülbelül 1:1. A propán- és propilénhegyeken több és nagyobb előmelegítő nyílás található, amelyek kompenzálják ezeknek a gázoknak az alacsonyabb belső kúp-hőmérsékletét és magasabb oxigénigényüket – a propánhoz nagyjából 4,5 rész oxigénre van szükség egy rész tüzelőanyagonként. A propánnal ellátott acetilénhegy használata éhezteti az előmelegítő lángot, és nem teljes melegítést eredményez; A propánhegy acetilénnel való használata túlzottan nagy, szabályozatlan előmelegítési lángot hoz létre. Mindig győződjön meg arról, hogy a hegy az adott üzemanyaghoz használható.
Felkészülés a tiszta vágásra
Még a helyesen méretezett hegy is rossz eredményt ad, ha a nyomás, a láng és a távolság nincs megfelelően beállítva a vágás megkezdése előtt.
A nyomást a csúcson állítsa be, ne a szabályozón. A hosszú tömlőjáratok és a szűk tömlőátmérők mérhető nyomásesést hoznak létre a szabályozó kimenete és a pisztoly között. 25 lábnál nagyobb futásoknál csatlakoztasson tesztmérőket a pisztoly bemenetéhez, hogy megmérje a tényleges szállítási nyomást, majd állítsa felfelé a szabályozót, amíg a pisztoly oldali mérőeszközei ki nem mutatják a hegytáblázatban megadott értékeket. Hosszú távon pusztán a szabályozó nyomása miatti vágás a lassú vágások és a súlyos salak gyakori oka. A gáz kiválasztásának és a biztonságos nyomásszabályozásnak a teljes leírásához tekintse meg a mi oxigén-üzemanyag biztonsági és gázválasztási útmutató .
Vágás előtt semleges lángon tárcsázzuk. Csak tüzelőanyaggal gyújtsa meg a fáklyát, majd melegítse elő az oxigént, amíg a belső kúp egy jól meghatározott, világoskék pontra élesedik, amelyet átlátszó külső burok vesz körül. Ez a semleges láng – a megfelelő kiindulási pont gyakorlatilag minden acélvágáshoz. Az oxidáló láng (rövidebb, hegyesebb kúp lilás árnyalattal) idő előtt oxidálja a fémfelületet, és hőhatású zónát hoz létre, amely ellenáll a tiszta vágásnak. A karburáló láng (puha, tollas kúp másodlagos narancssárga burkolattal) szenet rak le a fém felületén, és rontja a vágás minőségét is.
Tartsa be az állandó távolságot. A legtöbb kézi vágócsúcs esetében a megfelelő távolság 3-6 mm a csúcs és a munkadarab felülete között. Túl közel, és a hegy túlmelegszik, az előmelegítő nyílások eltömődnek a fröccsenéstől, és megnő a visszatüzelés kockázata. Túl messze van, és a vágó oxigénáram elveszti koherenciáját, mielőtt elérné a fémet, széles, lekerekített vágást és nehéz salakot hozva létre.
A vágóoxigén kinyitása előtt győződjön meg arról, hogy a fém elérte a gyulladási hőmérsékletet. A helyes vizuális indikátor a szúrási ponton élénk cseresznyepirostól narancsfehérig terjedő fény. Hasznos helyszíni teszt: enyhén nyomja le a vágó oxigén kart – ha a fém azonnal szikrázni kezd és oxidálódik, készen áll. Ha egyszerűen lehűl és sötétedik, folytassa az előmelegítést.
8 gyakorlati tipp a jobb vágásokhoz
A következő technikák a kézi és gépi oxigén-üzemanyag vágási műveletek során a következetlen eredmények leggyakoribb forrásait célozzák meg.
- Használja az adott márkához tartozó tipptáblázatot. Az áramlási sebességek és a nyílások méretei gyártónként eltérőek még azonos névleges csúcsméret esetén is. Az egyik márka tipptáblázatát soha nem szabad egy másik márka tippjeire alkalmazni.
- Erősítse meg vágó kezét. Kézi vágásnál támassza meg a pisztoly kezét úgy, hogy a szabad keze a munkadarabon vagy egy stabil referenciafelületen nyugszik. A zseblámpa akár 1/16 hüvelykes ingadozása is látható hullámosságot eredményez a vágott élen.
- Döntéssel szúrja át, majd menjen merőlegesen. Ha a középső lemezt szúrja ki, nem pedig egy élről indul, döntse meg a vágópisztolyt 15-20 fokkal a haladási iránytól, miközben kinyitja a vágóoxigént. Ez elvezeti a kezdeti salakkidobást a csúcs felületétől. A szúrás befejezése után állítsa vissza a fáklyát merőleges helyzetbe, és kezdje el a vágást.
- A széleknél becsavarjuk, a végén kinyújtjuk. Ha a vastag lemez szélétől kezdi, a vágópisztolyt ferde helyzetből merőlegesre tekerje a vágásba. A vágás végén tekerje ki a fáklyát, hogy a vágás alja tisztán váljon el – enélkül a vastag vágás utolsó hüvelykje gyakran részben össze van kötve.
- Párosítsa a haladási sebességet a szikrákhoz. A megfelelő haladási sebesség mellett a forgácsoló oxigénáram enyhe lefutási szögben (5-10 fokkal a pisztoly iránya mögött) távozik a munkadarab aljából. Ha a patak függőlegesen távozik, a haladási sebesség túl lassú. Ha kifejezett előredőléssel lép ki, akkor a sebesség túl gyors, és a vágás nem teljesen hatol be.
- Működés közben tartsa tisztán a hegyet. A hosszú vágások során a csúcs felületén felhalmozódó fröcskölés fokozatosan rontja az előmelegített láng alakját, és a vágási oxigénáram eltérülését okozhatja. Egy rövid szünet a tisztításhoz egy tip Cleaner fájl segítségével, amely visszaállítja a teljesítményt teljes leállítás nélkül.
- Zárja le az üzemanyagot, mielőtt leállítja az oxigént. Amikor leállítja a fáklyát, először zárja el az üzemanyagszelepet, majd a vágási oxigént, majd az előmelegítő oxigént. Ez a szekvencia megakadályozza, hogy leállítás közben a csúcsnál az üzemanyagban gazdag állapot alakuljon ki, ami a belső koromlerakódások és a következő gyújtáskor visszatüzésének elsődleges oka.
- Kivétel nélkül tartson be minden biztonsági óvintézkedést. Flashback levezetők mindkét tömlőn, szivárgásteszt minden munkamenet előtt és megfelelő PPE nem alku tárgya. A vágópisztoly csúcsaira vonatkozó teljes biztonsági ellenőrzőlista megtekintéséhez tekintse meg a következő útmutatónkat biztonsági óvintézkedések a pisztolyvégek vágásához .
A rossz vágásminőség diagnosztizálása
A legtöbb oxigén-üzemanyag vágási hiba a négy alapvető ok valamelyikére vezethető vissza: rossz hegyméret, nem megfelelő nyomás, nem megfelelő haladási sebesség vagy szennyezett vagy elkopott hegy. Az alábbi táblázat a leggyakoribb tüneteket és azok korrekciós intézkedéseit tartalmazza.
| Tünet | Legvalószínűbb ok | Javító intézkedés |
|---|---|---|
| Erős salak / kemény salak, amely nem törik le tisztán | Túl gyors az utazási sebesség; túl alacsony oxigénnyomás; a hegy túl kicsi a vastagsághoz | Lassú utazási sebesség; növelje az oxigénnyomást a csúcsdiagram specifikációjához; frissítés tip mérete |
| Lekerekített, széles vágású felső él | A leállási távolság túl nagy; túl lassú az utazási sebesség | Csökkentse a távolságot 1/8–1/4 hüvelykre; növelje az utazási sebességet |
| Vágott vagy szabálytalan vágású arc | A hegy nyílásai eltömődtek vagy sérültek; láng instabilitása | Tisztítsa meg vagy cserélje ki a hegyet; ellenőrizze, hogy nincsenek-e meggörbült vagy kifröccsent nyílások |
| A vágás nem hatol be a mélységbe (különösen vastag lemeznél) | Túl alacsony az oxigénnyomás a pisztolynál (nyomásesés); a hegy furata túl kicsi | Mérje meg a nyomást a pisztolynál tesztmérőkkel; kompenzálni a szabályozónál; ellenőrizze a hegy méretét |
| Túl hosszú előmelegítési idő a vágás megkezdése előtt | Nem megfelelő típusú fúvóka a tüzelőanyaghoz (túl kevés/kis előmelegítő nyílás a propánhoz/propilénhez) | Váltson nagyobb előmelegítő nyílásokkal rendelkező propán vagy propilén besorolású hegyre |
| Hullámos vagy sodródó vágási vonal | A fáklya kéz instabilitása; egyenetlen haladási sebesség | Használjon vezetősínt vagy egyenes élű bilincset; merevítő vágó kéz a munkadarabon |
| Visszaüt vagy tartós pukkanás | A hegy túlmelegedése; túl kicsi a kiállás; hegye arca szennyezett | Növelje az ellentmondást; hagyja a hegyet lehűlni; tiszta hegy arc; ellenőrizze a fröcskölés eltömődését |
Tipp Karbantartás és mikor kell cserélni
A vágóhegyek kiszámíthatóan kopnak, és a kopással kapcsolatos teljesítményveszteségek többsége egyszerű karbantartással megtéríthető. Az előmelegítő nyílások jelentik a degradáció első pontját: a vágási zónából származó fröcskölések a csúcs felületén halmozódnak fel, részben elzárva a nyílásokat és eltorzítják az előmelegítési láng alakját. A hegytisztító reszelőkészlet – a hegyek nyílásátmérőjéhez igazodva – másodpercek alatt eltávolítja ezt a lerakódást. Mindig a nyílás tengelye mentén tisztítsa, ne keresztben, hogy elkerülje a lyuk megnagyobbodását vagy átformálását.
A központi vágó oxigénfurat tartósabb, de nem védett a sérülésekkel szemben. A furat elhasználódásának jelei közé tartozik a látható harang-száj alakja a furat kijáratánál, a furat falán a nagyítás alatt látható lyukak, valamint a metsző oxigénáram, amely kifelé fordul, nem pedig szoros, koherens sugárt tart fenn. A kopott vágófuratot tisztítással nem lehet helyreállítani – a hegyet ki kell cserélni.
Azonnal cserélje ki a hegyet ha az alábbi állapotok bármelyike fennáll: repedések vagy repedések a csúcstesten; olyan nyílások, amelyeket nem lehet hegytisztítóval visszaállítani; láthatóan deformálódott furatkijárat; vagy ismétlődő visszaütések még a tisztítás és a megfelelő leállás után is. A sérült hegy működtetése biztonsági kockázatot jelent, nem csak minőségi probléma. Kétrészes hegyek esetén külön-külön vizsgálja meg a belső és a külső alkatrészt – gyakran csak az egyik alkatrészt kell cserélni, ami csökkenti a karbantartási költségeket.
Tárolja a hegyeket egy erre a célra kialakított tartóban vagy tokban, hogy megvédje a nyílásokat és a furatok kimenetét a fizikai sérülésektől. Még a kemény padlóra ejtésből adódó kisebb horpadások vagy horpadások is eléggé eltorzíthatják az előmelegítő nyílásokat ahhoz, hogy idő előtt ki kell cserélni.