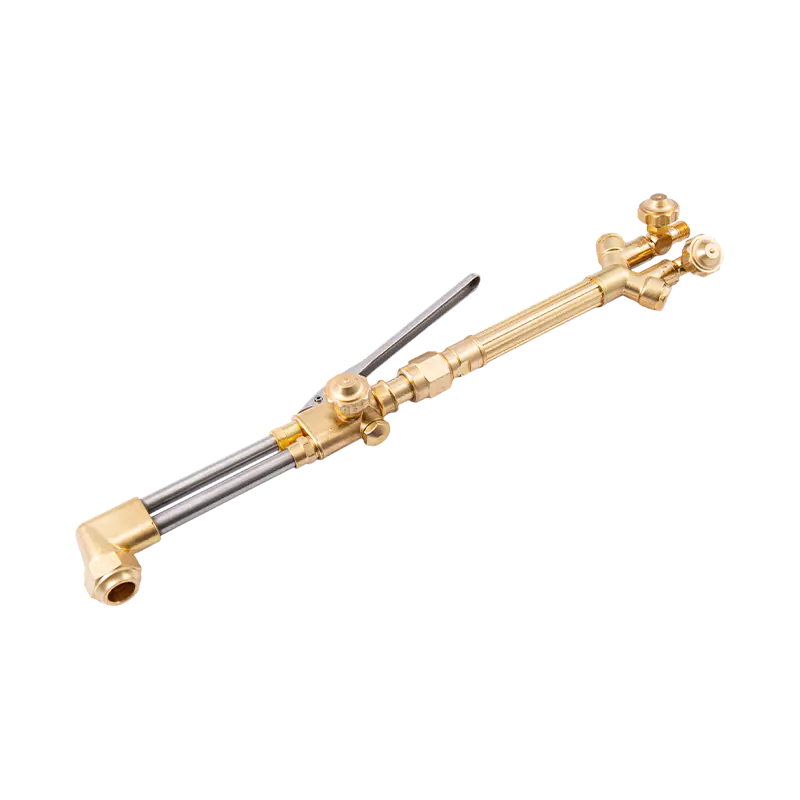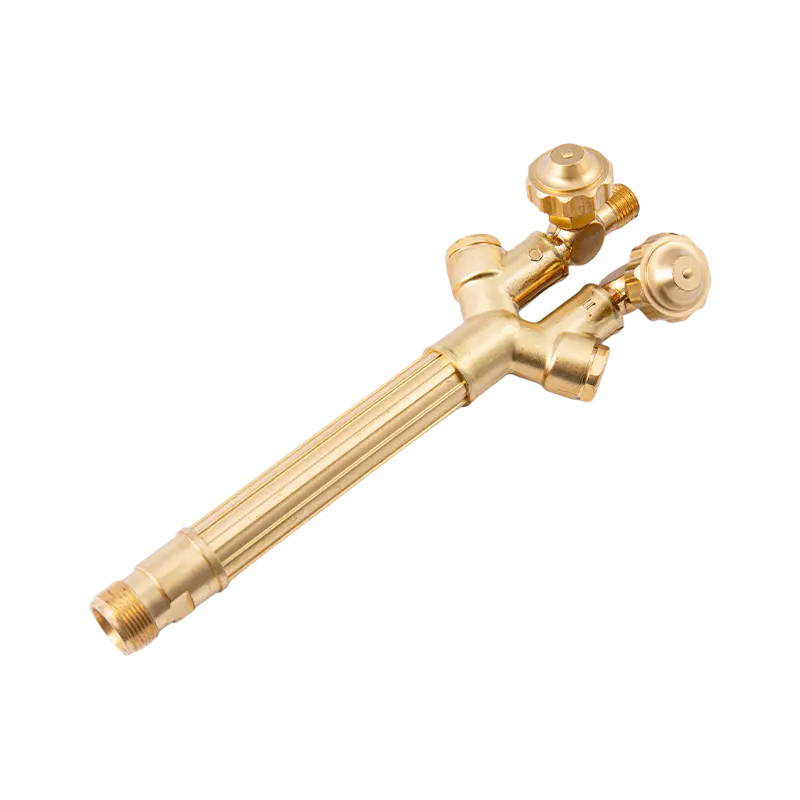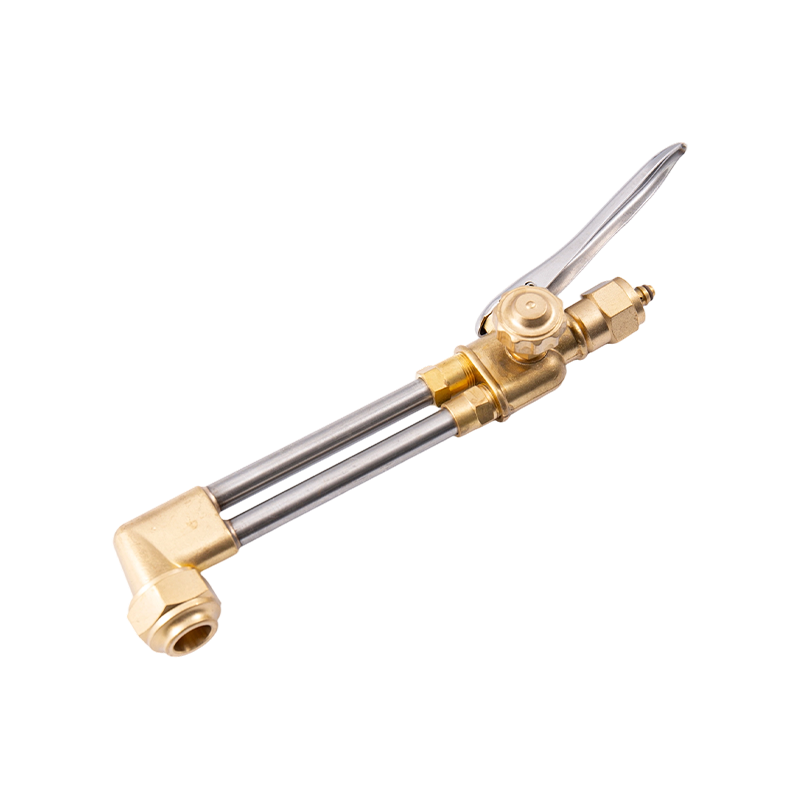
Oxi-acetilén vágópisztoly hőmérséklete: amit tudnia kell
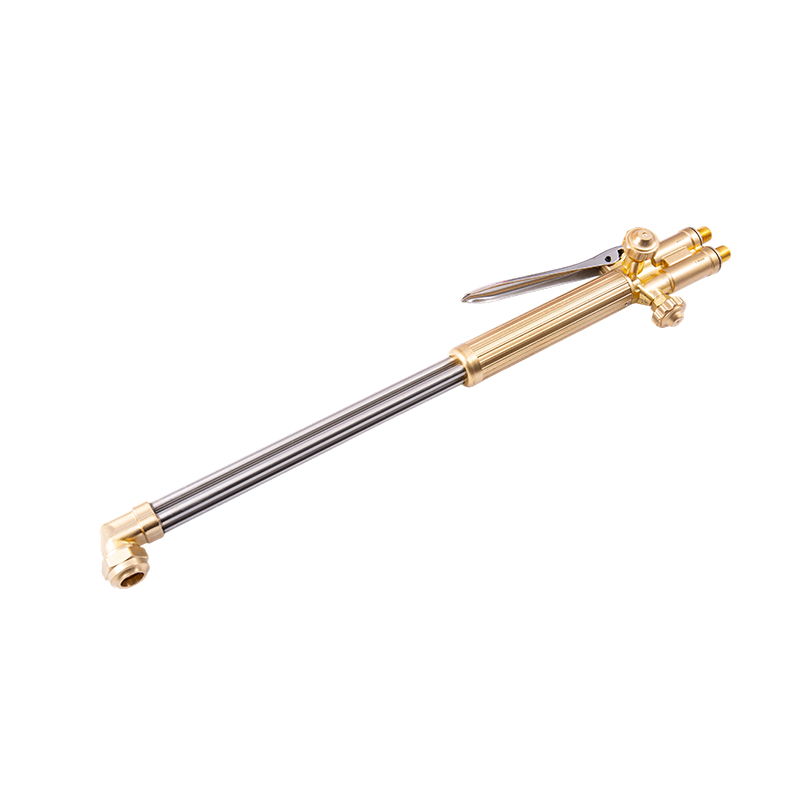
A oxi-acetilén vágópisztoly a szabványos ipari gázberendezésekkel elérhető egyik legmagasabb lánghőmérsékletet állítja elő. Amikor az oxigén és az acetilén együtt ég, a keletkező láng kb 3480–3500 °C (6296–6330 °F) — magasabb, mint bármely más általánosan használt tüzelőanyag-kombináció a hegesztési és vágási gyakorlatban. Ez az extrém hő az, ami miatt az oxi-acetilén a viszonyítási alap üzemanyagrendszer, amelyhez képest minden alternatív vágógázt mérnek.
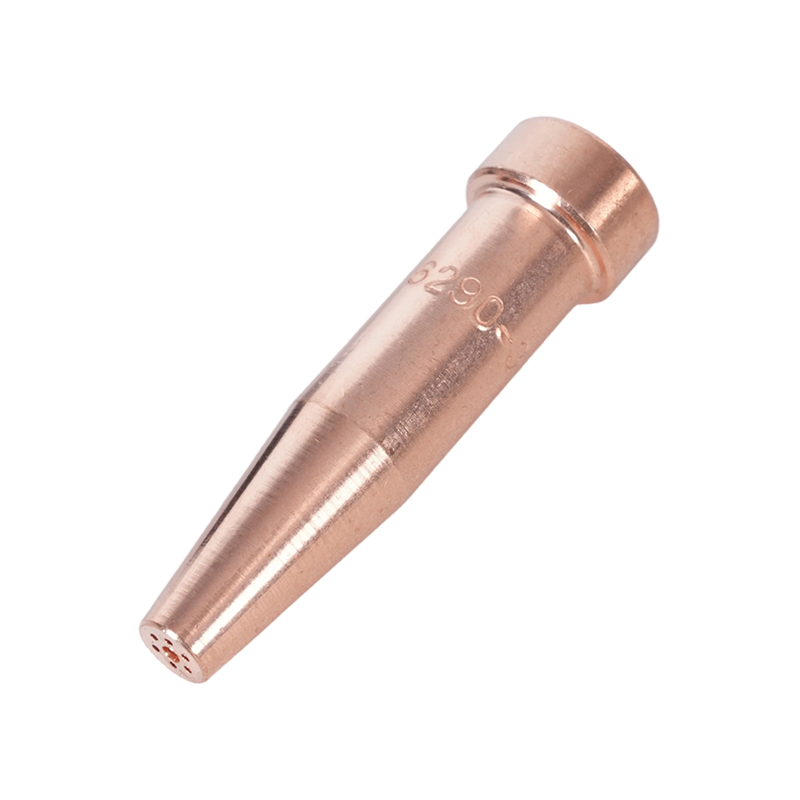
Kritikus azonban annak megértése, hogy a vágópisztoly valójában hogyan használja ezt a hőmérsékletet. A vágópisztoly nem egyszerűen megolvasztja a fémet – kétlépcsős folyamaton keresztül működik. Először is, a vágócsúcsot körülvevő előmelegítő lángok az acélt körülbelül 982 °C (1800 °F) gyulladási hőmérsékletre emelik. Amint az acél eléri ezt a pontot, a központi nagynyomású oxigénsugár aktiválódik. Ez a patak nem ad közvetlenül hőt; ehelyett az előmelegített acél gyors oxidációját okozza – ezt a folyamatot gyakran "ellenőrzött, gyors rozsdásodásnak" nevezik. Az előállított vas-oxid olvadáspontja alacsonyabb, mint az alapacélé, ezért olvadt salakként fújják ki a vágásból.
A preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
A Three Types of Oxy-Acetylene Flames and When to Use Each
A ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Semleges láng
A semleges láng az összes rendelkezésre álló tüzelőanyagot és oxigént teljesen elégeti, egyikből sem keletkezik felesleg. A belső kúp jól körülhatárolt és világos, a külső boríték pedig átlátszó. Ez a szabványos láng a legtöbb acélvágási és általános hegesztési alkalmazáshoz. Nem ad hozzá szenet a fémhez (ami rideggé tenné), és nem hoz létre felesleges oxidációt (ami vas-oxid-lerakódást hozna létre). A vágási műveleteknél a semleges előmelegítő láng beállítása a vágási oxigénáram bekapcsolása előtt a legtisztább vágásokat eredményezi a legegyenletesebb bevágással.
Karburáló (csökkentő) láng
A karburáló láng több acetilént tartalmaz, mint amennyi a rendelkezésre álló oxigénnel teljesen elégethető. A belső kúpon túlnyúló tollas másodlagos zóna azonosítja – ennek a tollnak a hossza jelzi az acetilén felesleg mértékét. Ezt a lángtípust felületedzéshez, izzítási műveletekhez és rozsdamentes acél gázhegesztéséhez használják, ahol csökkenti a króm oxidációjának kockázatát a hegesztési zónában. A felesleges acetilén redukáló légkört hoz létre az olvadt medence körül. Soha ne használja vágáshoz, mert szén lerakódik az acélba és fekete kormot termel.
Oxidáló láng
Az oxidáló láng felesleges oxigént tartalmaz. A belső kúp rövidebbé, hegyesebbé válik, és enyhén lilás árnyalatot vesz fel; a láng hangja érezhetően élesedik. Míg elméletben ez a láng a legforróbb, általában kerülik a hegesztést, mert a felesleges oxigén megtámadja az acélban lévő vasat, és nemkívánatos vas-oxid zárványokat képez, amelyek gyengítik a kötést. Vágáskor az oxidáló láng beállítása a forgácsoló oxigénáramban a folyamat velejárója – de az előmelegítő lángoknak semlegesnek kell maradniuk, hogy elkerüljük a környező anyag idő előtti oxidációját.
Fáklyás gázok vágása: teljes összehasonlítás
Az oxigén-üzemanyag vágórendszerek nem korlátozódnak az acetilénre. A vágandó anyagtól, a szükséges vágási sebességtől, a rendelkezésre álló infrastruktúrától és a költségmegfontolásoktól függően számos tüzelőgáz használható. Mindegyik gáz eltérő lánghőmérséklet-jellemzőkkel és égési profillal rendelkezik, amelyek eltérően befolyásolják a teljesítményt.
| Gáz | Maximális lánghőmérséklet (O2-vel) | Legjobb használat | Hegesztési képesség? |
|---|---|---|---|
| Acetilén | 3500°C / 6330°F | Vágás, hegesztés, precíziós munka | Igen |
| Propán | ~2800°C / ~5072°F | Vágás, melegítés, hajlítás | Nem |
| Propilén | ~2900°C / ~5252°F | Gyártási vágás | Korlátozott |
| Földgáz | ~2770°C / ~5020°F | Vágás, olcsó műveletek | Nem |
| Hidrogén | ~3000°C / ~5432°F | Víz alatti vágás, alumínium | Csak szakosodott |
Acetilén
Acetilén is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propán
Propán burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propilén
Propilén (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Földgáz
A földgáznak a legalacsonyabb lánghőmérséklete van az általánosan használt vágógázok közül. Elsődleges előnye az infrastruktúra: a vezetékes földgázellátású létesítmények kiküszöbölhetik a palackkezelést és jelentősen csökkenthetik az üzemanyagköltségeket. Nagyméretű ipari forgácsolási műveleteknél használják, ahol a kissé alacsonyabb vágási teljesítményt ellensúlyozza a költségmegtakarítás és az ellátás kényelme. Földgázt nem használnak hegesztésre.
Hidrogén
Hidrogén is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Milyen fémeket lehet és nem lehet vágni oxi-üzemanyag fáklyával
Az oxigén-üzemanyag vágás alapvetően kémiai oxidációs folyamat. Ahhoz, hogy működjön, a vágandó fémnek meg kell felelnie egy meghatározott feltételnek: oxidjainak alacsonyabb olvadáspontúnak kell lenniük, mint magának az alapfémnek. Ha ez a feltétel teljesül, az oxigénáram oxidálja az előmelegített fémet, és tisztán fújja el a keletkező olvadt salakot. Ha ez nem teljesül, az oxid védőkérget képez, amely leállítja az oxidációs reakciót, és megakadályozza a vágás előrehaladását.
- Alacsony és közepes széntartalmú acél: Tisztán és hatékonyan vág. Ez az elsődleges alkalmazási terület az oxigén-üzemanyaggal történő vágáshoz, amely 0,5 mm-től 250 mm-nél nagyobb vastagságú anyagok kezelésére képes.
- Kovácsoltvas: Hatékonyan vágható oxigén-üzemanyag technikákkal.
- Magas széntartalmú acél: Nehéz vágni, mert a salak olvadáspontja megközelíti az alapfém olvadáspontját, ami megakadályozza az oxidok tiszta kilökődését.
- Öntöttvas: Nem lehet hatékonyan vágni – a szemcsék és a szemcseszerkezet közötti grafit zavarja az oxidációs vágási műveletet.
- Rozsdamentes acél: Szabványos oxigén-üzemanyag módszerekkel nem vágható. A felületen képződő króm-oxid réteg olvadáspontja magasabb, mint az alatta lévő acél, így védőgátat képez, amely megakadályozza, hogy a forgácsoló oxigén friss fémhez jusson. Rozsdamentes acélhoz plazmavágást vagy lézervágást kell alkalmazni.
- Alumínium és réz: Nem vágható oxi-üzemanyaggal – ezekből a fémekből hiányzik az oxidációs vágási reakció fenntartásához szükséges vastartalom.
Rozsdamentes acél hegesztése: A folyamat kiválasztása és a legfontosabb szempontok
A rozsdamentes acél az egyik legnagyobb kihívást jelentő fém a megfelelő hegesztéshez. Magas krómtartalma (minimum 10,5%) biztosítja a korrózióállóságot – de ugyanez a króm rendkívül reakcióképes az oxigénnel hegesztési hőmérsékleten. Amikor a króm hegesztés közben oxidálódik, kiürül a környező fémből, és jelentősen csökkentett korrózióállóságú zónákat hoz létre. Ez az érzékenyítésként ismert jelenség a rozsdamentes acél hegesztésének központi technikai kihívása, függetlenül az alkalmazott eljárástól.
Ezenkívül a rozsdamentes acél alacsonyabb hővezető képességgel rendelkezik, mint a lágyacél, ami azt jelenti, hogy a hő gyorsabban halmozódik fel a hegesztési zónában, és lassabban terjed. Emiatt a torzítás állandó problémává válik, különösen vékony anyag esetén. A rozsdamentes acél körülbelül 50%-kal jobban kitágul, mint az enyhe acél melegítéskor, ami felerősíti a torzulást, ha a hőbevitelt nem kezelik gondosan.
AWI-hegesztés (GTAW) – A preferált módszer
A TIG hegesztés a rozsdamentes acél hegesztésének aranyszabványa, különösen vékony anyagok, csövek és minden olyan alkalmazás esetében, ahol a varrat megjelenése és a korrózióállóság kritikus fontosságú. Az ívet egy nem fogyó wolframelektróda hozza létre, míg a tiszta argon védőgáz védi a hegesztőmedencét a légköri oxigéntől és nitrogéntől. A hegesztő kézzel adagolja a töltőrudat, lehetővé téve a hőbevitel és a tócsa méretének pontos szabályozását.
A 300-as sorozatú ausztenites rozsdamentes acéloknál (a leggyakoribb) a szabványos töltőrúd 308L. A 316 és 316 literes típusokhoz (amelyek molibdént tartalmaznak a fokozott korrózióállóság érdekében) használjon 316 literes töltőanyagot. A 321-es típusú ötvözethez a 347-es töltőhuzal megfelelő. A nem megfelelő minőségű töltőanyag rontja a kész hegesztési varrat korróziós teljesítményét, még akkor is, ha a mechanikai kötés szilárd.
A rozsdamentes acél legfontosabb TIG-paraméterei: állítsa be az áramerősséget körülbelül 1 amperre minden 0,001 hüvelyk (0,025 mm) anyagvastagságra. Használjon 2%-os tórium- vagy 2%-os lantántartalmú volfrámelektródát, amely tűhegyre van köszörülve. Az argon védőgáz áramlási sebességét 15 és 20 köbláb/óra (CFH) közé kell állítani. Tartsa egyenletesen a haladási sebességet – a lassú munkavégzés megfelelő hőbevitellel előnyösebb, mint a környező fém siettetése és túlmelegítése.
Hátsó öblítés cső- és csőhegesztéshez
Rozsdamentes acélcső AWI-hegesztése során a hegesztési varratgyökér belső felülete légköri oxigénnek van kitéve a hegesztési folyamat során. Ez a „cukrosodásnak” nevezett jelenséget idézi elő – egy durva, szemcsés oxidált felület a hegesztési varrat gyökerén, ami jelentősen csökkenti a korrózióállóságot és a mechanikai szilárdságot. Az argongázzal történő visszaöblítés (a cső belsejében átáramló, hegesztés közben az oxigén kiszorítása érdekében) elengedhetetlen minden rozsdamentes acélcső alkalmazáshoz, ahol a gyökér minősége számít. Mindkét végét lazán dugja be, és alacsony nyomáson áramolja át az argont az egyik végén, hogy fenntartsa a pozitív öblítést a hegesztési varratban.
MIG hegesztés (GMAW) Rozsdamentes acél
A MIG hegesztés praktikus megoldás a rozsdamentes acélhoz, ahol a gyártási sebesség fontosabb, mint a hegesztési esztétika, vagy ahol nem állnak rendelkezésre AWI-berendezések. Az eljárás során folyamatosan táplált rozsdamentes acélhuzalelektródát használnak védőgázzal a hegesztőmedence védelmére. A rozsdamentes acél MIG hegesztéséhez a megfelelő védőgáz a tiszta argon vagy az argon-hélium keverék – nem az enyhe acél MIG hegesztésénél használt argon-CO2 keverék, mivel a CO2 elősegíti a szén felszívódását és oxidációját a rozsdamentes acélban. Állítsa a védőgáz áramlási sebességét 14 és 16 liter/perc közé (körülbelül 30 CFH). Használjon a nem nemesfém minőségéhez igazodó rozsdamentes huzalt, és fontolja meg a hegesztési sorozatok eltolódását a hőtorzulás minimalizálása érdekében.

Rozsdamentes acél oxi-acetilén hegesztése
A rozsdamentes acél oxi-acetilénnel történő gázhegesztése műszakilag lehetséges, de lényegesen nehezebb, mint a TIG-hegesztés, és általában nem ajánlott gyártási vagy szerkezeti alkalmazásokhoz. Az eljáráshoz speciális rozsdamentes acél hegesztési folyasztószerre van szükség – jellemzően száraz porra, amelyet izopropil-alkohollal pasztává kevernek, és a kötés elülső és hátsó oldalára, valamint a töltőrúdra egyaránt felviszik. Ez a fluxus megakadályozza a króm oxidációját a hegesztés során.
A flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
Az olyan minőségeknél, mint a 304, a túlzott hő (500 °C és 800 °C között) króm-karbid képződést okozhat a szemcsehatárokon – ezt a karbidkiválásnak nevezett állapotot, amely idővel szemcseközi korrózióhoz vezet. Az alacsony szén-dioxid-kibocsátású minőségek (304L, 316L) jobban ellenállnak ennek a problémának, ha nagyobb hőbeviteli módszerekkel hegesztenek.
A rozsdamentes acél hegesztésének kritikus előkészítési lépései
A kiválasztott hegesztési eljárástól függetlenül a felület előkészítése és a szennyeződés ellenőrzése nem alku tárgya a rozsdamentes acéllal végzett munka során.
- A vasszennyeződés megszüntetése: A rozsdamentes felületen lévő vas- vagy acélrészecskék – a szénacélhoz használt drótkefék, csiszolókorongok vagy fémpor – beágyazódnak a rozsdamentes felületbe, és rozsdafoltokat okoznak. Használjon speciális rozsdamentes acél keféket, csiszolókorongokat és vágókorongokat, amelyek soha nem érintették a szénacélt.
- Tisztítsa meg alaposan az összes felületet: Hegesztés előtt távolítsa el az olajat, a zsírt és az őrlési lerakódást a csatlakozási területről acetonnal vagy erre a célra szolgáló rozsdamentes acél zsíroldóval. Még az ujjlenyomatok is helyi szennyeződést okozhatnak.
- Ügyeljen arra, hogy nulla hézagok legyenek: A rozsdamentes acél különösen hajlamos az átfújásra, ha hézagok vannak a csatlakozási felületek között. Tartsa a kötést egy fényforrás felé – ha fény áthalad, az illesztés túl laza.
- Biztonságosan rögzítse és rögzítse a hegesztést: A rozsdamentes acél nagy hőtágulása miatt a befogatlan munkadarabok hegesztés közben jelentősen eltorzulhatnak. Fokozza a hegesztési varratokat, és vegye fontolóra a fő hegesztési varratok sorrendjét a hő egyenletes elosztása érdekében.
- Az interpass hőmérséklet szabályozása: Hagyja lehűlni a hegesztési zónát a menetek között. A tartósan magas interpass-hőmérséklet növeli az érzékenység (króm-karbid kiválás) és a torzulás kockázatát.
Biztonság vágópisztolygázok használata és rozsdamentes acél hegesztése során
Az oxigén-üzemanyaggal végzett vágás és a rozsdamentes acél hegesztése egyaránt különleges biztonsági veszélyeket jelent, amelyek közvetlen figyelmet igényelnek.
Gázpalack és fáklya biztonsága
- Acetilén cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Soha ne szívja ki az acetilént óránként a hengerűrtartalom egyhetedét meghaladó sebességgel – ez acetont szív fel a tömlőkbe és a pisztolyba, károkat és potenciális veszélyeket okozva.
- Soha ne működtesse az acetilént 15 psi üzemi nyomás felett – magasabb nyomáson ütésérzékenysé válik, és robbanásszerűen lebomolhat.
- Propán is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Mindig a használt tüzelőanyagnak megfelelő tömlőket, szabályozókat és hegyeket használjon. A propán idővel kémiailag lebontja az acetilénhez tervezett tömlőanyagokat.
Rozsdamentes acél hegesztési füst veszélyei
A rozsdamentes acél hegesztése során króm (VI) füst keletkezik – egy ismert rákkeltő anyag – nikkelvegyületekkel és más veszélyes fémgőzökkel együtt. Ezek a füstök veszélyesebbek, mint az enyhe acélhegesztéssel előállított füstök, és aktív ellenőrzési intézkedéseket igényelnek. Az ív vagy a láng közelében elhelyezett helyi elszívás (LEV) kötelező bármilyen szakmai környezetben. Személyi védőfelszerelést kell viselni, beleértve a levegős hegesztő légzésvédőt, vagy legalább egy megfelelően minősített füstszűrős légzőkészüléket. Ne hagyatkozzon csak az általános bolti szellőztetésre. A hat vegyértékű króm expozíciós határértékei szigorúan szabályozottak, és ellenőrzést igényelnek olyan gyártási környezetben, ahol rendszeresen végeznek rozsdamentes hegesztést.
A megfelelő eljárás kiválasztása: A vágási gáz és a hegesztési módszer összefoglalása
Mert acél vágása , a tüzelőanyag kiválasztása elsősorban a rendelkezésre álló költségvetéstől, a szükséges vágási sebességtől és a pisztoly kialakításától függ. Az acetilén biztosítja a leggyorsabb átszúrási időt és a legintenzívebb belső hőt, így ideális precíziós munkákhoz, vékony anyagokhoz és olyan helyzetekhez, ahol a beállítási idő számít. A propán és a propilén alacsonyabb működési költségeket és hasonló vágási sebességet kínál vastagabb anyagokon a megfelelő befecskendező vágópisztoly beállításával. A földgáz gazdaságos választás a nagy volumenű, vezetékes ellátású ipari vágóberendezésekhez. A rozsdamentes acél, alumínium vagy színesfémek vágásához az oxigén-üzemanyag nem hatékony – ezekhez az anyagokhoz plazma- vagy lézervágást kell használni.
Mert rozsdamentes acél hegesztése , A TIG az előnyben részesített eljárás, ahol a megjelenés, a korrózióállóság és a mechanikai szilárdság a prioritás. A MIG hegesztés alkalmas nehezebb szakaszokhoz és gyártási munkákhoz, ahol a sebesség számít. A rozsdamentes acél oxi-acetilén gázhegesztése lehetséges, de igényes, megfelelő folyasztószer alkalmazást, pontos lángbeállítást és hegesztés utáni folyasztószer eltávolítást igényel – jobban megfelel olyan helyszíni javítási helyzetekre, ahol elektromos hegesztőberendezés nem áll rendelkezésre. Bármilyen eljárást is alkalmazunk, a szennyeződés ellenőrzése, a töltőanyag helyes kiválasztása és a hőkezelés az a három tényező, amely meghatározza, hogy a rozsdamentes acél hegesztési varrat hosszú távon megfelelően működik-e.