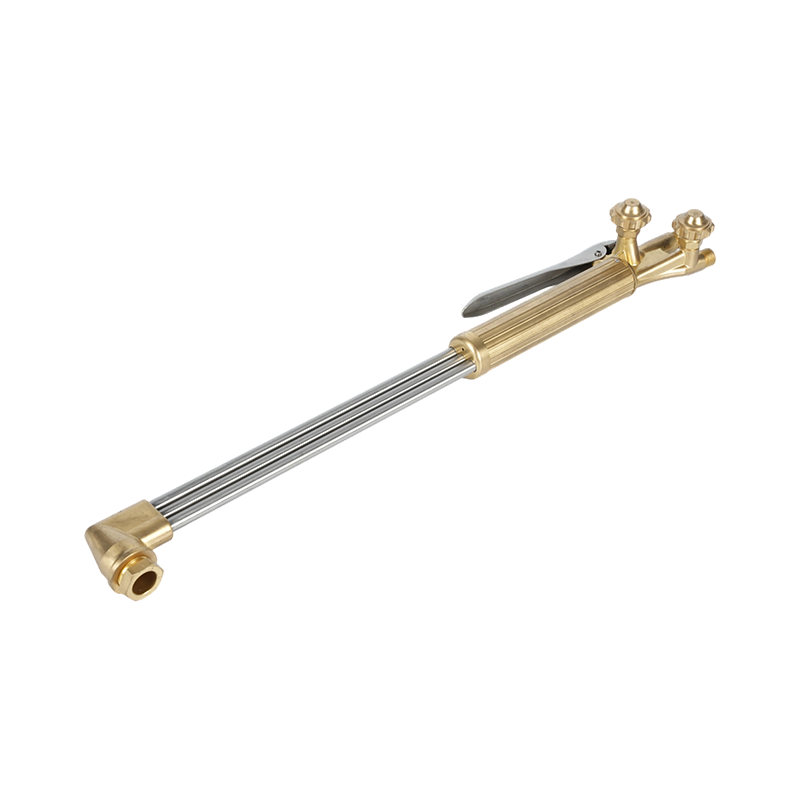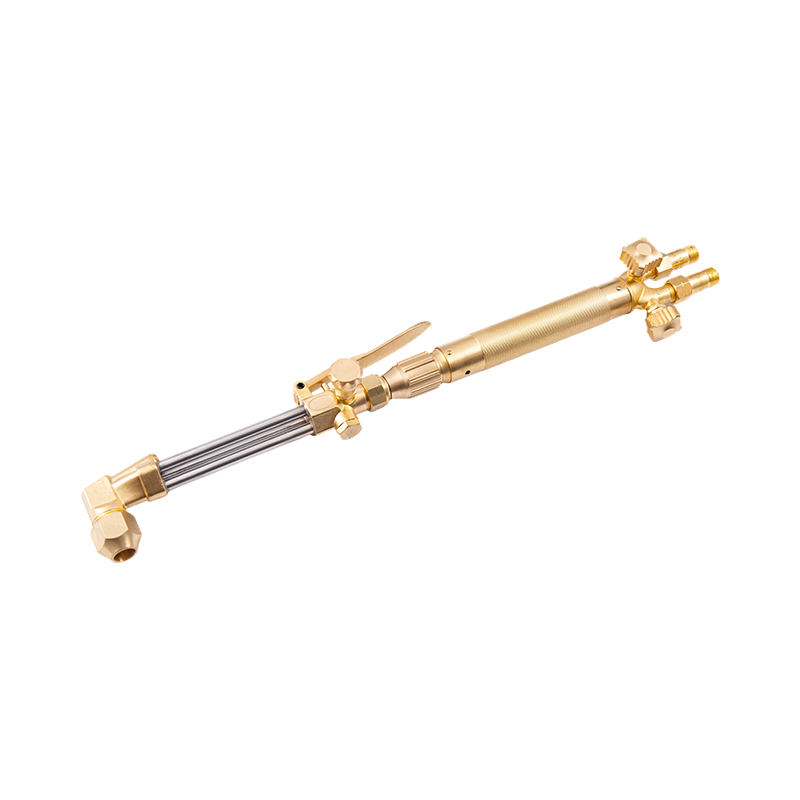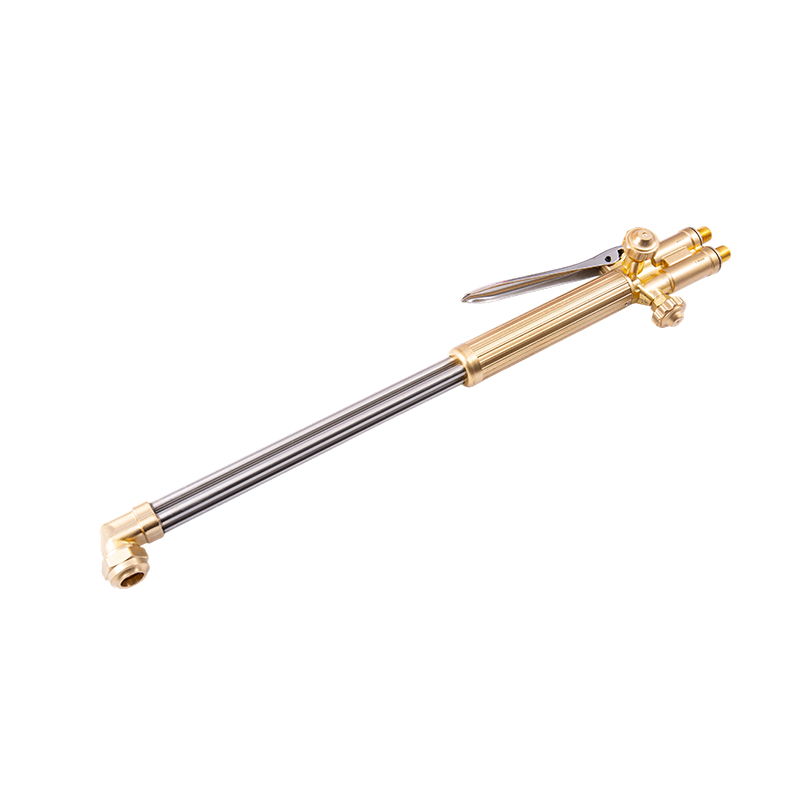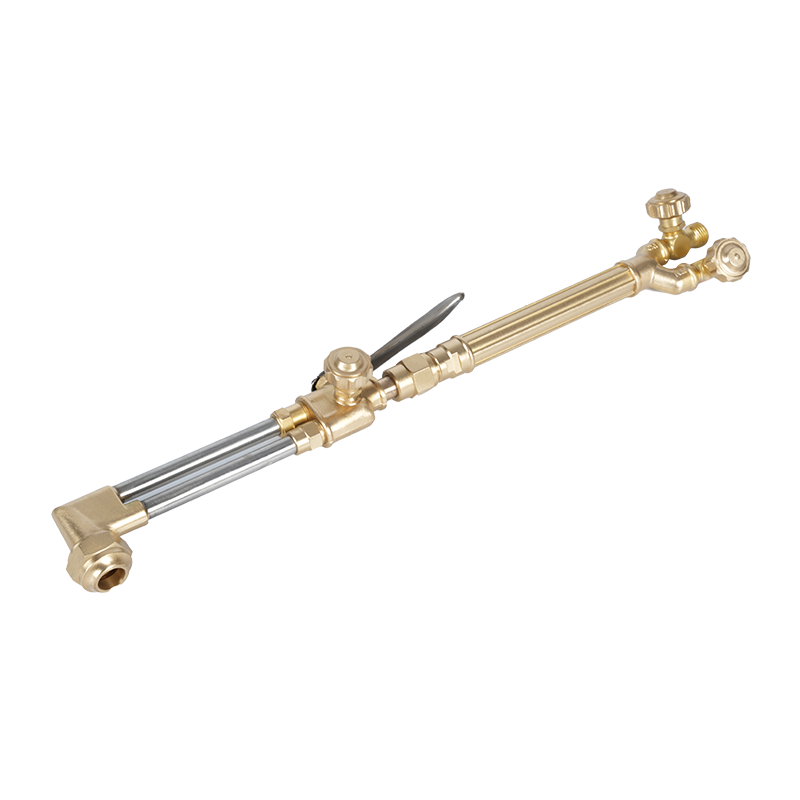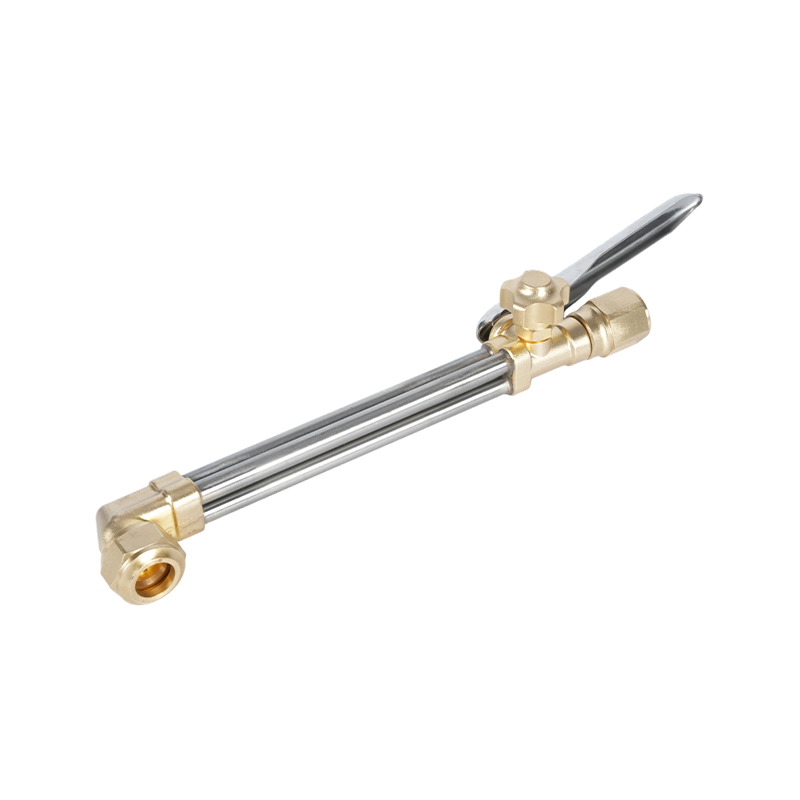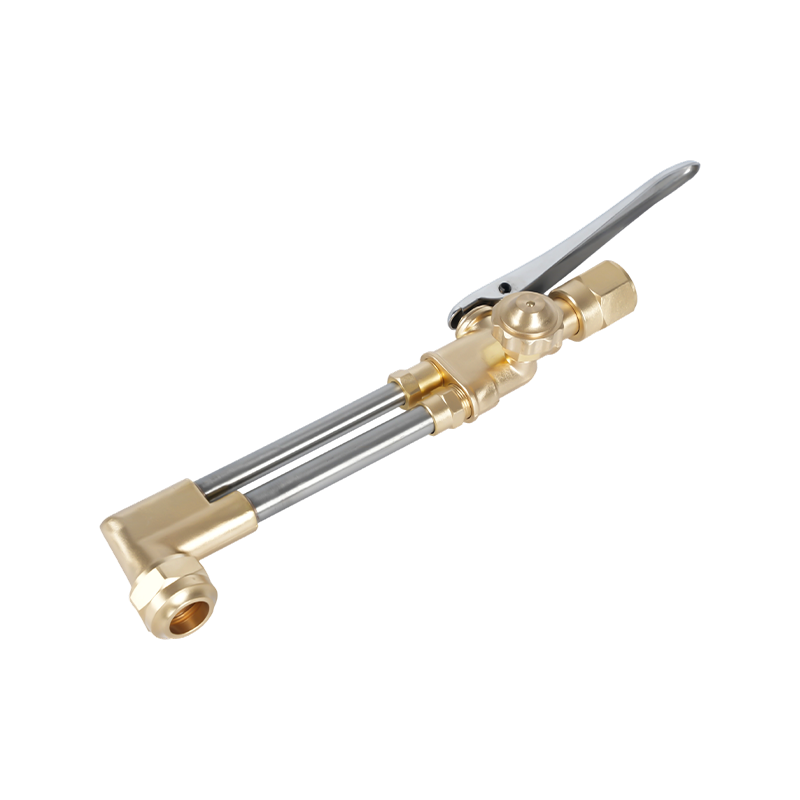
Mik azok az Oxy-vágási tippek és miért fontosak?
Oxivágás a hegyek – más néven oxigén-üzemanyag-pisztolyvégek vagy fúvókák – az oxigén-üzemanyag-vágópisztoly precíziós alkatrészei. Szabályozzák az előmelegítő láng és a nagynyomású forgácsoló oxigénáram szállítását, és választásuk közvetlenül meghatározza a vágás minőségét, vágási sebességét, gázfogyasztását és a kezelő biztonságát. Az adott alkalmazáshoz nem megfelelő hegy kiválasztása az egyik leggyakoribb oka a rossz vágási minőségnek, a túlzott salaknak, a fém elvetemedésének és a berendezés idő előtti kopásának.
Az oxigén-üzemanyag vágás továbbra is a legszélesebb körben használt termikus vágási módszer világszerte, annak ellenére, hogy bizonyos alkalmazásokban egyre inkább elterjednek a plazma- és lézeres eljárások. A berendezés hordozható, költséghatékony, és kb. 3 mm (1/8 hüvelyk) és 300 mm (12 hüvelyk) vastagságú lágyacél vágására alkalmas – ez a tartomány olyan, amelyhez a szabványos árkategóriában egyetlen plazmavágó sem tud hozzáállni. A teljes oxigén-üzemanyag-beállítás belépési költsége szerény, tipikusan 250 és 350 dollár között van a csúcskategóriás kézi berendezések esetében, és nincs szükség elektromos csatlakozásra, ami lehetővé teszi a munkát olyan helyeken is, ahol nincs áram.
A hegyek tömör rézből készülnek (egy darabból), vagy kétrészes hibridként sárgaréz belső résszel és réz külső hüvelyrel. Az egyrészes hegyek szabványosak az oxigén-acetilén elrendezéseknél, míg a kétrészes hegyeket általában alternatív tüzelőgázokhoz, például propánhoz, földgázhoz és propilénhez használják. Mindegyik tüzelőanyag más-más hőmérsékleten és eltérő lángjellemzőkkel ég, ezért speciálisan erre a gázra tervezett hegyekre van szükség az oxigén- és üzemanyag-szállítási arány optimalizálásához.
A négy kulcstényező a megfelelő oxigénvágó tipp kiválasztásához
A megfelelő oxigénvágó hegy kiválasztásához négy elsődleges változó értékelése szükséges. Az alábbi helytelen kompromisszumok bármelyike a vágás minőségét vagy a biztonságot veszélyezteti:
1. A zseblámpa kompatibilitása és az ülés típusa
Minden egyéb megfontolás előtt a hegynek kompatibilisnek kell lennie az adott pisztolymodellel. A hegyülések – az a tömítőfelület, ahol a hegy csatlakozik a pisztolytesthez – jelentősen eltérnek a gyártóktól, sőt az ugyanazon gyártótól származó modellek között is. Nem kompatibilis hegy használata veszélyes helyzetet teremt: gyúlékony gáz szivároghat a csatlakozásnál, ami tűz- és robbanásveszélyt okozhat. A cserehegyek vásárlása előtt mindig azonosítsa a pisztoly gyártóját és modellszámát, és ellenőrizze a kompatibilitást a gyártó hegytáblázata vagy a berendezés kézikönyve alapján.
2. Fémvastagság
A vágócsúcs középső nyílása – a furat, amelyen keresztül a nagynyomású forgácsoló oxigén kilép – úgy van méretezve, hogy a megfelelő oxigéntérfogatot és sebességet biztosítsa egy meghatározott vastagságtartományban. A lemezvastagság növekedésével a furat átmérőjének növekednie kell, hogy megfelelő vágási oxigénáramot biztosítson a fúvóka és a vágási felület közötti nagyobb távolságban. Vastag anyagon alulméretezett hegy használata tökéletlen behatolást és durva, húzós vágást eredményez. A vékony anyagon túlméretezett hegy használata oxigénpazarlást okoz, növeli a vágási szélességet, és túlzott előmelegítést okoz, ami meghajlíthatja a munkadarabot.
Az alábbi táblázat általános referenciaként szolgál az acetilén vágócsúcs fémvastagság szerinti kiválasztásához:
| Fém vastagság | Tipp mérete (általános) | Oxigénnyomás (psi) | Üzemanyag gáznyomás (psi) | Vágási sebesség (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13-16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38-51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64-102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Üzemanyag-gáz típusa
A különböző tüzelőgázokhoz eltérő fúvóka kialakításra van szükség, mivel égési jellemzőik – lánghőmérséklet, hőleadási sebesség és oxigén/üzemanyag arány – jelentősen eltérnek egymástól. Az acetilén termeli a legforróbb lángot a közönséges fűtőgázok közül, 5600°F és 5800°F között ég, és biztosítja a legrövidebb előmelegítési időt a vágáshoz és a maráshoz. Ez azonban a legdrágább üzemanyag-opció, és soha nem szabad 15 psi-t meghaladó nyomáson használni, mivel e küszöbérték felett instabillá válik. A propán és a földgáz alacsonyabb hőmérsékleten ég (körülbelül 4250 °F a propán esetében), és hosszabb előmelegítési időt igényelnek, de lényegesen költséghatékonyabbak a nagy mennyiségű fűtési és nagy felületű melegítési műveleteknél. Az alternatív tüzelőanyag-gázokhoz tervezett hegyek további előmelegítő nyílásokkal rendelkeznek az alacsonyabb lánghőmérséklet kompenzálására.
4. Furat típusa: Hengeres vs. Divergens
A forgácsoló oxigénfurat geometriája – a központi csatorna, amelyen keresztül a nagynyomású oxigén halad át – jelentős hatással van a vastagabb anyagok vágási teljesítményére. A hengeres furatvégek szabványosak a vékonyabb anyagok kézi vágásához és gépi vágásához (1/8-3/8 hüvelyk), és optimálisan működnek körülbelül 40 psi nyomáson a pisztoly bemeneténél. Az eltérő furatvégek, amelyek kifelé nyúlnak a kijárat felé, jobb minőségű szuperszonikus oxigénáramot tartanak fenn a fúvókától nagyobb távolságban – így a 3/8 hüvelyknél vastagabb lemezek számára előnyös választás. Az eltérő furatcsúcsok nagyobb nyomáson működnek, jellemzően 75-100 psi, de gyorsabb vágási sebességet és alacsonyabb oxigénfogyasztást biztosítanak vágási lábonként az azonos vastagságú hengeres furatcsúcsokhoz képest.
Oxivágó hegy karbantartása és gyakori problémák
A rossz állapotú vágócsúcs az egyik leggyakoribb oka a frusztráló vágásminőségi problémáknak, még akkor is, ha az összes többi paraméter megfelelően van beállítva. A csúcsok rendszeres ellenőrzése és tisztítása elengedhetetlen az egyenletes teljesítményhez.
Tipp tisztítás a megfelelő hegytisztítóval kell elvégezni – a nyílás átmérőjéhez igazított méretű huzalreszelő készlettel. Az egyrészes hegyekhez más tisztítószerre van szükség, mint a kétrészes hegyekhez. A tisztítási folyamat során a megfelelő méretű reszelőt óvatosan át kell vezetni minden egyes nyíláson, hogy a furat megnagyobbodása nélkül eltávolítsák a szénlerakódásokat és a fröcskölést. A túlzott tisztítás vagy a túl nagy reszelő használata károsítja a nyílás geometriáját, ami tartósan rontja a hegy teljesítményét.
A gyakori vágásminőségi problémák és a tiplihez kapcsolódó valószínű okaik a következők. A vágás lekerekített felső szélét a túlzott előmelegítés okozza – jellemzően túlméretezett hegy vagy túlzott tüzelőanyag-nyomás. A vágási felületen hátrafelé hajló húzóvonalak elégtelen vágási oxigénnyomást vagy az anyagvastagsághoz képest túl kicsi hegyet jeleznek. A durva, egyenetlen vágott felület túlzott salaktapadással szennyezett vagy sérült csúcsnyílásra, nem megfelelő haladási sebességre vagy szennyezett oxigénellátásra utal. Amikor ezek a tünetek megjelennek, ellenőrizze és tisztítsa meg a hegyet a gáznyomás beállítása előtt, mivel a nyomásbeállítások nem tudják kompenzálni a hegy fizikai károsodását.
Pálcás hegesztés vs MIG: Az alapvető különbségek megértése
A pálcás hegesztés – hivatalos nevén Shielded Metal Arc Welding (SMAW) – és a MIG-hegesztés (Metal Inert Gas Welding, más néven gázos fémívhegesztés vagy GMAW) a két legszélesebb körben alkalmazott ívhegesztési eljárás világszerte. Mindkettő hegesztést hoz létre elektromos ív létrehozásával, amely megolvasztja a fogyó elektródát és az alapfémet, így olvadt kötést alkot. De az a mód, ahogy az egyes folyamatok ezt elérik, és azok a feltételek, amelyek mellett mindegyik kiváló, lényegesen különbözik.
A pálcás hegesztés során egy bevonatos elektródát - a "pálcát" - egy elektródatartóba rögzítik, és egy áramforráshoz csatlakoztatják. Ahogy az ív ég, az elektródán lévő fluxusbevonat leég, és védőgáz jön létre, amely megvédi az olvadt hegesztőmedencét a légköri szennyeződésektől, és egyidejűleg salakréteget képez a hűtőhegesztésen. A MIG-hegesztés során egy tömör huzalelektródát automatikusan és folyamatosan táplálnak be az orsóból egy hegesztőpisztolyon keresztül, míg egy különálló védőgáztartályt – jellemzően argont, CO₂-t vagy argon-CO₂ keveréket – szállítanak a pisztoly fúvókán keresztül a hegesztőmedence védelmére. Nem használnak folyasztószerbevonatot, és nem keletkezik salak.
Az alapvető gyakorlati különbség a következő: a pálcás hegesztés hordozhatóbb, jobban bírja a nehéz felületeket és a külső körülményeket, és alacsonyabb a kezdeti költsége; A MIG hegesztés gyorsabb, tisztább és jobb minőségű varratokat eredményez ellenőrzött környezetben. Egyik eljárás sem egyetemesen jobb – a megfelelő választás teljes mértékben az alkalmazástól függ.
Pálcás hegesztés vs MIG: fej-fej összehasonlítás
| Kategória | Pálcás hegesztés (SMAW) | MIG hegesztés (GMAW) |
|---|---|---|
| Berendezés költsége | Alacsonyabb – egyszerű beállítás, kevesebb alkatrész | Magasabb – huzalelőtoló, gáztartály, szabályozó szükséges |
| Tanulási görbe | Könnyen indítható, nehezebb elsajátítani (ívhossz-szabályozás) | A legkönnyebben megtanulható ívfolyamat; a konzisztens huzalelőtolás segít a kezdőknek |
| Hegesztési sebesség | Lassabb – az elektródát gyakran cserélni kell | Gyorsabb – folyamatos huzalelőtolás, minimális állásidő |
| Hegesztési tisztaság | A salak és a fröcskölés hegesztés utáni forgácsolást és csiszolást igényel | Minimális salak; alig vagy egyáltalán nem szükséges a hegesztés utáni tisztítás |
| Kültéri használatra | Kiváló – önvédő, nem befolyásolja a szél | Rossz a szabadban – a szél megzavarja a védőgáz lefedettséget |
| Felület előkészítés szükséges | Minimális – rozsdára, festékre és marókőre hegeszthető | Magas – tiszta, csupasz fém szükséges a minőségi eredményekhez |
| Fém vastagság Range | Legjobb 1/8" és vastagabbnál; nem alkalmas vékony lapokhoz | Akár 26-os vastagságú anyagon is használható, egészen vastag lemezig |
| Hordozhatóság | Könnyen hordozható – kompakt, nincs szükség gáztartályra | Kevésbé hordozható – a gázpalack és a huzaladagoló nagyobb tömeget ad |
| Legjobb alkalmazások | Szerkezeti acél, terepi javítás, csővezeték, nehézgépek | Autóipar, gyártóüzemek, termelési környezetek |
Ahol az egyes folyamatok nyernek: Valós alkalmazási forgatókönyvek
Pálcás hegesztés: a választás kültéri, nehéz és karbantartási munkákhoz
A pálcás hegesztés önárnyékoló elektródája azt jelenti, hogy a szél és a huzat nem rontja a hegesztési minőséget – ez döntő előny az építkezéseken, a kültéri csővezetékeken és a mezőgazdasági javítási munkákban. Az eljárás sokkal jobban kezeli a rozsdás, festett vagy malmozott felületeket, mint a MIG, jelentősen csökkentve a felület-előkészítésre fordított időt a hegesztés megkezdése előtt. A szerkezeti acélmunkáknál, a nehézgépek javításánál és a csővezeték-hegesztésnél a pálcás hegesztés továbbra is a szakmai szabvány számos iparágban. A pálcás hegesztéssel elérhető mély ívbehatolás különösen hatásossá teszi vastagabb acél- és öntöttvas szakaszokon. A berendezés hordozhatósága egy másik jelentős előny: a pálcás hegesztőgép külön gázpalack nélkül is elvihető távoli munkahelyre, így ez az egyetlen praktikus választás a valóban távoli helyszíni javításokhoz.
MIG-hegesztés: a gyorsaság, a tisztaság és a vékony anyagok választása
Ellenőrzött műhelyben vagy gyártási környezetben a MIG hegesztés szinte mindig a termelékenyebb választás. A folyamatos huzalelőtolás szükségtelenné teszi, hogy néhány hüvelykenként le kell állítani és elektródákat cserélni, így drámai módon megnő a hegesztési varrat tényleges lerakására fordított idő a pálcás hegesztéshez szükséges állásidőhöz képest. A MIG minimális fröcskölés és salakmentes hegesztési varratokat készít, ami azt jelenti, hogy a kész alkatrészeket alig vagy egyáltalán nem kell csiszolni vagy tisztítani, mielőtt a következő gyártási szakaszba lépnének. Az autóiparban, a fémlemez-megmunkálásban és a bútorgyártásban – olyan alkalmazásokban, ahol a hegesztési varrat megjelenése és a vékonyanyag-képesség számít – a MIG következetesen az előnyben részesített módszer. Széles körben a kezdők számára is a legkönnyebben használható ívhegesztési eljárásként tartják számon, mivel az automatikus huzalelőtolás egyenletesebb ívet tart fenn, mint a pálcás hegesztéshez szükséges kézi vezérlésű elektródahossz.
Mikor kell mindkettőt használni?
A professzionális hegesztők és gyártóműhelyek gyakran mindkét folyamatot fenntartják. Egy gyakori munkafolyamat magában foglalja a MIG használatát a szabványos alkatrészek nagy volumenű gyártása során a műhelyben, és a ragaszkodásra való átállást helyszíni javításokhoz, meglévő szerkezetek szerkezeti munkáihoz vagy minden olyan munkához, ahol a védőgáz szállítása nem praktikus. A hegesztések beszerzésének és oktatásának leghatékonyabb megközelítése az, ha a pálcát és a MIG-t kiegészítő eszközként kezeljük, nem pedig versengő alternatívaként. — mindegyik fedi a másik korlátait, és együtt gyakorlatilag a fémkötési követelmények teljes spektrumát kielégítik.
Költségmegfontolások: kezdeti beruházás kontra hosszú távú hatékonyság
A pálcás hegesztés folyamatosan nyeri az előzetes költségeket. A komoly munkára alkalmas alappálcás hegesztőgép lényegesen olcsóbban elérhető, mint egy ezzel egyenértékű MIG-beállítás, amelyhez nem csak maga a hegesztő, hanem huzalelőtoló mechanizmus, védőgázpalack, szabályozó, valamint huzaltekercs-készlet is szükséges. Alkalmi hobbihasználat, kisebb javítási munkák vagy korlátozott költségvetésű műveletek esetén a pálcás hegesztés alsó belépési akadálya valódi előnyt jelent.
A költségkép megváltozik a nagy volumenű gyártási környezetekben. A MIG hegesztés gyorsabb haladási sebessége, alacsonyabb hegesztési munkaidő és minimális hegesztés utáni tisztítási költségek viszonylag gyorsan ellensúlyozhatják a magasabb kezdeti berendezés-befektetést. A folyamatos huzalelőtolás azt is jelenti, hogy a MIG kezelő több időt tölt hegesztéssel, és kevesebb időt tölt az áthelyezéssel, az elektródák cseréjével és a salak tisztításával – ami egyenesen magasabb óránkénti termelékenységet jelent. A nagy gyártási szerződéseket szerző ipari vásárlók és hegesztővállalkozók számára a MIG hegesztés hosszú távú költséghatékonysága gyakran indokolja a magasabb előzetes tőkeigényt.
A fogyasztási költségek hasonló mintát követnek. A pálcás elektródák egyenként olcsók, de olyan mértékben fogyasztják őket, amely magában foglalja a cseréjükre fordított hegesztési időt is. A MIG huzal és a védőgáz egységenként magasabb visszatérő költséget jelent, de a hegesztési varrat hüvelykenkénti költsége magas termelési környezetben gyakran versenyképes, ha a munkaerő-hatékonyságot is figyelembe veszik. A bot és a MIG közötti döntésnek mindig figyelembe kell vennie a teljes tulajdonlási költséget – felszerelést, fogyóeszközöket, munkaerőt és tisztítási időt –, és nem csak a vételárat.