Mi az az oxigén-üzemanyag-vágás, és miért a biztonság az első?
Oxi-üzemanyag vágás egy termikus eljárás, amely egyesít egy fűtőgázt tiszta oxigénnel, hogy magas hőmérsékletű lángot hozzon létre, amely képes átvágni a vasfémeket több hüvelyk vastagságban. A mechanikus vágási módszerekkel ellentétben az oxi-üzemanyag nem igényel elektromosságot, a terepen vagy a műhelyben működik, és továbbra is az egyik legköltséghatékonyabb módja nehéz acéllemezek, szerkezeti szakaszok és csövek vágásának – ezért a gyártás, építés, bontás és mentési műveletek sarokköve több mint egy évszázada.
Ugyanazok a tulajdonságok, amelyek az oxi-üzemanyag vágást olyan erőteljessé teszik, valóban veszélyessé is teszik, ha nem megfelelően kezelik. Az eljárás során a nyomás alatt álló gyúlékony gázok, a tiszta oxigén, a nyílt láng, az olvadt fém salak és az infravörös sugárzás a kezelő közvetlen közelébe kerül. Az égési háromszög – üzemanyag, oxigén és gyújtás – megértése és mindhárom szabályozása a biztonságos oxigén-üzemanyag gyakorlat alapja. Az égéshez mindhárom elem egyszerre szükséges; bármelyikük eltávolítása leállítja a reakciót. Az oxigén-üzemanyag vágás minden biztonsági szabálya a háromszög egy vagy több oldalának kezelésére szolgál.
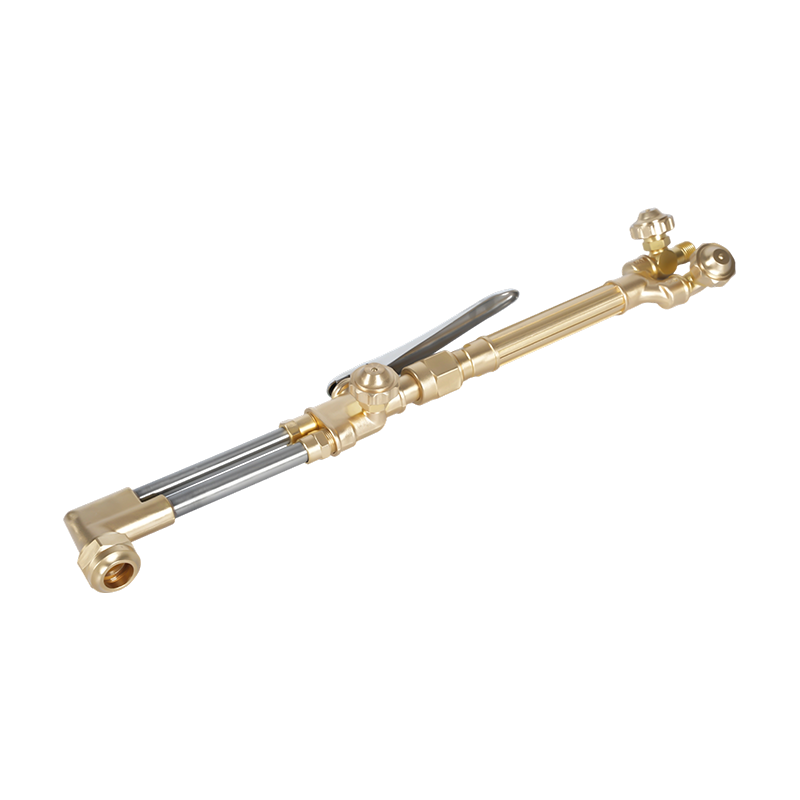
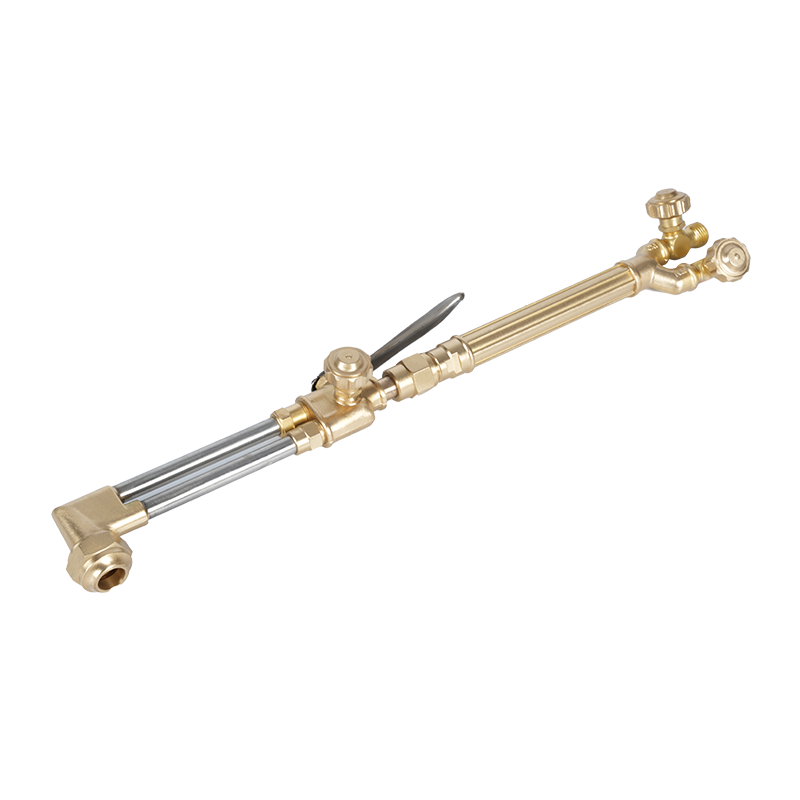
Ez az útmutató a felhasznált elsődleges tüzelőgázokra vonatkozik vágó fáklyák , lángjellemzőik és veszélyprofilok, valamint a használatban lévő tüzelőanyagtól függetlenül alkalmazandó alapvető biztonsági eljárások.
Az oxigén megértése: az oxidálószer, nem az üzemanyag
Egy kritikus és gyakran félreérthető pont: Az oxigén-üzemanyag vágás során nem az oxigén az üzemanyag, hanem az oxidálószer. Az oxigén kémiailag egyesül a fűtőgázzal, hogy az égés során hőt szabadítson fel, és a vágópisztoly központi nyílásából egy különálló nagynyomású oxigénsugár okozza a fém égését és kilökődését a vágásból.
A vágási alkalmazásokhoz használt tiszta oxigén 99,5%-os vagy annál magasabb tisztaságú, jóval meghaladja a légköri levegő 21%-át. Ilyen koncentrációk mellett az általában nem gyúlékony anyagok – beleértve a zsírt, olajat, gumit és bizonyos fémeket – robbanásszerűen meggyulladhatnak. Ez az egyetlen legfontosabb biztonsági elv, amely az oxigénpalackok és a szabályozók kezelését szabályozza: olaj és zsír soha nem érintkezhet semmilyen oxigénes berendezéssel, szeleppel vagy szerelvényrel. Még az oxigénszabályozó szelepen lévő nyomokban lévő petróleum-kenőanyag is heves tüzet vagy robbanást okozhat a henger kinyitásakor.
Az oxigénpalackokat függőlegesen, felborulás ellen biztosítva kell tárolni, és legalább 20 láb (6 méter) távolságra kell tartani a tüzelőanyag-gázpalackoktól, vagy legalább 5 láb magas tűzálló gáttal kell elválasztani. Használat közben teljesen nyissa ki az oxigénpalack szelepeit; a részben nyitott oxigénszelep nyomáskülönbséget hoz létre az ülésen, ami felgyorsítja a kopást és növeli a szivárgás kockázatát.
Gáz vágópisztolyhoz: A négy elsődleges üzemanyag-lehetőség
Az oxi-üzemanyaggal működő vágópisztolyok üzemanyag-választékának túlnyomó többségét négy gáz alkotja: acetilén, propán, propilén és MAPP gáz. Mindegyiknek külön kémiai összetétele, lánghőmérséklete, BTU kimeneteloszlása, oxigén/üzemanyag arány követelménye és a kapcsolódó biztonsági profilja van. Az alkalmazáshoz megfelelő tüzelőanyag-gáz kiválasztása – és az adott gázhoz minősített berendezések használata – mind a teljesítmény, mind a biztonság előfeltétele.
Acetilén (C2H₂): Legforróbb láng, legnagyobb kockázat
Az acetilén a legszélesebb körben használt fűtőgáz az oxigén-fűtőanyag-vágáshoz, és az egyetlen fűtőgáz, amely alkalmas oxi-üzemanyag-hegesztésre. A legforróbb lángot a szokásos vágótüzelőanyagok közül kb 5720°F (3160°C) , hőjének nagy része – 507 BTU körül – a belső lángkúpban koncentrálódik. Ez a belső kúpkoncentráció biztosítja az acetilén gyors átszúrási sebességét és minimális hőhatást okozó zónát a vágott éleken, így ez az előnyben részesített választás precíziós vágáshoz, vékony-közepes lemezes megmunkáláshoz, és minden olyan alkalmazáshoz, ahol a hegesztés minősége közvetlenül a vágás mellett számít.
Az acetilén azonban több biztonsági megkötést tartalmaz, mint bármely más fűtőgáz. A fenti nyomáson kémiailag instabil 15 PSI (1 bar) ; nagyobb nyomáson az acetilén oxigén jelenléte nélkül robbanásszerűen lebomlik. Emiatt az acetilén hengerek nem üregesek – folyékony acetonnal telített porózus masszával vannak töltve, amely feloldja az acetilént és stabilan tartja azt. Ha egy hengert az oldalára fektetnek vagy túl gyorsan húzzák ki, folyékony aceton kerül a tömlőbe és a pisztolyba, amitől a láng égető oldószert csepegtet a hegyéről.
Az acetilénpalackból való biztonságos kihúzási sebességet soha nem szabad túllépni óránként a henger teljes térfogatának egyhetede. Ennek az aránynak a túllépése a gázzal együtt az acetont is kivonja a porózus tömegből. Az acetilén szintén nagyon hajlamos a visszacsapódásra – olyan állapotra, amikor a láng visszafelé halad a fáklyán és a tömlőn keresztül a henger felé. Az acetilénnel végzett munka során a visszacsapó-levezetőket mindig fel kell szerelni mind az üzemanyag-, mind az oxigénvezetékekre. Az acetilén könnyebb a levegőnél; szivárgás esetén felemelkedik és felhalmozódhat a tetőterekben. Jellegzetes fokhagymaszerű illata 2% alatti koncentrációban már jóval azelőtt érzékelhető, hogy elérné alsó, 2,5%-os robbanási határát.
Propán (C3H₈): gazdaságos, magas BTU-érték, lassabb átszúrás
A propán a legnépszerűbb alternatív üzemanyag az oxi-üzemanyag-vágáshoz, elsősorban az acetilénhez képest lényegesen alacsonyabb költsége, széles körű elérhetősége és egyszerűbb tárolása miatt értékelik. Kb. lánghőmérsékletet hoz létre 5122°F (2828°C) - körülbelül 600 fokkal hűvösebb, mint az acetilén, de lényegesen magasabb összfűtőértékkel, körülbelül 2600 BTU köblábonként. Kritikusan a propán szállítja hőjének nagy részét a külső lángkúp nem pedig a belső kúp. Ez megfordítja az acetilén égési geometriáját: a propán kiválóan alkalmas nagy tömegek előmelegítésére, és nagyon hatékony a hevítési és hajlítási alkalmazásokhoz, de hosszabb kezdeti előmelegítési időt igényel a vágáshoz, és lassabb szúrási sebességet eredményez a vágás kezdetén.
A propánhoz körülbelül 1:4 üzemanyag-oxigén arányra van szükség (egy rész propán és négy rész oxigén), míg az acetilén esetében 1:1. Ez a nagyobb oxigénigény azt jelenti, hogy a propán vágóberendezések gyorsabban fogyasztják az oxigént, amit a kezelőknek figyelembe kell venniük a hengertervezés során a nagy volumenű vágási munkákhoz. Mivel a propán nehezebb, mint a levegő, szivárgás esetén a padló szintjére süllyed – ami a gázok felhalmozódásának veszélyét okozza az alacsonyan fekvő területeken, a padlóösszefolyókban és a pincékben. A tárolóhelyeket a padló szintjén szellőztetni kell, és távol kell tartani a gyújtóforrásoktól. A propán berendezéseket – a szabályozókat, a tömlőket és a pisztolyvégeket – kifejezetten propánra kell minősíteni; az acetilén tömlők és hegyek nem cserélhetők fel.
Propilén (C3H₆): A középső talaj
A propilén teljesítménypozíciót foglal el az acetilén és a propán között. Lánghőmérséklete kb 4800°F és 5300°F között , és köblábonként körülbelül 2400 BTU összfűtőértéket biztosít. A propánhoz hasonlóan a propilén is a hő nagy részét a külső kúpban szállítja – de a belső kúpban magasabb a BTU-értéke, mint a propáné, így rövidebb a szúrási idő, és a vágási profil jobban hasonlít az acetilénre, mint a propáné. A propilénnek 3,5 rész oxigénre van szüksége egy rész üzemanyagra a teljes égéshez, ami valamivel hatékonyabb, mint a propán 4:1 aránya.
A propilén vágóhegyek 1/16"-os bemélyedéssel vannak kialakítva a csúcs felületén, hogy figyelembe vegyék az acetilénhez képest lassabb égési sebességét (13,5 láb/s, szemben az acetilén 29 láb/s). A propilén acetilén hegyének használata instabil, nem hatékony lángot eredményez. A propilén általában kevesebb acetilént termel, és csökkenti az utóégető gázt. tisztítási idő szerkezeti vágási munkáknál.
MAPP gáz (metil-acetilén-propadién): speciális alkalmazások
A MAPP gáz – technikailag MPS (metil-acetilén-propadién stabilizált) az eredeti Dow Chemical készítmény leállítását követően – a propilénhez hasonló lánghőmérsékletet és körülbelül 2400 BTU/köbláb összfűtőértéket állít elő, a legtöbb hő a másodlagos kúpban koncentrálódik. Egy rész üzemanyagra 2,5 rész oxigénre van szükség. A MAPP elsődleges előnye más alternatív üzemanyagokkal szemben a teljesítménye nagynyomású merülő vágási alkalmazások , mint például a víz alatti bontás, ahol a nyomás alatti stabilitás értelmes élt ad neki. A szabványos felületi vágáshoz a MAPP nem nyújt jelentős teljesítményelőnyt a propilénhez vagy a propánhoz képest, és jellemzően drágább. Használata manapság nagyrészt kisrészes fűtésre, keményforrasztásra és speciális víz alatti munkákra korlátozódik.
Üzemanyag-gáz összehasonlítás egy pillantásra
| Gáz | Láng hőmérséklet (°F) | Összes BTU/CF | Csúcsmeleg zóna | O₂: Üzemanyag arány | Legjobb használat |
|---|---|---|---|---|---|
| Acetilén | ~5720 | 1,470 | Belső kúp | 1:1 | Precíziós vágás, hegesztés, javítás |
| Propán | ~5122 | 2600 | Külső kúp | 4:1 | Fűtés, hajlítás, selejtvágás |
| Propilén | 4800–5300 | 2400 | Külső kúp | 3,5:1 | Általános vágás, tisztább felület |
| MAPP / MPS | ~5300 | 2400 | Külső kúp | 2,5:1 | Víz alatti vágás, keményforrasztás |
A palack és a szabályozó biztonsága: az oxigén-üzemanyag biztonság alapja
A legtöbb oxigén-üzemanyaggal kapcsolatos incidens nem a fáklya hegyén, hanem a henger és a szabályozó szintjén keletkezik, ahol a túlnyomásos gáz nem megfelelő kezelése szivárgások, tüzek és katasztrofális meghibásodások feltételeit teremti meg. A következő gyakorlatok nem alku tárgyát képezik, függetlenül attól, hogy melyik tüzelőanyagot használják.
Mindig olvassa el a henger címkéit. A hengerek nem univerzális színkódolásúak – a szállítók bármilyen színre lefesthetik a hengereket. Soha ne feltételezze a henger tartalmát pusztán a szín alapján. Minden palackon szerepel az Egyesült Nemzetek Szervezetének azonosító száma: UN 1072 az oxigén, UN 1001 az acetilén, UN 1978 a propán és UN 1077 a propilén. Ha a palackon nincs olvasható címke, ne használja.
A hengereket külön tárolja. A tüzelőanyag-gáz- és oxigénpalackokat egymástól legalább 20 láb távolságra kell tárolni, vagy tűzálló fallal kell elválasztani egymástól. Mindkettőt függőlegesen kell tárolni, és rögzített szerkezethez kell rögzíteni, hogy megakadályozzák a felborulást. Az acetilénpalackoknak mindig függőlegesen kell maradniuk – ha egy palack az oldalára került, állítsa függőlegesen, és használat előtt hagyja pihenni legalább egy órát, hogy az aceton újra telíthesse a porózus masszát, mielőtt a gázt kiszívja.
Minden használat előtt ellenőrizze a szabályozókat. Ellenőrizze a szabályozószelepeket, az üléseket és a meneteket olaj, zsír, törmelék és fizikai sérülések szempontjából. Minden szennyezett alkatrészt használat előtt szakszerűen meg kell javítani. Az oxigénpalack szelepének kinyitásakor álljon oldalra – ne a szabályozó elé – és nyissa ki teljesen a szelepet. Az acetilén esetében legfeljebb háromnegyed fordulattal nyissa ki a hengerszelepet, ami lehetővé teszi a szelep gyors zárását vészhelyzetben. Az alternatív üzemanyagszelepek teljesen kinyithatók.
Minden munkamenet előtt végezzen nyomás szivárgási próbát. A csatlakoztatott szabályozókkal állítsa az oxigént 10 PSI-re, és zárja el a hengerszelepet. Két-három percig figyelje mindkét műszert; minden nyomásesés szivárgást jelez, amelyet a fáklya meggyújtása előtt meg kell találni és meg kell javítani. Használjon szappanos vizes oldatot – soha ne nyílt lángot – a szerelvények és csatlakozások szivárgásának felderítésére. Ismételje meg a tesztet a tüzelőanyag-oldalon.
Tömlő, égő és hegyes biztonsági eljárások
Az oxigén-üzemanyag tömlők színkóddal és menetkóddal vannak ellátva, hogy megakadályozzák a veszélyes keresztkötéseket. Az acetilén (és más tüzelőanyag-gáz) tömlők pirosak, és balos menettel rendelkeznek , amely az illesztőanyán keresztül megmunkált horonnyal azonosítható. Az oxigéntömlők zöld színűek, és jobboldali menettel rendelkeznek barázda nélkül. Ez a műszaki biztosíték azt jelenti, hogy a megfelelő csatlakozásokat nem lehet fordítva, de csak akkor, ha a kezelő minden gázhoz a megfelelő, módosítatlan tömlőket használja. Soha ne cserélje ki az acetilén tömlőket propánra vagy más alternatív üzemanyagokra; a propán kémiailag lebontja az acetilén-besorolású tömlők belső burkolatát, amitől az lehámlik, és potenciálisan blokkolja a pisztoly hegyét vagy a szabályozót.
Mielőtt felgyújtaná a fáklyát, külön-külön öblítse ki mindkét tömlőt. Állítsa a szabályozót körülbelül 5 PSI-re, nyissa ki röviden a pisztoly szelepét, hogy a gáz átáramoljon, és kiszorítsa a levegőt vagy a szennyeződéseket, majd zárja el a szelepet. Az öblítés kiküszöböli annak a kockázatát, hogy a tömlőben kevert gázzsebek keletkezzenek, ami gyújtáskor visszatüzelést okozhat.
Minden használat előtt ellenőrizze a pisztoly hegyeit. Az acetilén hegyeknek lapos vagy enyhén homorú a hegyük. Az alternatív tüzelőanyag-hegyek fokozatosan süllyesztettek – propilén 1/16", MAPP 1/32", propán és földgáz 3/32", ha nem megfelelő fúvókát használ tüzelőgázhoz, megváltozik a láng geometriája, hatékonysága és stabilitása. Tisztítsa meg a szennyezett vagy eldugult hegyeket erre a célra szolgáló hegytisztítóval; soha ne használjon drótot vagy fúrószárat, amely megnagyobbodhat.
Mindig használjon súrlódó szikragyújtót a fáklya meggyújtásához – soha ne gyufát, butángyújtót vagy nyílt lángot. Először nyissa ki az üzemanyagszelepet (körülbelül egynegyed fordulattal), azonnal gyújtsa meg, majd lassan engedje be az oxigént, hogy semleges lángot állítson be. A semleges láng – ahol a belső kúp jól körülhatárolható, nincs tollazat és nincs túlzott oxigénköd – a szabványos vágóláng. A karburáló (többletüzemanyag) láng elégtelen oxigént jelez; az oxidáló láng (többlet oxigén) kisebb, hegyes belső kúpot hoz létre, ezért a legtöbb fémnél kerülni kell, mivel oxidokat visz be a vágásba.
Backfire, Flashback és Emergency Response
Két különböző égő meghibásodás azonnali felismerést és reagálást igényel. A visszaüt a láng pillanatnyi visszaesése a fáklya hegyébe, általában hangos pukkanással kísérve. Leggyakrabban a csúcsnak a munkadarabhoz való hozzáérintése, a nem megfelelő nyomáson történő működés vagy a piszkos hegy okozza. A legtöbb esetben a láng magától kialszik, és a hegy lehűlése és ellenőrzése után újra meggyújtható. A visszacsatolás figyelmeztető jel, nem pedig kisebb kellemetlenség – olyan állapotot jelez, amely, ha nem javítják ki, fokozódhat.
A visszaemlékezés sokkal komolyabb: a láng visszaég a fáklya testén keresztül a tömlőbe, a henger felé. A visszaemlékezést a fáklya által kibocsátott magas csikorgó vagy sziszegő hang, a fáklya testén lévő tartós láng, a végén nem látható láng, vagy a szokatlanul forró fáklyafogantyúk alapján lehet azonosítani. Visszacsapás esetén: azonnal zárja el az oxigénfáklya szelepét, majd zárja el az üzemanyagszelepet. Ne egyszerűen csak először kapcsolja ki az üzemanyagot – ha eltávolítja az üzemanyagot, miközben az oxigén tovább folyik, a láng még jobban visszahúzódhat. Mindkét pisztolyszelep elzárása után zárja el mindkét hengerszelepet. Hagyja az összes berendezést teljesen lehűlni, mielőtt megvizsgálná a sérüléseket. Ne használjon újra olyan berendezést, amelyen visszaesett, amíg azt szakmailag nem ellenőrizték és tanúsították.
A visszavillanás-levezetők – a fáklya testéhez vagy a szabályozó kimeneteihez az üzemanyag- és az oxigénvezetékeken egyaránt felszerelve – visszacsapó szelepeket és hőzárakat tartalmaznak, amelyek célja, hogy megállítsák a visszacsapódást, mielőtt az elérné a tömlőket és a hengereket. Számos joghatóságban kötelezőek az acetilénrendszerekhez, és erősen ajánlottak minden oxigén-üzemanyag-beállításhoz, az üzemanyag típusától függetlenül.
Az egyéni védőfelszerelésekre és a munkaterületre vonatkozó követelmények
Az oxi-üzemanyaggal végzett vágás szikrákat, olvadt salakot, ultraibolya és infravörös sugárzást, fémgőzöket és égési melléktermékeket termel. Az egyéni védőfelszerelésnek egyszerre kell kezelnie ezeket a veszélyeket.
A szem- és arcvédelem nem alku tárgya. A teljes arcot fedő hegesztőpajzs a vágáshoz megfelelő árnyalatú szűrőlencsékkel – jellemzően 3-6 árnyalatú, ha az intenzitástól függően oxigén-üzemanyagot használ –, védőszemüvegen viselve biztosítja a szükséges optikai védelmet és a salak elleni védelmet is. Az eljárás olyan mennyiségű infravörös sugárzást bocsát ki, amely elegendő a szaruhártya károsodásához az ismételt védekezés nélküli expozíció miatt.
A test védelme érdekében a szorosan szőtt természetes szálakat előnyben részesítik a szintetikus anyagokkal szemben. A gyapjú természetesen égésgátló; a farmer megfelelő védelmet nyújt. A szintetikus szövetek – poliészter, nylon, akril – inkább megolvadnak, mint elszenesednek, és drámaian rontják az égési sérüléseket. Bőr- vagy lángálló hegesztőköpeny, bőrkesztyű, fűző nélküli bőrcsizma biztosítja a vágási munkákhoz megfelelő réteges védelmet. Kerülje a felfelé fordított ingmandzsettákat, a nyitott inggallérokat és a mandzsettázott nadrágszárakat – ezek gyűjtőpontként szolgálnak a lehulló szikra és salak számára.
A munkaterületet mindig jól szellőztetni kell. A bevont, horganyzott vagy festett acél oxigén-üzemanyaggal történő vágásakor fémfüst keletkezik, amely az alapanyagtól és a bevonattól függően cink-oxidokat, ólomvegyületeket és egyéb mérgező melléktermékeket tartalmaz. A bevont anyagok vágásakor helyi elszívó szellőztetés vagy legalább fémfüst-elvezető légzőkészülék szükséges. A munkaterületet minden irányban legalább 35 láb (10 méter) sugarú körben meg kell tisztítani a gyúlékony anyagoktól a vágás megkezdése előtt, és a tűzőrzőnek a vágás leállítása után legalább 30 percig a helyén kell maradnia, mivel a salak meggyújthatja azokat az éghető anyagokat, amelyek nem láthatók azonnal a vágási pozícióból.