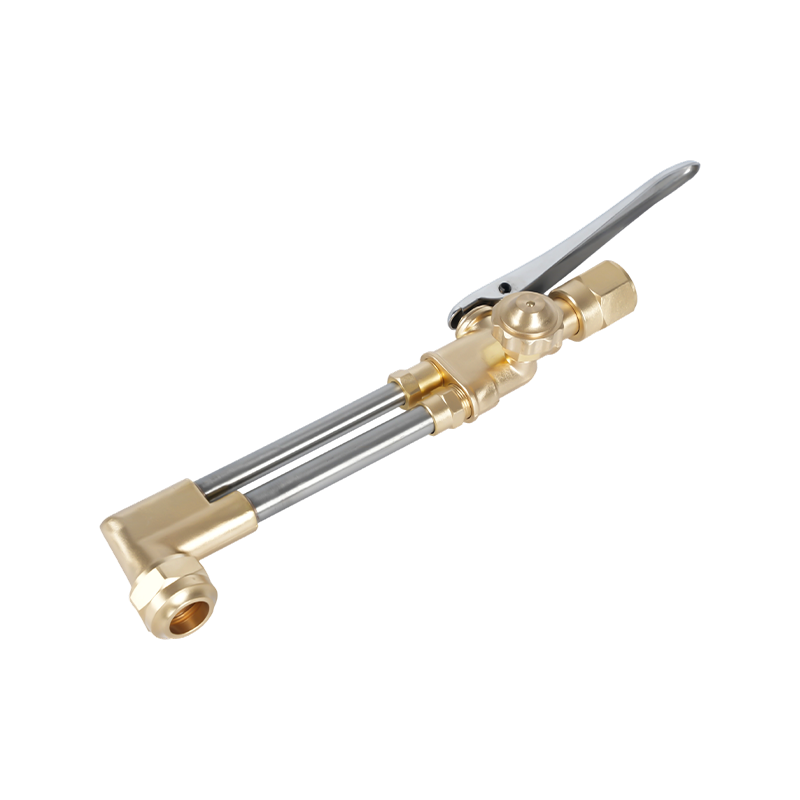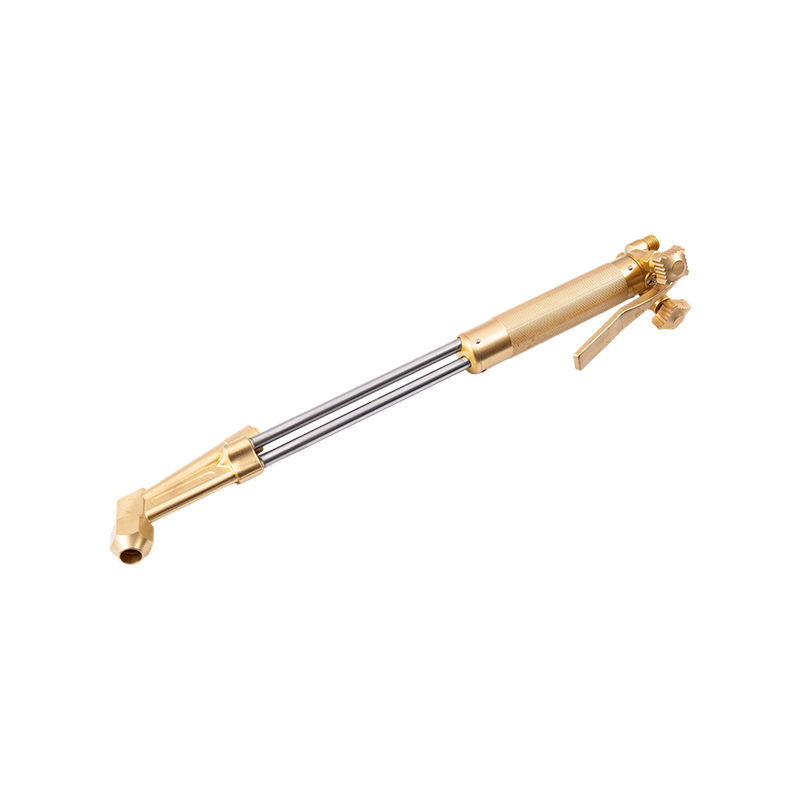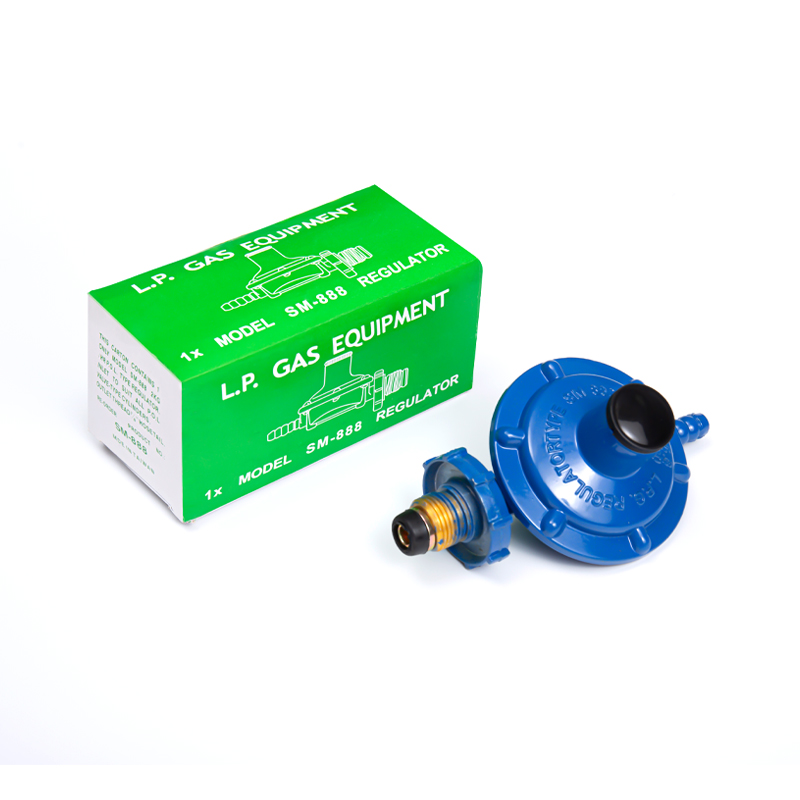
A két szerep, amelyet minden vágógáz játszik
Minden gázvágó láng két külön gázáram együttműködésén működik, amelyek két különböző munkát végeznek, nem pedig egy univerzális gáz. A tüzelőanyag kis mennyiségű oxigénárammal keveredve előmelegítő lángot hoz létre, amely a fémet gyulladási hőmérsékletére emeli. Amint ezt a hőmérsékletet elérjük, egy sokkal nagyobb, különálló tiszta oxigénáram indul át a csúcs közepén, reakcióba lépve a forró fémmel, hogy oxidáljon, és kifújja az olvadt salakot a vágásból.
E két szerep összekeverése a legtöbb beállítási hiba forrása. Ha több üzemanyagot ad hozzá, nem vág gyorsabban – csak megváltoztatja az előmelegítést. Az oxigénsugár végzi el a tényleges vágást, és annak tisztasága és áramlási sebessége határozza meg igazán, hogy a vágás mennyire tiszta és gyors. Ennek a felosztásnak a megértése a kiindulópont a gázok ésszerű megválasztásához, nem pedig megszokásból.
Üzemanyag-lehetőségek: acetilén, propán, földgáz, MAPP és propilén
Öt tüzelőanyag fedezi az oxigén-üzemanyag vágási munkák túlnyomó többségét, és mindegyik más módon cseréli ki a láng hőmérsékletét a költségekkel és a kezeléssel.
Acetilén melegebben ég, mint bármelyik alternatíva, és eléri a durván 5800-6000°F-ot oxi-acetilén lángban. Ez a hő egy keskeny, intenzív kúpban koncentrálódik, amely lehetővé teszi, hogy a fémet gyorsabban melegítse elő vágási hőmérsékletre, mint bármely más tüzelőanyag – ezért továbbra is ez marad az alapértelmezett hegesztés, keményforrasztás és vastag lemezek vágásakor, ahol a szúrási sebesség számít. A kompromisszum a köblábonkénti költség és a hengerek tárolására vonatkozó szigorúbb követelmények. A az acetilén és a propán mélyebb összehasonlítása a vágáshoz pontosan lebontja, hol kifizetődő ez a költségelosztás, és hol nem.
Propán és földgáz észrevehetően hűvösebben égjen, közelebb 5200°F-hoz, és ezt a hőt szélesebb lángon terjessze szét az acetilén szűk kúpja helyett. Ez a szélesebb láng tulajdonképpen előnyt jelent nagy területek melegítéséhez vagy vastag lemez előmelegítéséhez a felület alatt. A legtöbb üzletet azonban nem a teljesítmény vonzza a propánhoz, hanem a gazdaságosság. A propán betöltése olcsóbb, tárolási szabályai pedig kevésbé szigorúak, mint az acetiléné, ezért a hulladéktelepek és az órákon át fáklyát üzemeltető üzletek gyakran alapértelmezés szerint ezt alkalmazzák.
MAPP gáz (metil-acetilén és propadién keveréke) között helyezkedik el, és körülbelül 2976 °C-on forróbb lángot hoz létre, mint a propán, és a hőleadás közelebb áll az elsődleges kúp acetilénéhez. Nagyobb nyomáson is tud működni, mint az acetilén, anélkül, hogy ugyanaz a kockázata, hogy szétváljon a robbanásveszélyes alkatrészekké, ami működőképes megoldássá teszi a mélyvízi víz alatti vágáshoz – ez egy rés, de valódi előny, amelyet a többi tüzelőgáz nem oszt meg.
Propilén , egy folyékony kőolaj-gáz termék, közel a MAPP-hoz ér a láng hőmérsékletén, de osztja a propán magas oxigén/üzemanyag arány követelményét, ami azt jelenti, hogy arányosan több oxigénáramra van szüksége a hatékony égéshez. Ez egy kevésbé gyakori választás, de megjelenik az üzletekben, ahol a hő és a költség egy bizonyos egyensúlyára van optimalizálva, amelyet az acetilén és a propán nem igazán ér el.
E tüzelőgázok egyike sem univerzális legjobb választás. A megfelelő a lemezvastagságtól, a fáklya működési gyakoriságától és attól, hogy a műhely hegesztést is végez-e – nem csak vág – ugyanazzal a gázellátással.

Miért változtat meg mindent az oxigéntisztaság?
A legtöbb figyelmet az üzemanyaggáz kapja, de a vágási oxigénáram az, ami valójában meghatározza a vágás minőségét és sebességét. A 99,5% alatti oxigéntisztaságnak túlméretezett hatása van: mindössze 1%-os tisztasági csökkenés általában nagyjából 25%-kal lassítja a vágási sebességet, és hasonló mértékben növeli a gázfogyasztást, mivel a szennyeződések felhígítják az oxidációs reakciót, amely a tényleges vágást végzi.
A fúvóka és a fúvóka kialakítása itt is fontos, mivel a rosszul megtervezett hegy lehetővé teszi, hogy a környezeti levegő keveredjen az oxigénáramban, mielőtt az elérné a fémet, hatékonyan csökkentve a tisztaságot a legfontosabb helyen. Ez az egyik oka annak, hogy a pisztolyhegyek nem mindenre alkalmas alkatrész – a jól megtervezett hegyen belüli járatgeometria megvédi az oxigénáramot az ilyen jellegű hígulástól.
Tippek, szabályozók és biztonsági felszerelések a gázhoz
A vágópisztoly minden áramlási irányú berendezése a rajta átfolyó gáz köré épül, és a legtöbb beállítási probléma a tüzelőanyag-gázok cseréjével kezdődik a megfelelő berendezés cseréje nélkül.
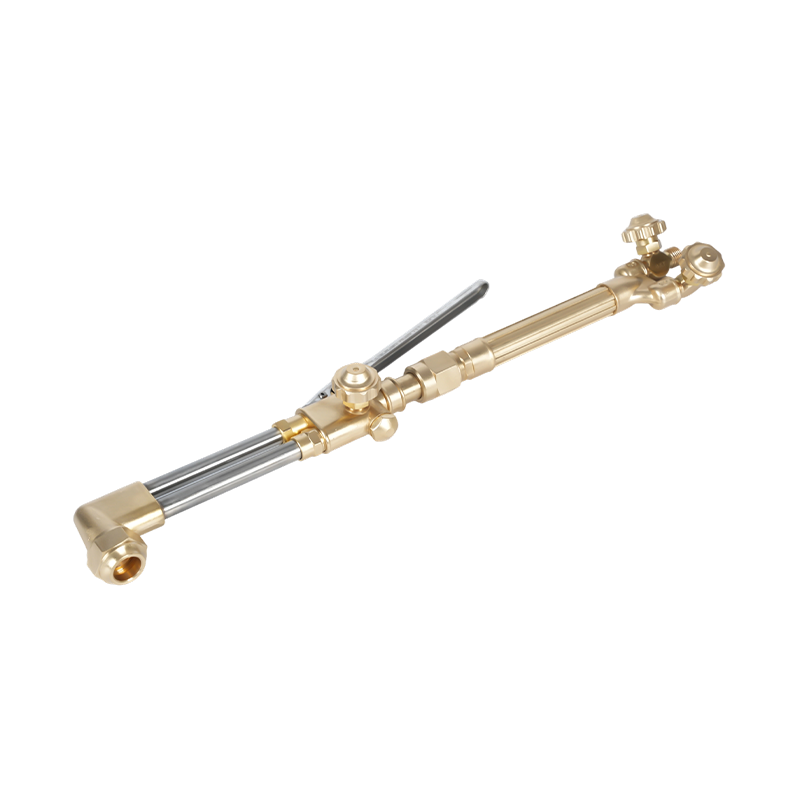
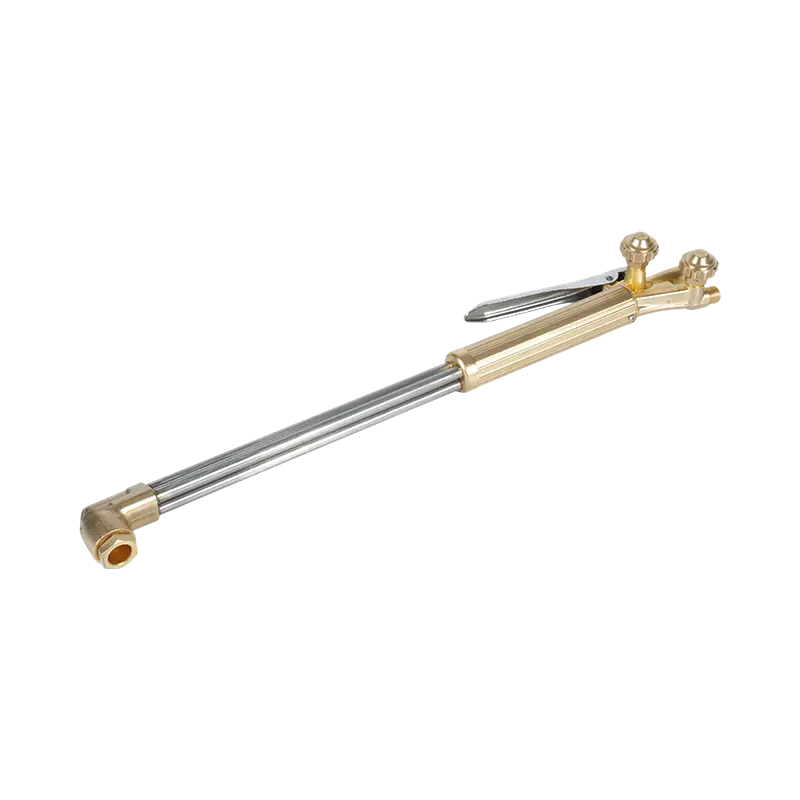
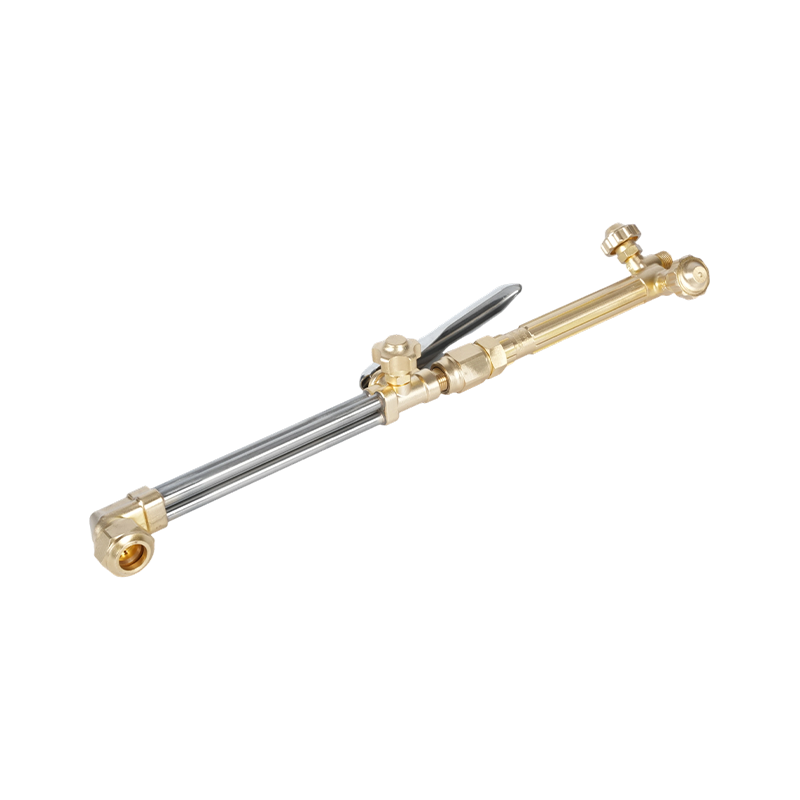
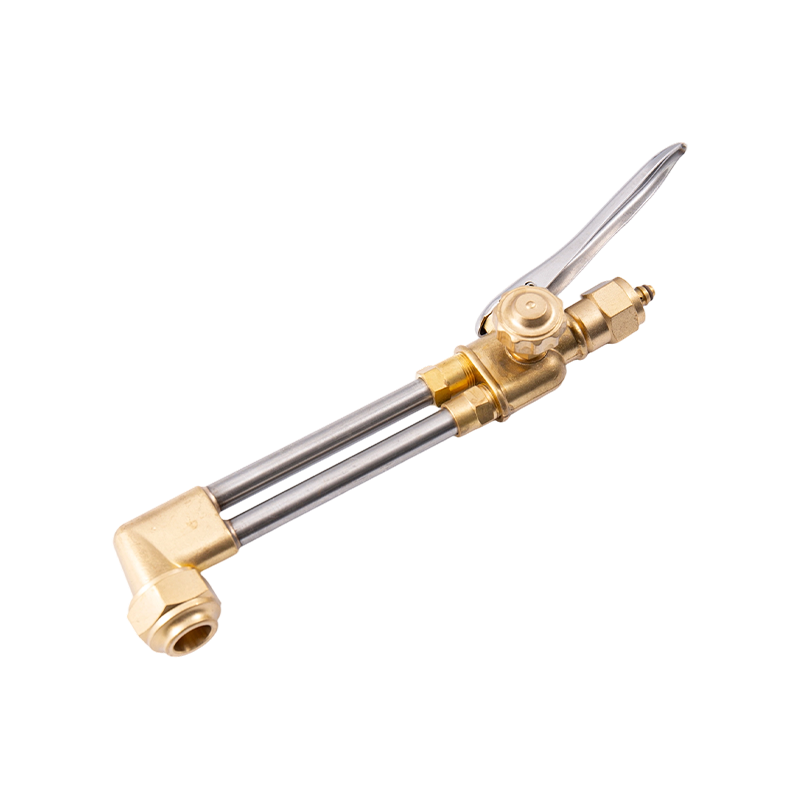
A fáklya hegye a legvilágosabb példa. Az acetilén fúvókák előkeveréses kialakításúak, összekeverik az üzemanyagot és az oxigént a hegy belsejében, mielőtt a láng kilép a szorosan elhelyezett nyílásokon. A propán- és földgázfejek utólagos keverést alkalmaznak, és a gázokat közvetlenül a hegy felületén kívül keverik egy szélesebb ülésen keresztül, mivel ezeknek a gázoknak az üzemanyaghoz képest nagyobb oxigéntérfogatra van szükségük, és nagyobb keverési távolságra van szükségük a stabilizáláshoz. Acetilén cutting torch tips engineered for premix flame delivery és propán vágópisztolycsúcsok posztmix stílusú lángkeveréshez tükrözik ezt a szerkezeti különbséget, nem pedig ugyanazon alkatrész felcserélhető változatai.
A szabályozók ugyanazt a gázspecifikus logikát hordozzák. Mindegyik egy adott gáz nyomástartományára és illesztési szabványára van kalibrálva, és a nem megfelelő gáz nem megfelelő szabályozón keresztül történő futtatása azzal a kockázattal jár, hogy olyan nyomást adnak le, amelyre a későbbi berendezést soha nem tervezték. Gáznyomás-szabályozók az egyes tüzelőgáz-típusokhoz illesztve figyelembe venni ezeket a különbségeket a felszereléstől.
A Flashback-leállítók ugyanezt a szabályt követik. Mivel a tüzelőanyag-gázok gyúlékonysági tartományában különböznek, és abban, hogy a lángfront milyen gyorsan tud visszafelé haladni a tömlőn keresztül, a ténylegesen használt gázra méretezett flashback levezetők mind a szabályozó, mind a fáklya végén kell ülnie. Közelebbről a a lánghőmérséklet és az égési jellemzők adatai az egyes tüzelőanyagokra vonatkozóan megmutatja, mennyire eltérően viselkednek ezek a gázok, ha meggyulladnak, ezért a köréjük épített berendezések nem cserélhetők fel egymással. A szövetségi oxi-üzemanyag hegesztési és vágási biztonsági szabvány meghatározza a palack tárolására és a tömlőre vonatkozó alapkövetelményeket, amelyek attól függetlenül érvényesek, hogy egy bolt melyik gázt üzemelteti.
A megfelelő gázkombináció kiválasztása üzletébe
Nincs egyetlen helyes válasz arra, hogy egy bolt melyik vágógázt használja – a döntés néhány gyakorlati tényezőn múlik, amelyek önmagában felülmúlják a láng hőmérsékletét.
- Lemezvastagság és szúrási sebesség : A vastag lemez és a gyártási vágás kedvez az acetilén koncentrált hőjének és gyorsabb átszúrási időknek.
- Üzemi ciklus : Azok az üzletek, amelyek hosszabb ideig üzemeltetnek fáklyát, gyakran olcsóbbnak találják a propánt vagy a földgázt egy teljes műszak alatt.
- Meglévő infrastruktúra : A gázvezetékes bolt már a földgáz felé hajlik, egyszerűen a palacklogisztika elkerülése érdekében.
- Kettős célú felhasználás : A hegesztéssel és vágással is foglalkozó műhelyek általában kéznél tartanak acetilént, mivel a propán és a földgáz nem helyettesítheti az oxigén-üzemanyagos hegesztést.
Sok üzlet végül egynél több tüzelőanyag-beállítást működtet, és az adott feladattól függően vált. Az egyetlen győztes kiválasztásánál fontosabb, hogy a fáklyán lévő minden hegy, szabályozó és visszacsapó levezető megfeleljen a ténylegesen csatlakoztatott gáznak – az össze nem illő berendezésekből erednek a lángminőségi problémák és a biztonsági kockázatok is.