Mire képes egy oxi-acetilén hegesztőpisztoly?
Az acetilént tiszta oxigénben égető fáklya lángja nagyjából eléri 6000°F , elég forró ahhoz, hogy másodpercek alatt megolvasztja az acélt, öntöttvasat és a legtöbb színesfémötvözetet. A hő egy kétlépcsős égési folyamatból származik: a belső kúp ég a legmelegebben, ahol az oxigén és az üzemanyag keveredik a csúcson, míg a külső bura a környező levegőben fejezi be az égést. Ez a belső kúp az, ahol a tényleges hegesztés megtörténik – a töltőrúd egy közös olvadékmedencévé olvad, miközben a kezelő a pisztolyt a csatlakozás mentén mozgatja.
Az íveljárásokkal ellentétben nincs benne elektromos áramkör. Éppen ezért a berendezés releváns marad az áramellátás nélküli munkaterületeken, a mobil javítókocsikban, valamint a keményforrasztással vagy fémformázással foglalkozó műhelyekben, ahol a lángszabályozás fontosabb, mint a leválasztás sebessége. A kompromisszum a hőhatás által érintett zóna mérete – az oxi-acetilén melegebben és lassabban fut, mint a MIG vagy AWI ív, így jobban illeszkedik a vékonyabb szakaszokhoz és a javítási munkákhoz, mint a nagy mennyiségű hegesztés.
A fáklya anatómiája: nyél, hegyek és mellékletek
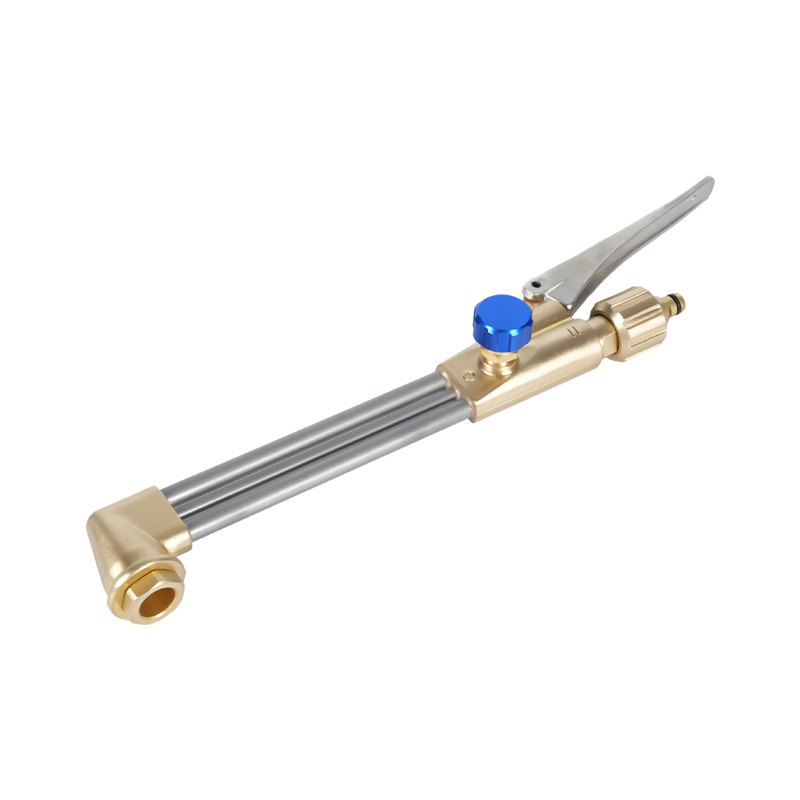
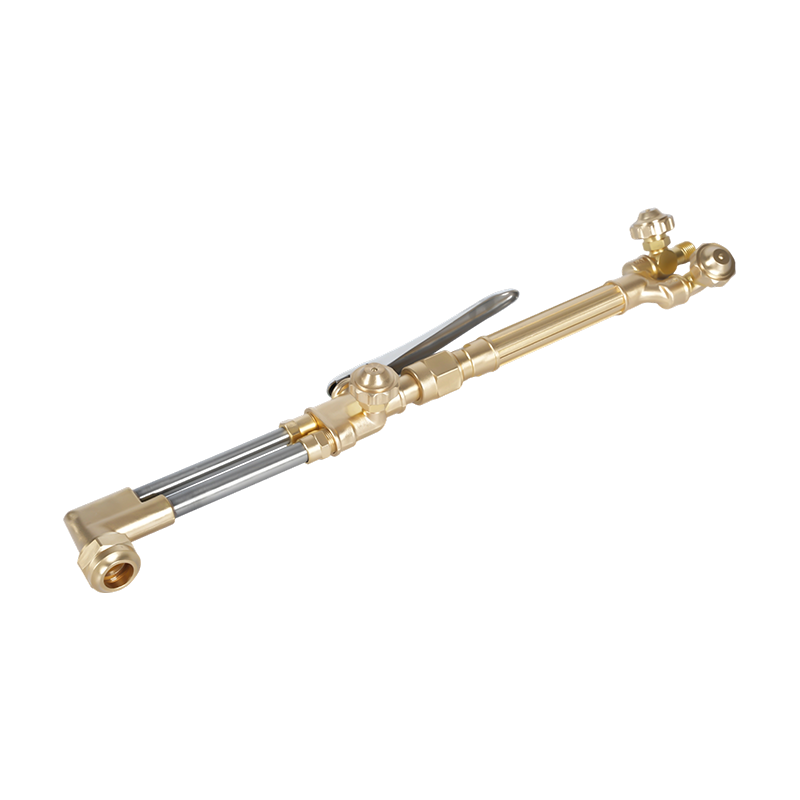
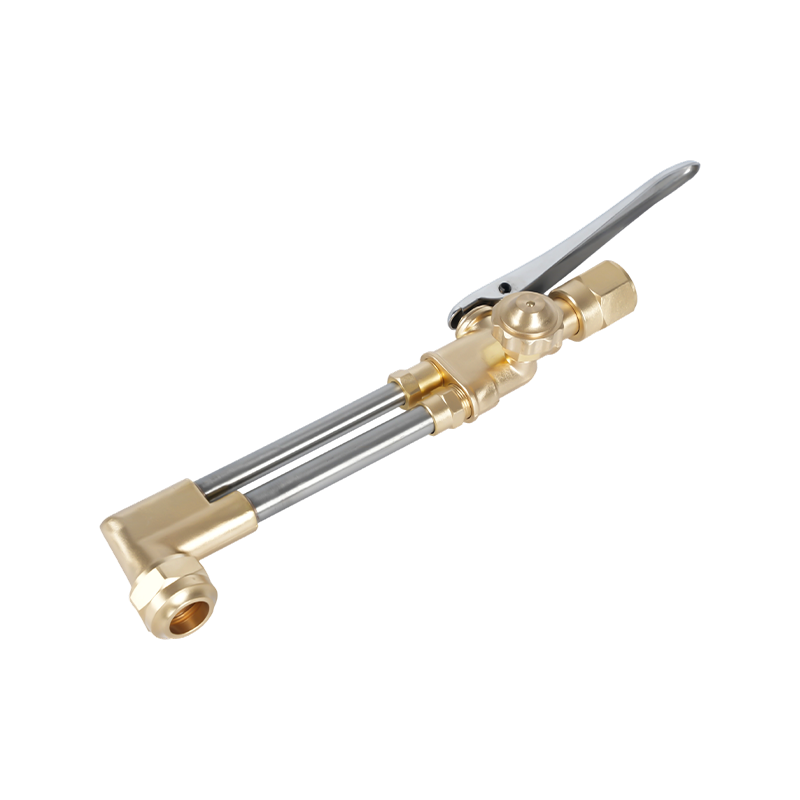
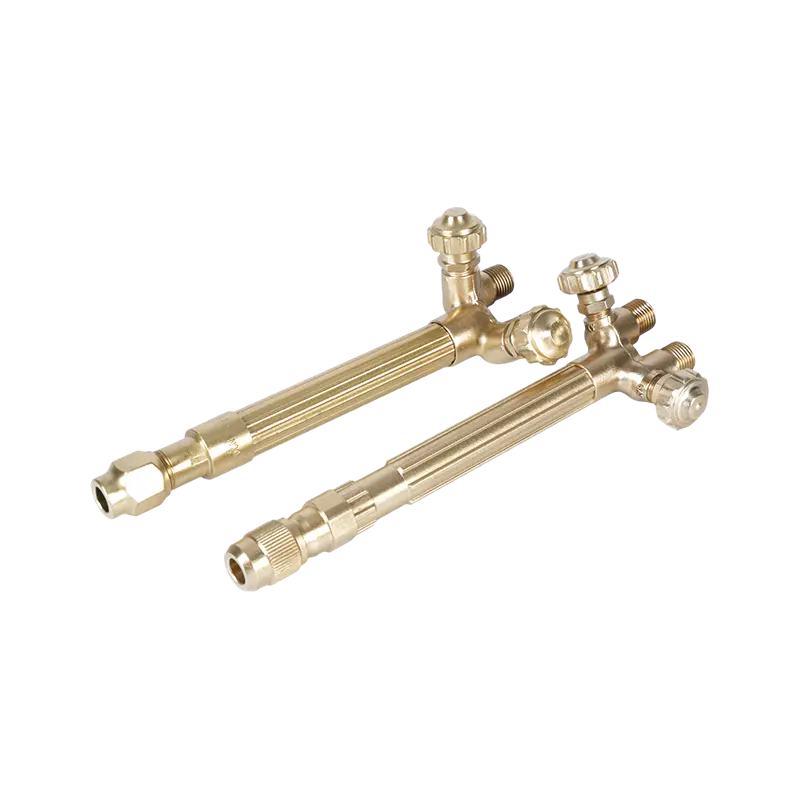
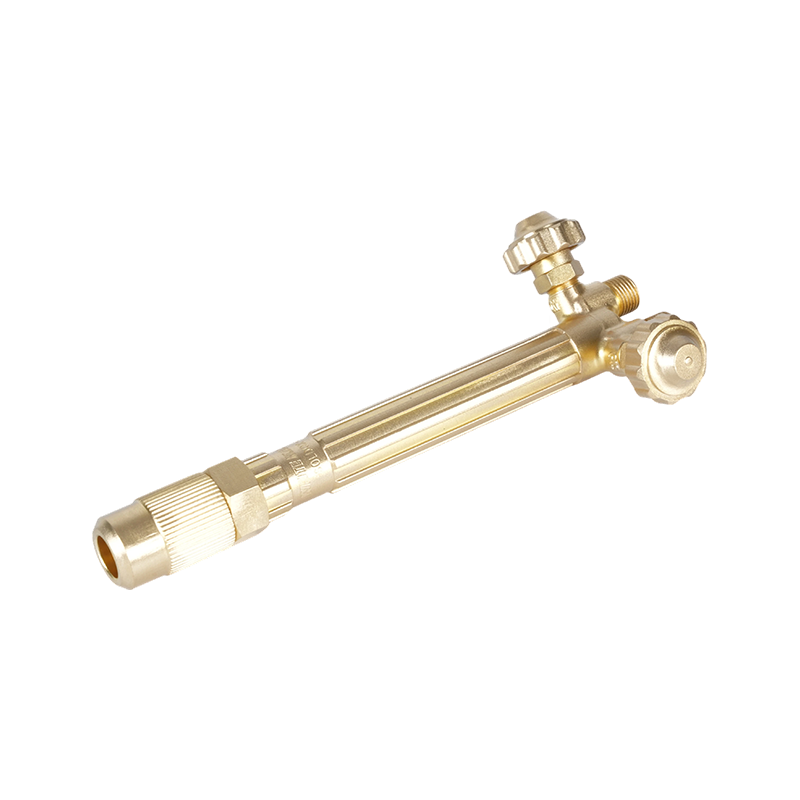
Minden beállítás a fáklya fogantyújával kezdődik, a testtel, amely összekeveri az oxigént és az acetilént, mielőtt azok elérnék a hegyét. A fogantyúk könnyű, közepes és nagy teherbírásúak, és a besorolásnak meg kell egyeznie a ténylegesen vágott vagy hegesztett fogantyúval – az alulméretezett fogantyú elfojtja a gázáramlást a vastag anyagon, míg a túlméretezett fogantyú pazarolja az üzemanyagot finom munkára. A sárgaréz konstrukció szabványos, mert jobban ellenáll az acetilén korrozív hatásának, mint a legtöbb alternatíva, és hosszabb használat során elvezeti a hőt a kezelő kezéből.
Azon üzletek esetében, amelyek ugyanazon a beállításon keresztül több hézagméretet működtetnek, sárgaréz hegesztőpisztoly fogantyúk folyamatos acetilén használathoz jobban bírja az ismételt gyújtási ciklusokat, mint a könnyebb terhelésű alternatívák, mivel a szelepülékek idővel kevésbé kopnak.
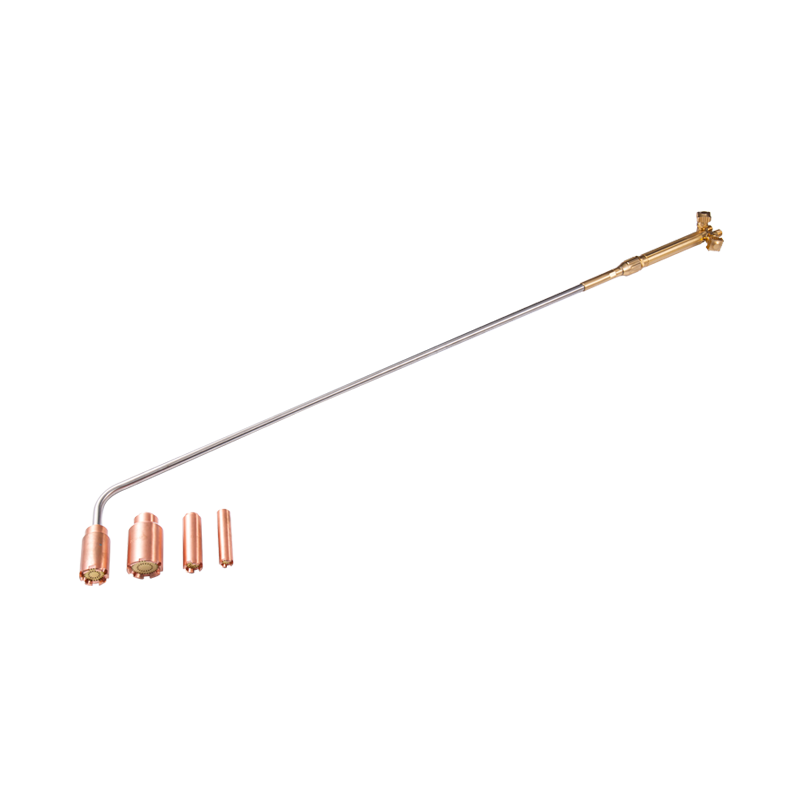
A fogantyúra cserélhető tartozékok funkcióváltáshoz: hegesztőcsúcs a fúziós munkákhoz, vágószerszám oxigénfúvós kioldóval vagy rózsabimbó-hegy széles terület fűtéséhez. Mindegyik tartozék ugyanarra a fogantyútestre csavarodik fel, így egy fogantyú lefedheti a hegesztési, vágási és fűtési munkákat alkatrészcserével, nem pedig a berendezés cseréjével.
A megfelelő zseblámpahegy kiválasztása a munkához
A hegy mérete határozza meg a gáz áramlási sebességét, a gáz áramlási sebessége pedig azt, hogy mennyi hő éri el a munkadarabot. Nincs egyetlen iparágra kiterjedő számozási rendszer a gyártók között, így a hegyek méretét általában a fémvastagság határozza meg, nem pedig egy univerzális szám – a beszállítói táblázat a vastagságot az adott csúcscsaládhoz tartozó megfelelő nyílásméretre konvertálja. Ha az anyaghoz képest túl kicsi hegyet vezetünk, akkor a hegesztési varrat hőt veszít, és gyenge olvadást eredményez; a túl nagy futás túlmelegíti a híg anyagot és átég.
- Vékony lap (1/16" alatt): a legkisebb elérhető csúcs, alacsonyabb üzemi nyomás
- Közepes lemez (1/16" - 1/4"): középkategóriás csúcs, mérsékelt nyomás mindkét gázon
- Nehéz lemez (1/4" felett): a nyélhez méretezett legnagyobb hegy, nagyobb oxigénáramlás
A hegy anyaga és a nyílás kialakítása szintén befolyásolja a láng stabilitását. nagy teherbírású hegesztőpisztoly hegyek a stabil lángszabályozás érdekében ellenáll a kipattanásnak és visszaégésnek, amelyre az alulméretezett vagy kopott hegyek hajlamosak, különösen hosszabb hegesztési futásokon, ahol a láng állandósága a legfontosabb.
A keményforrasztáshoz, a rozsdás kötőelemek előmelegítéséhez vagy a hajlító anyaghoz a speciális fűtőpisztoly jobban teljesít, mint a szabványos hegesztőcsúcs, mivel szélesebb, alacsonyabb sebességű lánghoz készült, nem pedig koncentrált vágó- vagy fúziós sugárhoz. A kompakt fűtőlámpa keményforrasztási és előmelegítési feladatokhoz egyenletesebb hőeloszlást biztosít szélesebb területen, mintha egy hegesztőcsúcsot használna ugyanazon munkához.
A fáklya biztonságos felállítása és meggyújtása
Mielőtt bármi is csatlakozna a pisztolyhoz, röviden repítse meg mindegyik hengerszelepet, hogy kifújja a port a kimeneten. Csavarkulccsal rögzítse a szabályozókat, soha ne fogóval, és ellenőrizze, hogy a tömlőcsatlakozások teljesen illeszkednek-e – az oxigén- és acetilén-szerelvények különböző menetirányokat használnak, kifejezetten a keresztkötések elkerülése érdekében.
A szabályozó nyomását a hegy gyártójának táblázata szerint kell beállítani, nem kitalálni. Az oxi-acetilén üzemi nyomása alacsonyabb, mint azt a legtöbb kezelő elvárja, és az acetilén soha semmilyen körülmények között nem haladhatja meg a 15 psig-t – ez nagyobb kockázatot jelent magában a palackon belüli lebomlásához. A stabil, kétfokozatú szabályozó tartja ezt a beállítást a nyomáseséseken keresztül, amikor a henger kiürül, ami hosszabb munkáknál többet számít, mint azt a legtöbb kezelő gondolná. kétfokozatú szabályozók a stabil oxi-acetilén nyomásszabályozáshoz csökkentse a nyomáskúszást, amely a hegesztési varrat lángjellegének elsodródását okozza.
A fáklya meggyújtásához: Nyissa ki kissé az acetilénszelepet, gyújtsa meg egy gyújtóval (soha ne tartsa a hegyéhez közel öngyújtót vagy gyufát), majd lassan nyissa ki az oxigénszelepet, miközben szabályozza az acetilén áramlását, amíg a láng abbahagyja a fekete füstöt. A megfelelően hangolt semleges láng éles, jól körülhatárolt belső kúpot mutat, szélén nincs toll – ezzel a lánggal hegeszthet a legtöbb acélmunkához.
Backfire vs Flashback: Ismerje meg a különbséget
Ezt a két kifejezést felcserélhetően használják a munkahelyeken, de különböző meghibásodásokat írnak le, eltérő következményekkel. A visszaüt egy pillanatnyi pattanás vagy csattanás a csúcson – a láng azonnal kialszik vagy újra felgyullad, általában a munkadarabhoz való érintkezés, részben eltömődött nyílás vagy helytelen nyomás miatt. Megdöbbentő, de általában nem veszélyes, ha a láng normálisan helyreáll.
A visszaemlékezés Ez sokkal komolyabb: a láng visszafelé terjed a fáklya testébe, tömlőjébe vagy szabályozóba, gyakran magas hangú sípot vagy sziszegő hangot adva. Ez akkor fordul elő, ha a belső gázsebesség a láng égési sebessége alá esik, és hagyja, hogy az égés az áramlás irányába terjedjen. Ha nem ellenőrizzük, a visszatekintés meggyújthatja a tömlőt, vagy elérheti magát a hengert. A visszacsapó levezetők jelentik az elsődleges védelmet – a visszacsapó szelepek önmagukban állítják meg a fordított gázáramlást, de nem állítják meg a lángfrontot, így mindkét eszköz különböző célokat szolgál a megfelelő beállításban.
visszaemlékezés arrestors that block reverse flame travel into the hose mind az oxigén-, mind az üzemanyag-gáz vezetékek szabályozó végénél kell ülni, nem csak a pisztoly fogantyújánál, a teljes védelem érdekében a tömlő teljes hosszában.
Az acetilénnyomás határértékeit és az oxigén-üzemanyag-rendszerekre vonatkozó védőfelszerelési követelményeket a cikk tartalmazza szövetségi oxigén-üzemanyag-gáz hegesztési és vágási előírások , amelyet az üzleteknek a beállítás és a képzés alapjaként kell kezelniük, nem pedig opcionális hivatkozásként.
Karbantartás, amely meghosszabbítja a zseblámpa élettartamát
A legtöbb fáklya probléma egy piszkos vagy sérült hegyre vezethető vissza. A fröccsenés és a szén felhalmozódása beszűkíti a nyílást, és eltorzítja a láng alakját jóval azelőtt, hogy a hegy teljesen meghibásodik, ezért a megfelelő méretű hegytisztítóval – nem fúróval, amely megnöveli és lekerekíti a nyílást – rendszeresen meg kell tisztítani, nem csak akkor, amikor a láng nyilvánvalóan rossznak tűnik.
A hegyen kívül három szokás biztosítja, hogy a fáklya éveken át megbízhatóan működjön:
- Minden használat előtt és után öblítse ki a tömlőket a maradék gázból, hogy megakadályozza a szennyeződés felhalmozódását
- Vizsgálja meg, hogy a tömlők nincsenek-e repedések vagy lágy foltok, különösen azon szerelvények közelében, ahol a hajlítási koncentráció kopást okoz
- Tárolja a fáklyát és a szabályozókat száraz helyen, zárt szelepekkel és engedett nyomással, ne csak elzárja
Az így gondozott fáklya sokkal tovább bírja a kalibrációt, ami azért számít, mert a sodródó lángot gyakran összetévesztik nyomásproblémával, amikor az valójában egy kopott ülés vagy egy részben eltömődött hegy.
Oxi-acetilén vs egyéb hegesztési módszerek
Az oxi-acetilén kiérdemli a helyét, ahol a hordozhatóság és a lángszabályozás többet jelent, mint a sebesség. Nem igényel elektromos áramot, elnézőbben kezeli a vékonyka javítási munkákat, mint az íves eljárásokat, és fűtő- és keményforrasztószerszámként is funkcionál a berendezések cseréje nélkül. A mezőgazdasági javítások, a mobilgyártás és az általános műhelyi munkák esetében ez a sokoldalúság nehezen egyezik meg.
Ahol ez elmarad, az a gyártási sebesség és a fém típusa. Az alumínium és a rozsdamentes acél nem reagál olyan jól az oxigéntüzelőanyag lángjára, mint a TIG-re vagy a plazmára, mivel mindkettő oxidálódik, mielőtt a láng megfelelően megolvadná a csatlakozást. A nagyjából két hüvelykes lemezen a plazma- és lézervágás nagyobb sebességgel tisztább éleket eredményez, a MIG-hegesztés pedig minden olyan munkában felülmúlja az oxi-acetilént, ahol a térfogat fontosabb, mint a láng pontossága.
A legtöbb üzlet gyakorlati szabálya: tartsa be az oxi-acetilén rendszert az acéljavítási, keményforrasztási és fűtési feladatokhoz, és nyúljon ív- vagy plazmaberendezéshez, ha a munka alumíniumot, rozsdamentes acélt, vastag lemezt vagy nagy mennyiségű kimenetet igényel.