Egy 25 mm-es acéllemez vágására készülő gyártónak gyakorlati kérdése van: mennyire meleg egy acetilén fáklya? A hasznos válasz körülbelül 3150-3330°C (5700-6030°F), amikor az acetilén oxigénnel ég egy megfelelően beállított fáklyában. Ez a láng maximális hőmérséklete, nem a fém hőmérséklete vagy az egész láng átlagos hőmérséklete. A legmelegebb régió egy kis zóna közvetlenül a fényes belső kúp előtt.
A levegőben elégetett acetilén sokkal hidegebb, nagyjából 2400-2500°C. Ez még elég meleg forrasztáshoz és kisebb fűtési munkákhoz, de nem az a láng, amelyet komoly acélvágásokhoz használnak. Az oxigén hozzáadása után a láng hőmérséklete meredeken megemelkedik, és a fáklya gyorsan vágni, hegeszteni, keményforrasztani vagy felmelegíteni tud fémet. A szám a gázarány, a csúcsméret, az oxigéntisztaság és az üzemi nyomás függvényében változik, ezért minden egyes számot munkatartományként kell kezelni, nem pedig laboratóriumi állandóként.
A rövid válasz: Mennyire forró az acetilén fáklya?
Semleges oxi-acetilén lángban a maximális hőmérséklet általában 3150 °C. Más megbízható referenciák a csúcsot 3300 °C-hoz közelítik. A különbség a mérési módszerből, az oxigén tisztaságából, a hegy kialakításából és a hőmérséklet mérésének pontos helyéből adódik. Az üzlettervezéshez a 3150 és 3330°C közötti tartomány praktikus és őszinte.
A lángnak két fő zónája van. A belső kúp az acetilén és az oxigén reakciója. A külső burokban a maradék gázok a környező levegővel együtt égnek. A legmagasabb hőmérséklet nem a száj hegyénél és nem a hosszú külső tollnál van. Közvetlenül a belső kúp mögött helyezkedik el, ahol az elsődleges égés a legteljesebb. Éppen ezért a hegesztő szemmel állítja be a lángot: a belső kúp hossza és alakja többet mond a hőkoncentrációról, mint önmagában a műszer leolvasása.
Miért ér el ilyen magas hőt az oxi-acetilén láng?
Az acetilén C2H2, kompakt szénhidrogén, magas égéshővel. Amikor tiszta oxigénnel reagál, az elsődleges reakció nagy mennyiségű energiát szabadít fel nagyon kis térfogatban. A lángnak nagy lángsebessége is van, így a reakció stabil marad a csúcson, és koncentrált hőforrást hoz létre.
A propán, a földgáz és a MAPP gáz egyaránt képes az acél vágására oxigénnel párosítva, de lánghőmérsékletük alacsonyabb. Az alacsonyabb hőmérséklet nem jelent automatikusan hátrányt. A propán gyakran olcsóbb és biztonságosabb tárolni, és szélesebb hőmintát hoz létre, amely hasznos lehet a fűtéshez. A gyors előmelegítés, a keskeny vágás és a magas hőmérsékletű hegesztés vagy keményforrasztás esetén az acetilén továbbra is a mércéje a tüzelőgáz.
Lánghőmérséklet-összehasonlítás a közönséges tüzelőanyag-gázokhoz
| Tüzelőgáz oxigénnel | Tipikus láng csúcshőmérséklet | Gyakorlati megjegyzés |
|---|---|---|
| Acetilén | 3150–3330°C (5700–6030°F) | legmagasabb hőmérséklet; gyors előmelegítés és koncentrált láng |
| Propán | 2800–2900°C (5070–5250°F) | Alacsonyabb hőmérséklet; jó melegítéshez és lassabb vágáshoz |
| MAPP | 2900–3000°C (5250–5430°F) | Középső tartomány; gyakran használják ott, ahol az acetilén tárolása korlátozott |
| Földgáz | 2700–2800°C (4890–5070°F) | A legalacsonyabb ebben a csoportban; kényelmes ott, ahol vezetékes gáz áll rendelkezésre |
| Acetilén in air | 2400–2500°C (4350–4530°F) | Nem használható nehéz vágáshoz; kis fűtés és forrasztás |
Vágáshoz a lángnak nem kell megolvasztania az acélt. Egy kis pontot kell hozni a gyújtási hőmérsékletre, lágyacélnál nagyjából 870°C-ra, ami után az oxigénáram elégeti a vasat. A forróbb acetilén láng gyorsabban éri el ezt a pontot, és kevesebb teljes hőt juttat a lemezbe, ami segít a torzítás szabályozásában.
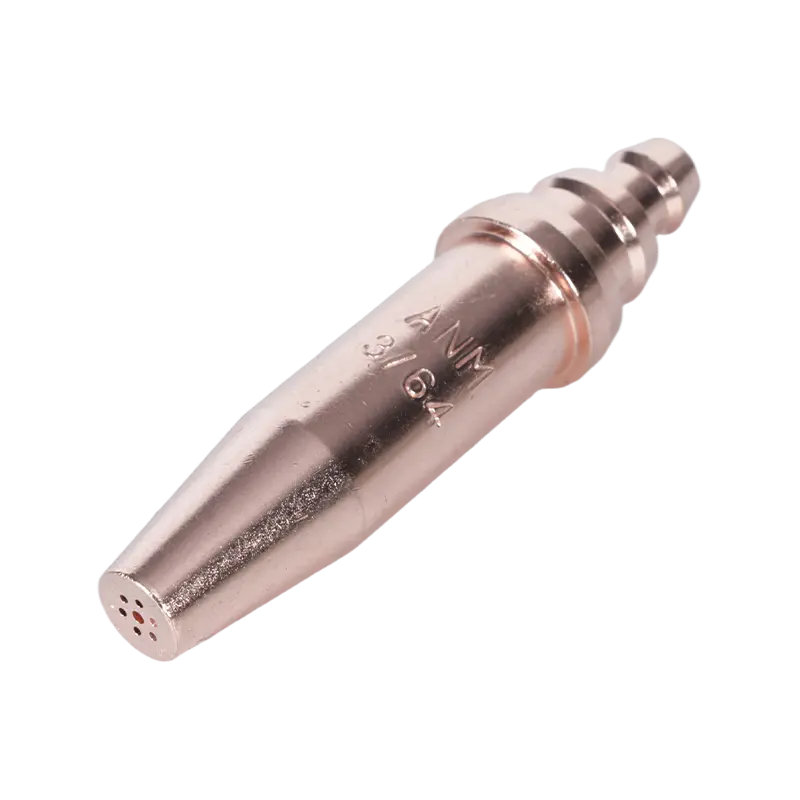
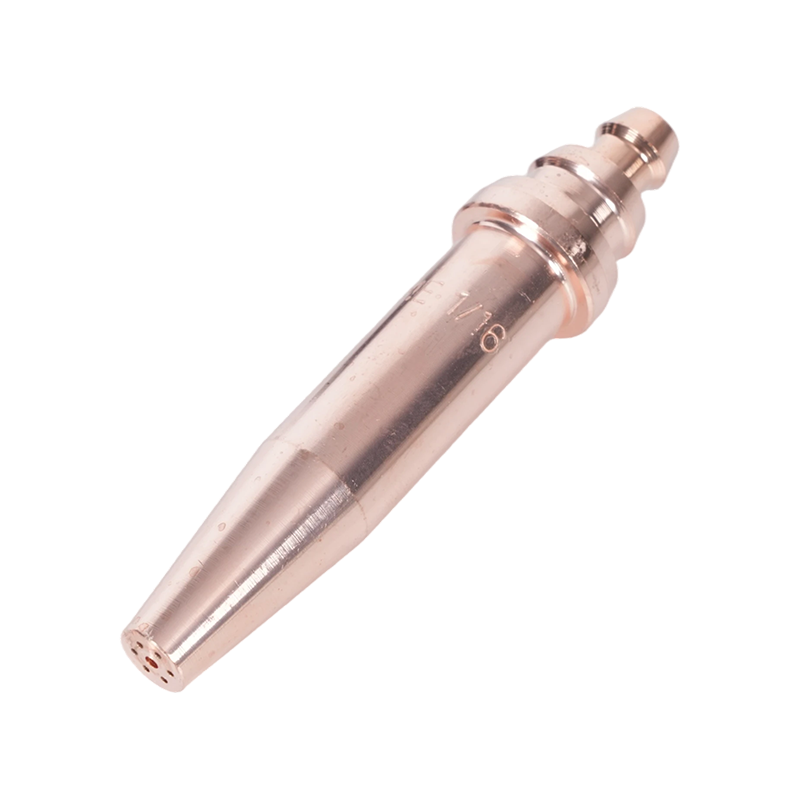
 1502-es sorozatú acetilén vágópisztoly hegy fémvágáshoz Acetilén cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Termék megtekintése →
Mi változtatja meg a valós hőmérsékletet a csúcson
Számos változó dönti el, hogy a láng úgy viselkedik, mint egy 3150°C-os vagy egy csalódást okozó 2800°C-os szerszám. Ugyanazok a változók, amelyek meghatározzák a vágás minőségét, a gázfogyasztást és a biztonságot.
- Oxigéntisztaság: A 99,5%-os oxigén élesebb, forróbb lángot ad, mint az alacsonyabb tisztaságú oxigén vagy a szennyezett forrás.
- Gázarány: A semleges lángnak tiszta, lekerekített belső kúpja van. Az oxidáló láng rövidebb és hangosabb; a karburáló lángban tollas acetilénfelesleg van. A legtöbb vágáshoz csak a semleges vagy enyhén oxidáló lángot használják.
- A hegy mérete és állapota: A kopott, megnagyobbodott vagy eltömődött nyílás megváltoztatja a gáz sebességét és a láng alakját. A lemezvastagságra méretezett hegy a hőt koncentráltan tartja.
- Szabályozó nyomás és áramlás: Túl kevés áramlás lágy lángot hoz létre. A túl sok áramlás felemelheti a lángot vagy elpárologhat anélkül, hogy hasznos hőt adna.
- Tipptisztítás és fröcskölés: A szennyeződés, salak és olaj megzavarja a gázelegyet. A tiszta hegyek gyorsabban és biztonságosabban vágnak.
- Technika: A haladási sebesség, a kiállás és az előmelegítési idő határozza meg, hogy a láng hőjének mekkora része éri el a fémet.
A munkához megfelelően illeszkedő pisztoly stabil belső kúpot és egyenletes vágási oxigénáramot biztosít. Ha a láng alakját változtatja a vágókar megnyomásakor, akkor a hegy vagy a nyomás beállítása rossz, és a vágásnál a tényleges hő csökken.
Mennyire meleg elég meleg a vágáshoz, hegesztéshez és fűtéshez?
Vágás
Az oxi-acetilén vágásnál a láng előmelegíti az acélt gyulladási hőmérsékletére, általában 870 °C (1600 °F) körüli enyhe acél esetén. Ekkor az oxigénsugár reagál a vassal, és kifújja az olvadt oxidot a résből. A 3000°C-os vagy annál magasabb lánghőmérséklet nagy mozgásteret ad, így a vágási sebesség jobban függ az előmelegítés hatékonyságától és az oxigénáramlástól, mint a nyers láng hőmérsékletétől.
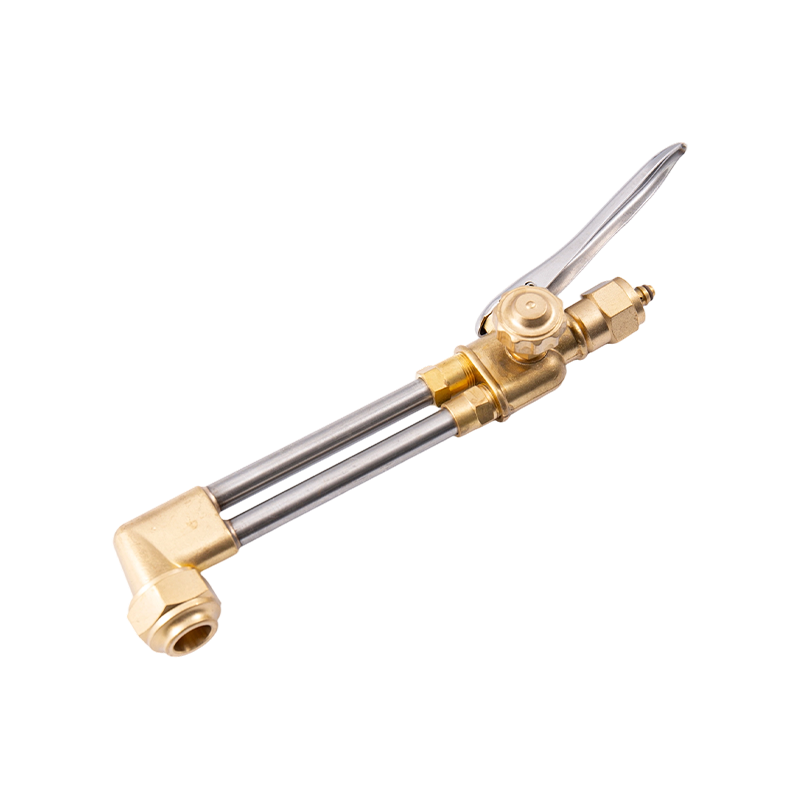
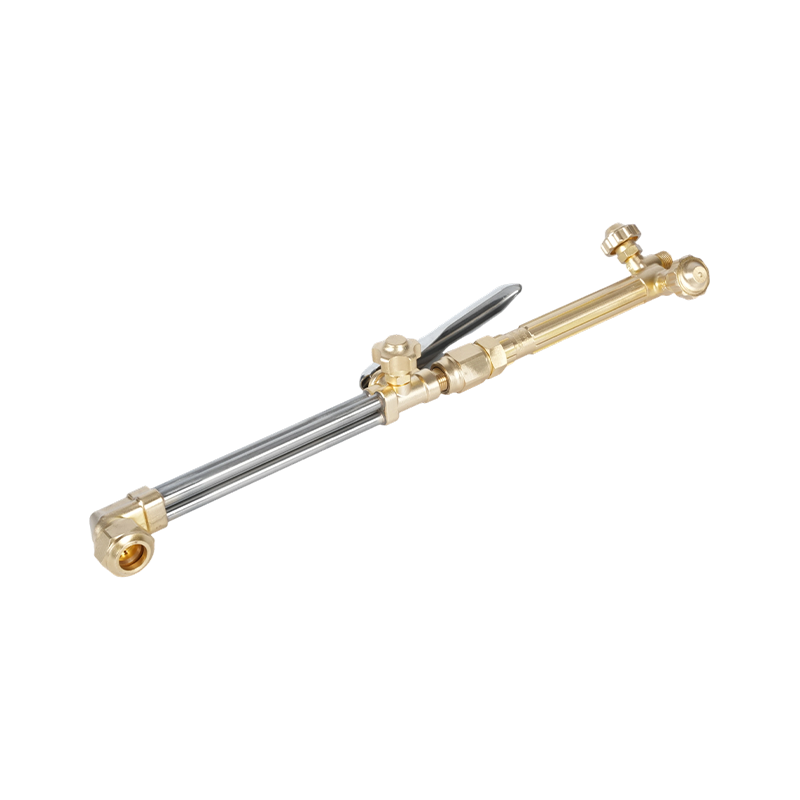
 E250 nagy teherbírású kézi acetilén vágópisztoly professzionális vágáshoz Nagy teherbírású kézi vágópisztoly acetilén vagy propán vágáshoz, rozsdamentes acél nyéllel, tűszelepekkel és akár 250 mm-es kapacitással. Termék megtekintése →
Hegesztés és keményforrasztás
Az acél ötvözettől függően nagyjából 1370-1530°C-on olvad meg. Az oxi-acetilén láng ezt könnyedén meghaladja, ezért hegeszthet acélt, rézötvözeteket és ezüst-forrasztási kötéseket. A kockázat a túlmelegedés. A töltőanyaghoz és a nemesfémhez túl forró láng megégetheti az ötvözőelemeket, porozitást okozhat, vagy meghajlíthatja a vékony részeket.
Fűtés
Fűtés jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
A hőmérsékletet befolyásoló biztonsági és felszerelési lehetőségek
A hőmérséklet energiatárolási probléma is. A 3000°C feletti fáklya lángja meggyújthatja a közelben lévő anyagokat, károsíthatja a tömlőket, és egy kis visszaütést visszavillanássá változtathat. A visszacsapó szelepek, visszacsapó szelepek és a megfelelő szabályozóbeállítások nem csökkentik a láng hőmérsékletét, de megakadályozzák, hogy a láng visszajusson a tömlőbe vagy a hengerbe.
Használjon flashback-levezetőket mind az oxigén, mind az üzemanyag-gáz vezetéken. Tartsa távol a tömlőket forró fémtől és salaktól. Ellenőrizze a szivárgást szappanos vízzel, soha ne lánggal. Öblítse ki a vezetékeket a pisztoly gyártójának eljárása szerint. Ha a láng felpattan, csikorog vagy megváltoztatja a színét munka közben, kapcsolja ki a fáklyát, és keresse meg az okot, mielőtt folytatná. Ezek a szokások többet számítanak, mint bármely egyetlen hőmérsékleti besorolás.
 C588 sorozatú acetilén fáklya visszacsapó leállító Sárgaréz visszacsapó levezető acetilén hegesztéshez és vágáshoz, amely támogatja a biztonságos gázszállítást és a fordított áramlás elleni védelmet a gyártási, építési és karbantartási munkák során. Termék megtekintése →
A részletesebb ellenőrzőlista megtekintéséhez tekintse meg ezt az útmutatót biztonsági óvintézkedések vágópisztoly használatakor .
Gyakorlati szempontok az acetilén fáklyák vásárlásához
Az acetilén fáklyák és hegyek összehasonlításakor ne csak a megadott csúcshőmérséklet alapján vásároljon. Nézd meg a gázszolgáltatást, az üzemi besorolást és a hegy megmunkálási módját. A nagy teherbírású, sárgaréz testű fogantyú ellenáll az ismételt melegítésnek, és jobban ellenáll a cérnakopásnak, mint egy könnyű fogantyú. A tiszta, megfelelő méretű nyílású vágócsúcs stabil lángot és keskeny vágást biztosít.
Illessze a hegyet a lemezvastagsághoz és a tüzelőanyaghoz. Az acetilén hegyek nem cserélhetők fel propán hegyekkel, mivel a nyílás és az áramlási jellemzők eltérőek. A regionális szabványok is számítanak: az amerikai, ausztrál, brit és japán fáklyacsatlakozások különböző meneteket és ülésszögeket használnak. Ha egy meglévő elosztóra cseréli ki a pisztolyt, rendelés előtt ellenőrizze a csatlakozási stílust.
A gyártók és a nagy gyártók számára a következetesség ellátási lánc kérdése. Az a beszállító, aki saját fogantyúit és házon belül megmunkálja a hegyeket, meg tudja tartani a nyílások tűrését és az ötvözet minőségét tételről tételre. Ha a fáklyának egy meglévő rajzhoz vagy gázpanelhez kell illeszkednie, a gyártás előtt küldje el a rajzot, a gáztípust és az üzemi nyomást a szállítónak. Tudod forduljon a gyártóhoz a kompatibilitás és az átfutási idő megerősítésére.
Összefoglalva: egy acetilén fáklya oxigénnel eléri a 3150-3330°C-ot a legmelegebb pontján, és ez a hő a belső kúp mögött koncentrálódik. A boltban lévő pontos szám az oxigén tisztaságától, a gázaránytól, a hegy állapotától és a nyomás beállításaitól függ. Állítson be semleges lángot, használja a megfelelő hegyet, és kezelje a biztonsági berendezéseket a hőmérséklet-szabályozó rendszer részeként. Tegye ezt, és a láng előre láthatóan vágni, hegeszteni vagy felmelegíteni, nem pedig csak forrón ég.