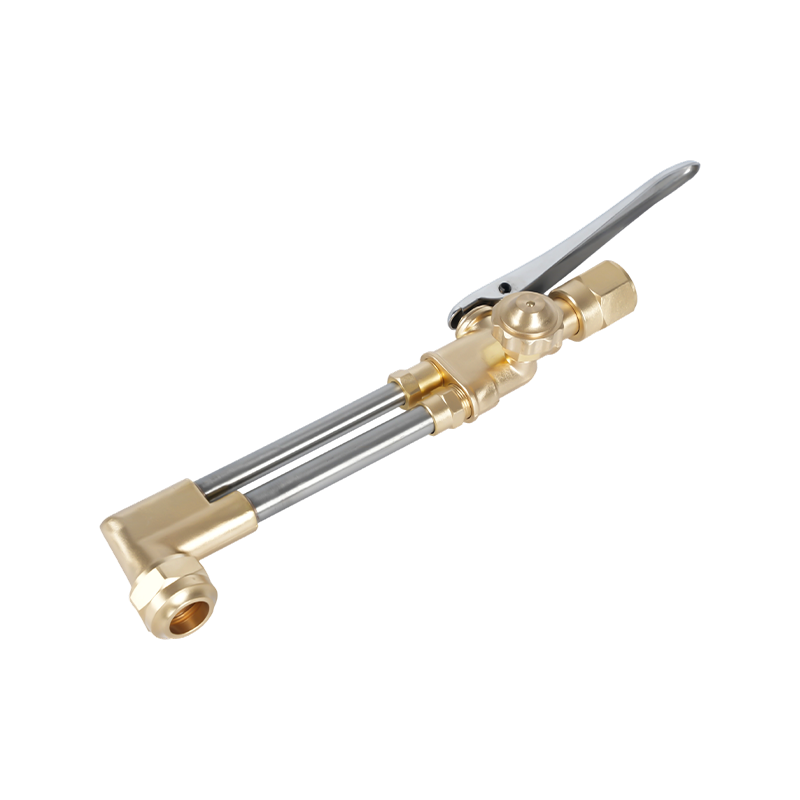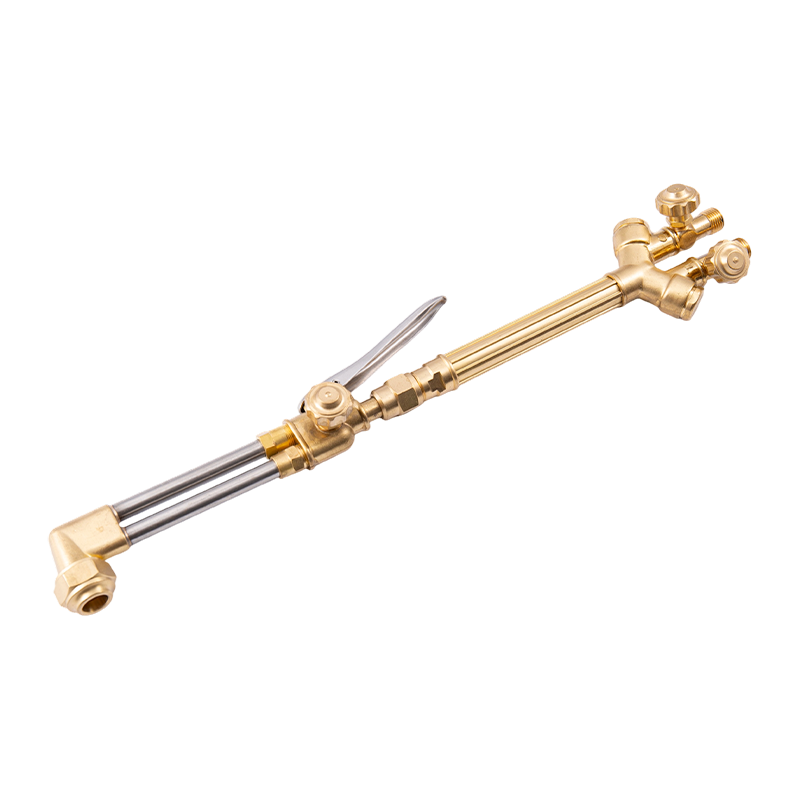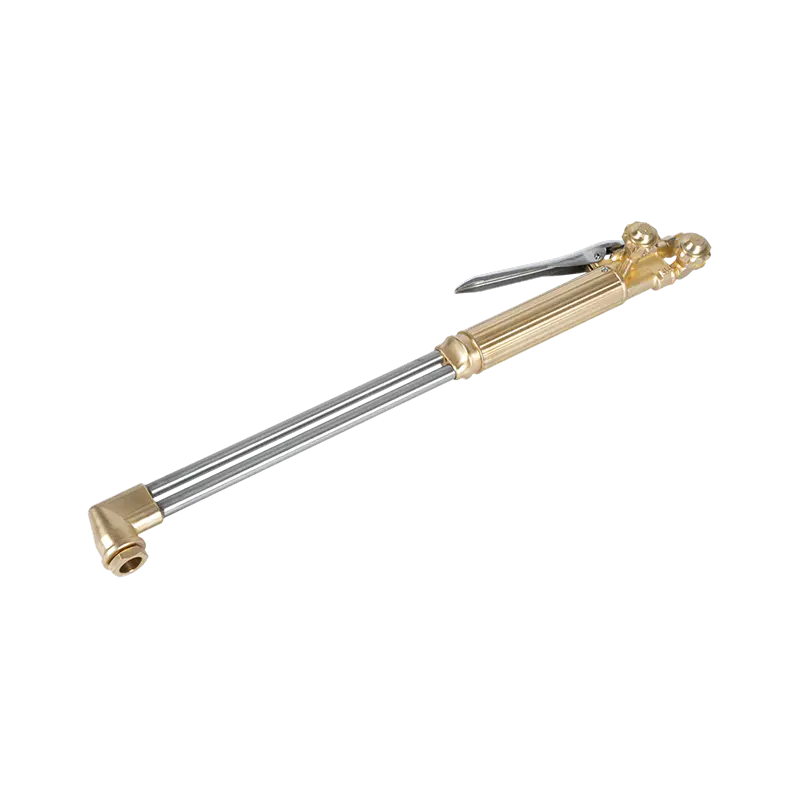
A megfelelően beállított oxi-acetilén fáklya körülbelül 3300°C-os (6000°F) semleges lángot hoz létre a belső kúp csúcsán, és a normál üzemi értékek a 3100-3300°C (5600-6000°F) tartományban maradnak. Ez a legforróbb gyakorlati gázláng a fémmegmunkálásban, egyértelműen megelőzve az oxigén-propán vagy oxigén-MAPP lángokat.
Ez a hő az oka annak, hogy az oxi-acetilén berendezések továbbra is az alapértelmezett gázhegesztés, vágás, keményforrasztás és helyi fűtés több mint egy évszázados ipari használat után. Az alábbi szakaszok elmagyarázzák, honnan származik a hőmérséklet, hogyan oszlik el a lángon, és mit jelent, amikor kiválasztja, beállítja vagy működteti a fáklyát.
Pontosan mit mérünk, amikor a láng hőmérsékletéről beszélünk
Az "acetilén fáklya" a bolti nyelven oxi-acetilén fáklya: atmoszférikus levegő helyett oxigénnel kevert acetilén üzemanyag. A láng nem egy egységes hőtömb. Három nagyon eltérő hőmérsékletű zónával rendelkezik, és minden munkánál fontos tudni, hogy melyik zónát mérik.
| Lángzóna | Hozzávetőleges hőmérséklet | Szerep a munkában |
|---|---|---|
| Belső kúp (elsődleges láng) | 3100–3300 °C (5600–6000 °F) | Legforróbb zóna; hegesztéshez és előmelegítéshez használható |
| Középső boríték (másodlagos láng) | 1800–2800 °C (3300–5100 °F) | Lágyabb fűtőfelület keményforrasztáshoz és előmelegítéshez |
| A láng külső széle | 500–1200 °C (900–2200 °F) | Árnyékolás; szélesebb területen terjeszti a hőt |
A legtöbb vágási és hegesztési műveletnél a belső kúp hőmérséklete számít, mert ez az a pont, amelyet a fémre céloz. A hűvösebb külső burkolat még elég meleg a munkadarabok előmelegítéséhez és a keményforrasztáshoz. A három lángbeállítás megváltoztatja a képet:
- Semleges láng – kiegyensúlyozott oxigén és acetilén; a legmagasabb tiszta munkahőt biztosítja, és gyakorlatilag minden vágáshoz és hegesztéshez a megfelelő beállítás.
- Karburáló láng - felesleges acetilén; hűvösebben működik, kormot termel és szenet ad hozzá. Csak speciális esetekben használja, mint például lángkeményedés.
- Oxidáló láng - felesleges oxigén; élesebb sziszegéssel ég, és kicsit melegebb is lehet, de oxidálja a hegesztett fémet, és néhány bronzmunkára van fenntartva.
Tehát amikor valaki egy acetilén fáklya hőmérsékletét idézi, az a semleges láng belső kúpjára gondol. Mivel a semleges láng a referenciapont, a cikk többi része ezt használja, hacsak másképp nem jelezzük.
Miért az acetilén termeli a legforróbb gázlángot?
Az acetilén (C2H2) égés közben nagy mennyiségű hőt szabadít fel egységnyi gázra, de önmagában mégsem ez a nyerő. A döntő tulajdonság a lángsebesség. Az acetilén-oxigén reakció sokkal gyorsabban terjed, mint a propán vagy a MAPP reakció, így a felszabaduló energia egy kicsi, intenzív zónában koncentrálódik, ahelyett, hogy szétterülne. A propán több energiát szolgáltat kilogrammonként üzemanyag, de lángja szélesebb és hűvösebb, mivel a reakció lassabb.
| Üzemanyag gáz | Hozzávetőleges maximális hőmérséklet oxigénnel |
|---|---|
| Acetilén (C2H2) | 3100–3300 °C (5600–6000 °F) |
| MAPP gáz | 2900–3000°C (5300–5400°F) |
| Propán (C3H8) | körülbelül 2800°C (5100°F) |
| Földgáz (metán) | körülbelül 2700°C (4900°F) |
Ha az acetilént sima levegővel futtatja, akkor a hőmérséklet nagyjából 2400°C-ra (4400°F) csökken, ezért a műhelyi levegőellátást nem használják acél vágására. A magas hőmérséklet és a koncentrált hőleadás miatt az acetilén továbbra is az előnyben részesített gáz az acél fúziós hegesztésénél, nem csak melegítésnél.
Mit jelent a 3300°C a gyakorlatban?
A teljes láng hőmérséklete nem az, ami a vágás során megolvasztja az acélt. Az oxigén-üzemanyag vágás úgy működik, hogy a szénacélt oxigénáramban gyulladási hőmérsékletére hozzák, az ötvözettől függően nagyjából 870–980 °C (1600–1800 °F). A fáklya lángja végzi az előmelegítést; az oxigénkar ekkor elégeti a forró vasat és elfújja. Ezért egy vastag lemeznek hosszabb előmelegítésre van szüksége, de a vágás ekkor egyenletes sebességgel megy.
- Vágás — melegítse elő a szélét élénkvörösre, majd indítsa el az oxigénsugarat; a belső kúp hőmérséklete még hideg műhelyekben is bőven hagy teret.
- Fúziós hegesztés — a belső kúp elég gyorsan megolvasztja az alapfémet, hogy a töltőrúd és az alapfém egy tócsában olvadjon össze anélkül, hogy a környező területet túlmelegítené.
- Forrasztás és ezüst forrasztás - a szabályozható külső láng gyorsan felmelegíti az egymással érintkező részeket, miközben a töltőfémet az olvadáspontja alatt tartja, amíg szüksége van rá.
- Fűtés, hajlítás és egyengetés - a széles lángú boríték segít a tengelyek és lemezek zsugorításában és kiegyenesítésében, ahol a lassú, egyenletes melegítés többet jelent, mint a csúcshőmérséklet.
Röviden: a magas csúcshőmérséklet sebességet és irányítást biztosít. Az alacsonyabb hőmérsékletű láng, például a propán, még képes vágni az acélt, ha a kezelő türelmes, de a gyártóüzemek az oxi-acetilént választják, mert a hő gyorsan megérkezik és pontosan irányítható.
Miért melegszik jobban vagy hűvösebben az igazi láng, mint a könyv szerinti érték?
A gyártók a laboratóriumban mért ideális lánghőmérsékletet adják meg. Egy igazi padon több dolog is levonja a munkaértéket ettől a számtól:
- Gáz arány — a semleges állásból való eltérés megváltoztatja a láng jellegét; karburáló láng hűti le a zónát, és bevonja a munkát kormmal.
- Tipp mérete — a vékony lemezhez választott hegy kis lángot hoz létre, amely kiéhezteti a vastag lemez hőjét; a feladathoz túl nagy hegy zajt és hulladékot kelt.
- Tipp állapota — a szén felhalmozódása, fröcskölés vagy sérült ülés eltorzítja a lángkúpot, és élesen csökkenti a hatékony hőátadást.
- Munkatávolság — a belső kúp nagyjából 2–4 mm-re lebegjen a munkadarabtól; túl messze van, és a hő nagy része a levegőbe kerül.
- A gázellátás minősége — nedvesség, szivárgás vagy nem megfelelő nyomásbeállítások a lángot porlasztóvá teszik és egyenetlenül hűtik a zónát.
Ezen problémák egyike sem jelenti azt, hogy a pisztoly nem éri el a névleges hőmérsékletet. Ezek azt jelentik, hogy a berendezés beállítása és állapota határozza meg, hogy valójában mit kapunk a munkadarabon.
Olyan hegy és fáklya kiválasztása, amelyek átadják a hőt
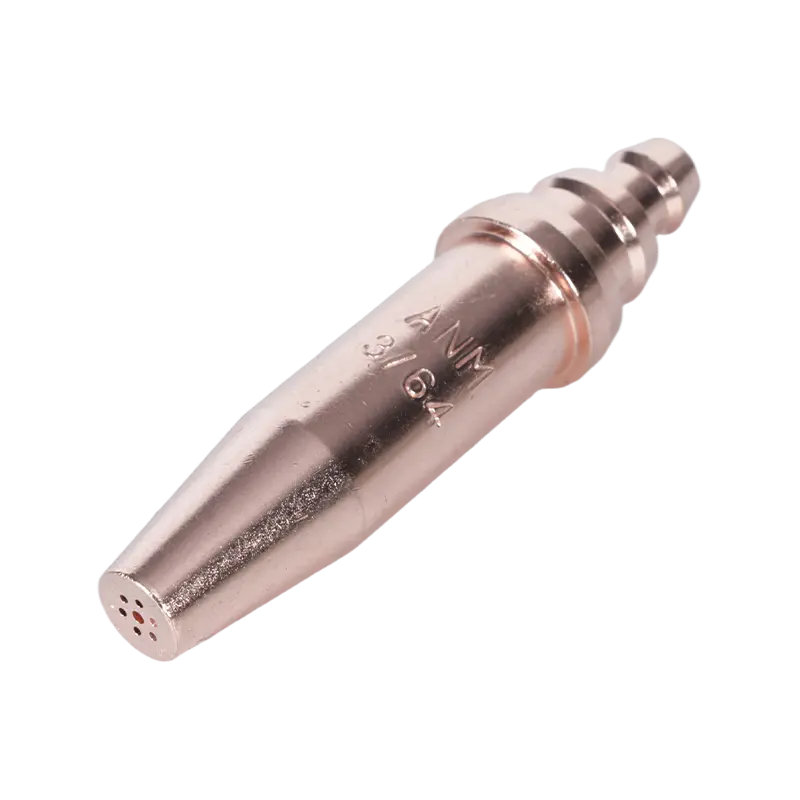
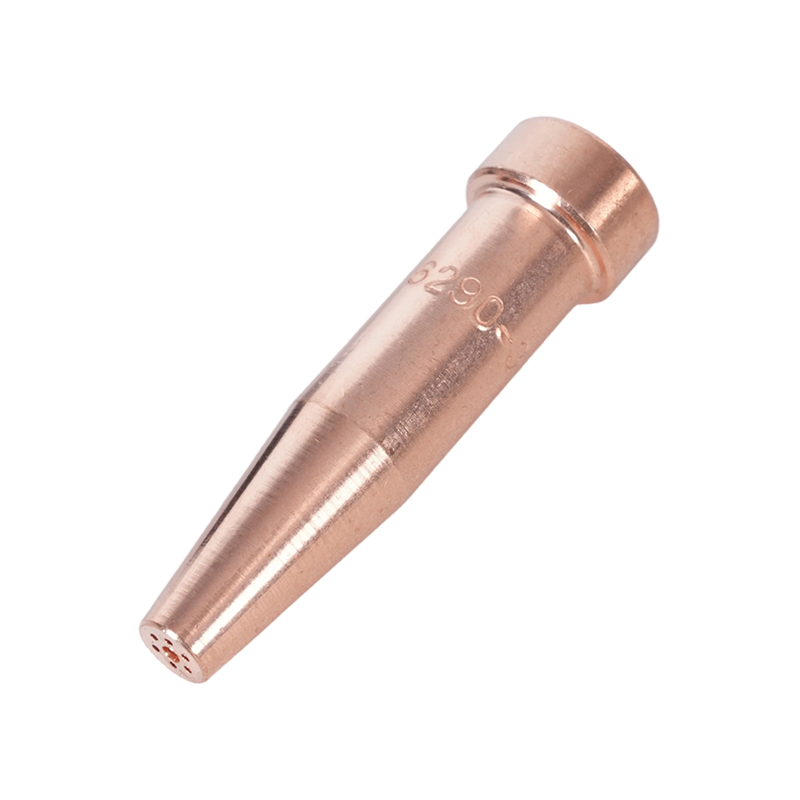
Az acetilén elméleti hőmérsékleti előnyének legnagyobb részét a legegyszerűbben nem megfelelő fúvóka használatával lehet elveszíteni. Az acetilén vágócsúcsoknak kisebb gázjáratai vannak, mint a propán hegyeknek, és nem cserélhetők ki az üzemanyagtípusok között. Bármilyen munkához igazítson három dolgot: a csúcssorozatot a fáklyához, a hegy méretét a lemezvastagsághoz és a vágótartozékot a fogantyúosztályhoz (könnyű, közepes vagy nehéz). Saját gyártásunkban azt látjuk, hogy a nem megfelelő készlet szinte mindig az oka annak, hogy egy bolt azt jelenti, hogy a fáklyája „nem melegszik fel eléggé”.
Az acetilén hegyeket számos számozott sorozatban gyártják, hogy megfeleljenek a különböző égőmárkáknak és a regionális szabványoknak. Ha állomást állítasz fel, érdemes elolvasni a Kiválasztási és karbantartási útmutató a vágópisztoly hegyeihez és fúvókáihoz hogy első alkalommal rendelje meg a megfelelő ülésméretet és gázfúrást.
 1-101 sorozatú acetilén vágópisztoly hegyek Ezek a szabványos 76 mm-es acetilénhegyek több pisztolymodellhez illeszkednek, és 5-200 mm-es acélból készültek, így praktikus választássá teszik őket az állomás számára megfelelő csúcsméret kiválasztásakor. Termék megtekintése →
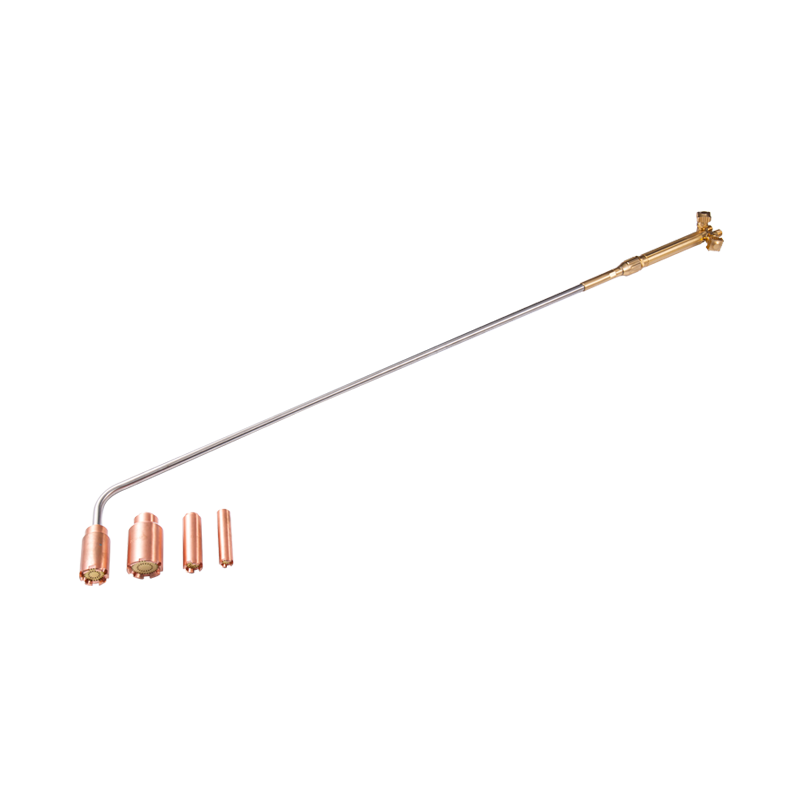
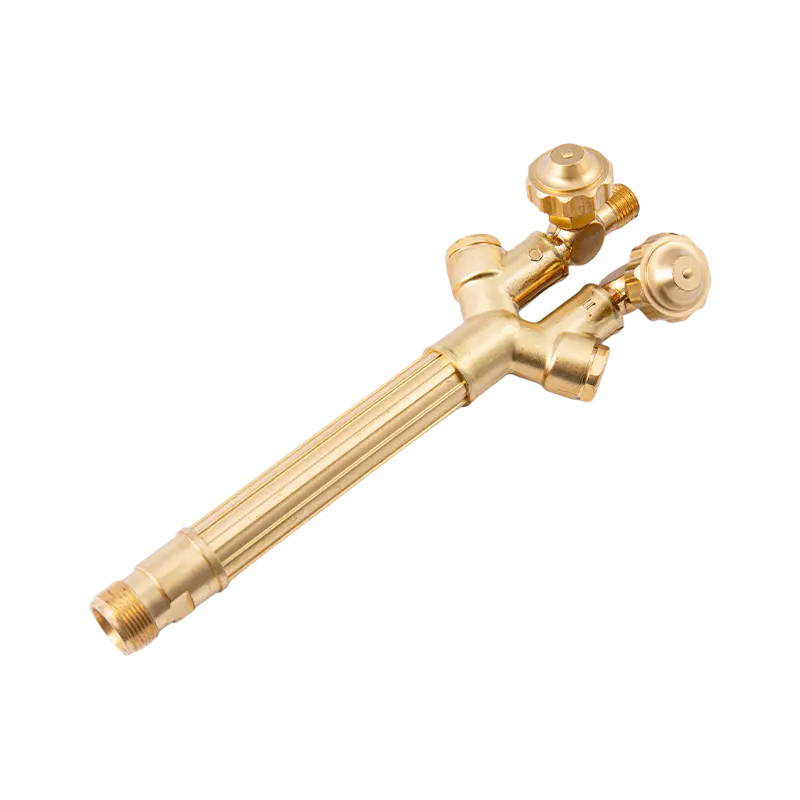
A vágópisztoly oldalán egy nagy teherbírású vágópisztoly a megfelelő alap a napi acélvágáshoz: szilárdan tartja a tartozékot, egyenletes gázáramlást biztosít, és rövidebb előmelegítési idővel megbirkózik a vastagabb lemezekkel. Az oxi-acetilénnel és propánnal egyaránt dolgozó felhasználók számára praktikus a két gáz közötti váltáshoz kialakított égő, feltéve, hogy a rögzítést és a hegyeket együtt cserélik.
 A217 nagy teljesítményű oxi-acetilén propán vágópisztoly készlet Ez a nagy teherbírású készlet az A212-es tartozékot az A211-es fogantyúval párosítja, egyenletes gázáramlás-szabályozást kínálva vágáshoz, keményforrasztáshoz vagy fűtéshez. Olyan felhasználóknak felel meg, akiknek robusztus, sokoldalú zseblámpára van szükségük. Termék megtekintése →
Az alkatrészek vásárlása előtt ellenőrizze a regionális stílust is: az amerikai, az ausztrál, a brit és a japán stílusú fáklyák és hegyek nem cserélhetők fel. Vásároljon olyan gyártótól, amely megfelel a helyi szabványnak, így a cserehegyek a fáklya élettartama alatt rendelkezésre állnak.
Biztonságos munkavégzés ezeken a hőmérsékleteken
3300°C-on az igazi kockázat nem maga a láng, hanem minden körülötte. A láng visszaáramlása a tömlőbe vagy a keverőbe visszacsapódást idéz elő, amely ezredmásodpercek alatt kiszakíthatja a vonalat vagy károsíthatja a fáklyát. A standard védelem egy visszacsapó levezető, amely a fáklyára és a szabályozóra van felszerelve, valamint egy visszacsapó szelep, ahol az előírások ezt megkövetelik.
 B288-as sorozatú oxi-acetilén visszacsatolásgátló Úgy tervezték, hogy megakadályozza a visszavillanásokat és az ellentétes gázáramlást, és ez a levezető alapvető védelmet nyújt az égő és a szabályozó számára. Segít megőrizni a gázvezetékeket a magas hőmérsékletű vágási munkák során. Termék megtekintése →
- Acetilén nyomás — soha ne állítsa az acetilén szabályozót 15 psi (kb. 1,0 bar) fölé; Az acetilén instabillá válik, és nagyobb nyomáson lebomlik.
- Hengerkezelés — az acetilénpalackokat függőlegesen kell tartani, rögzíteni kell, és hőforrásoktól távol tárolni.
- Szerelvények és tömlők — tartsa olaj- és zsírmentesen az oxigéncsatlakozókat, és minden nehéz munka előtt ellenőrizze, hogy a tömlők nem repedtek-e meg.
- Szellőztetés és PPE — szellőztetett helyen dolgozzon, és használjon gázmunkának megfelelő hegesztőkesztyűt és árnyékolt szemvédőt.
Ezeken a hőmérsékleteken ezek egyike sem választható. Egy flashback levezető kevésbe kerül az általa védett vezetékhez képest, és ugyanez a logika érvényes a megfelelően megtisztított hegyre is: a gázút minden összetevője része a szerszám teljesítményének.
Ha egy állomást állít fel, és egy megbízható választ szeretne: a semleges oxi-acetilén láng körülbelül 3100-3300°C (5600-6000°F) a belső kúpnál, a munkahőmérséklet pedig függ a hegy méretétől, állapotától és attól, hogy milyen közel tartja a lángot a fémhez. Az üzemanyag nem korlátozó tényező; a fáklya, a hegy, a nyomás és a biztonsági felszerelés illeszkedése.
Ha pisztolytesteket, vágótartozékokat vagy cserehegyeket vásárol, lépjen kapcsolatba csapatunkkal a lemezvastagság, a tüzelőanyag és a regionális szabvány alapján, amelyre dolgozik, és a munkának ténylegesen szükséges lánghőmérséklethez igazodó alkatrészeket kaphat.