Gyújtsa meg a megfelelően beállított oxi-acetilén fáklyát, és a belső kúp hegye valahol 5600°F és 6300°F (3100-3480°C) között legyen. Emiatt az acetilén tiszta oxigénnel égetve a legforróbb a kézi hegesztő- és vágóberendezésekben használt fűtőgázok közül. Ezek a számok nem csak apróságok. Elmondják, hogy a pisztoly mely fémeket tud hegeszteni, milyen gyorsan tud lemezt vágni, és miért tartozik a visszavillanásvédelem a gázvezetékbe.
Ahol valójában a legmelegebb a hőmérséklet
Az oxi-acetilén fáklyából származó láng nem egy egységes hőgömb. Éles belső kúpja van, ahol az acetilén és az oxigén először keveredik, és reagál először, valamint egy nagyobb külső burok, amely hűvösebb. A belső kúp csúcsán lévő hőmérséklet az a szám, amelyet az emberek idéznek, amikor azt mondják, hogy egy acetilén fáklya körülbelül 5600 °F-ot ér el. Ebben a koncentrált zónában helyezheti el a munkát, amikor maximális hőbevitelt szeretne.
Három általános lángbeállítás némileg eltérő hőmérsékletet eredményez:
- Semleges láng (nagyjából egyenlő az oxigén és az acetilén): körülbelül 5600°F (3100°C). A legtöbb hegesztéshez és keményforrasztáshoz a legjobb, mert sem szenet, sem felesleges oxigént nem ad a hegesztőmedencébe.
- Karburáló láng (acetilén felesleg): körülbelül 5000–5400 °F. Szénben gazdag zónát hagy maga után, amely jól használható keményítésnél, de nem tiszta acélhegesztéseknél.
- Oxidáló láng (többlet oxigén): elérheti a tartomány felső részét, körülbelül 6300 °F-ig. Forróbban ég, de oxigént ad hozzá; főleg sárgaréz- és bronzmunkákhoz és egyes forgácsolási műveletekhez használják.
A levegőben égő tiszta acetilén oxigénpalack nélkül csak körülbelül 2200 °C-ot ér el. Az oxigénellátás az, ami a lángot 5000°F fölé tolja, ezért a teljes oxi-acetilén berendezés a standard a komoly vágáshoz és hegesztéshez.
Hogyan hasonlítható össze az acetilén más tüzelőanyagokkal?
Az acetilén nem az egyetlen tüzelőanyag, amelyet egy fáklyába tölthet, de semleges beállítás mellett ez hozza létre a legmagasabb lánghőmérsékletet. Ha az acetilént egy olcsóbb üzemanyaghoz, például propánhoz vagy propilénhez viszonyítja, a hőmérsékleti különbség magyarázza a teljesítménybeli különbségek nagy részét.
| Üzemanyag gáz | Oxi-üzemanyag láng hőmérséklete (kb.) | Tipikus használat |
|---|---|---|
| Acetilén | 5600–6300°F (3100–3480°C) | Vágás, hegesztés, keményforrasztás, melegítés |
| Propán | ~4100°F (2250°C) | Vágás, melegítés, keményforrasztás |
| Propilén | ~5200°F (2870°C) | Vágás, fűtés |
| MAPP gáz | ~5300°F (2930°C) | Forrasztás, forrasztás, könnyű vágás |
| Levegő-acetilén | ~4000°F (2200°C) | Könnyű keményforrasztás, forrasztás, HVAC munka |
A propán nagyjából 1500 fokkal az acetilén alatt van, ha mindkettőt oxigénnel égetik el. Propánnal továbbra is vághat lemezacélt, de az előmelegítés tovább tart, a vágási sebesség csökken, és propánspecifikus hegyekre van szükség. Az acetilén koncentráltabb hőzónát is termel, ezért a szerelők folyamatosan visszatérnek hozzá, amikor a hegesztés minősége és sebessége számít.
Mit jelentenek ezek a hőmérsékletek a fém számára
A láng hőmérséklete beállítja a mennyezetet; hogy valójában mi történik, attól függ, hogy ebből a hőből mennyi éri el a munkadarabot. Íme a hozzávetőleges olvadáspontok ahhoz képest, amit a fáklya képes leadni:
| Anyag | Olvadáspont (kb.) | Oxi-acetilén eredmény |
|---|---|---|
| Alumínium | ~1220°F (660°C) | Könnyen megolvad; forrasztáshoz és vékony munkákhoz használt fáklya |
| Sárgaréz / bronz | ~1700–1900°F | megolvad; általában oxidáló lánggal forrasztják |
| Réz | ~1980°F (1084°C) | megolvad; forrasztáshoz és fűtéshez használt fáklya |
| Öntöttvas | ~2200°F (1200°C) | megolvad; öntöttvas rúddal hegeszthető |
| Szénacél | ~2500–2800°F (1370–1540°C) | Könnyen hegeszt és vág |
| Volfrám | ~6170°F (3410°C) | Kézi fáklyával nem olvasztható |
A táblázat egy gyakran felmerülő kérdésre is választ ad: ha a láng eléri a 6300 °F-ot, és a volfrám körülbelül 6170 °F-on olvad, miért nem tudja egy fáklya megolvasztani a volfrámot? Mivel a munkadarab soha nem látja a láng csúcshőmérsékletét. A forró belső kúp kicsi, és a hő folyamatosan veszít a környező levegőnek, a fáklya testének és magán a fémen keresztül történő vezetésnek. Fújjon át egy 6000°F-os lángot egy volfrámtömbön, és a felület nagyon felforrósodik, de nem tud felhalmozni annyi energiát, hogy elérje olvadáspontját, mielőtt a hő eloszlik.
Acél vágásához nem kell az egész lemezt megolvasztania. A fáklya nagyjából 1600–1800°F-ra melegíti az acélt, amíg az élénkvörösen világít, majd az oxigénkar tiszta oxigént fúj a helyére. Az acél gyorsan oxidálódik, és az olvadt oxid kifújja a vágást. Ezért van egy vágópisztoly külön oxigénfúvással, és ezért számít a vágócsúcs kialakítása éppolyan, mint a láng hőmérséklete.
Valós tényezők, amelyek megváltoztatják a hőt
Két egyforma fáklya nagyon eltérően viselkedhet a fogyóeszközök és a gázbeállítások függvényében. Ha a vágócsúcs nem megfelelő méretű, az ülés hornyolt, vagy a nyomás nem működik, a láng normálisnak tűnhet, miközben a munkadarab soha nem melegszik fel eléggé.
- Tipp mérete és állapota. A vastag lemezhez méretezett hegy nagyobb nyílásokkal rendelkezik, és több hőt szállít. A kopott vagy piszkos hegy torzítja a lángot és lelassítja a vágást.
- Gáznyomások. Túl alacsony, és a láng felpattan vagy visszafut; túl magas, és leemeli a hegyét. Mindkét körülmény csökkenti a fémnek ténylegesen átadott hőt.
- Távolság a munkától. A legmelegebb zóna körülbelül 1/8-1/4 hüvelykkel a belső kúpcsúcs mögött található. A fáklyát távolabb tartva meglepően gyorsan csökken a hőmérséklet.
- Munkadarab tömege. A nehéz öntvény gyorsabban vonja el a hőt, mint a vékony lemez. Ezt kompenzálja egy nagyobb heggyel vagy hosszabb előmelegítéssel.
- Oxigén tisztaság. Az oxigénnek legalább 99,5%-nak kell lennie. A szennyezett gáz csökkenti a láng hőmérsékletét és durva vágási élt hagy maga után.
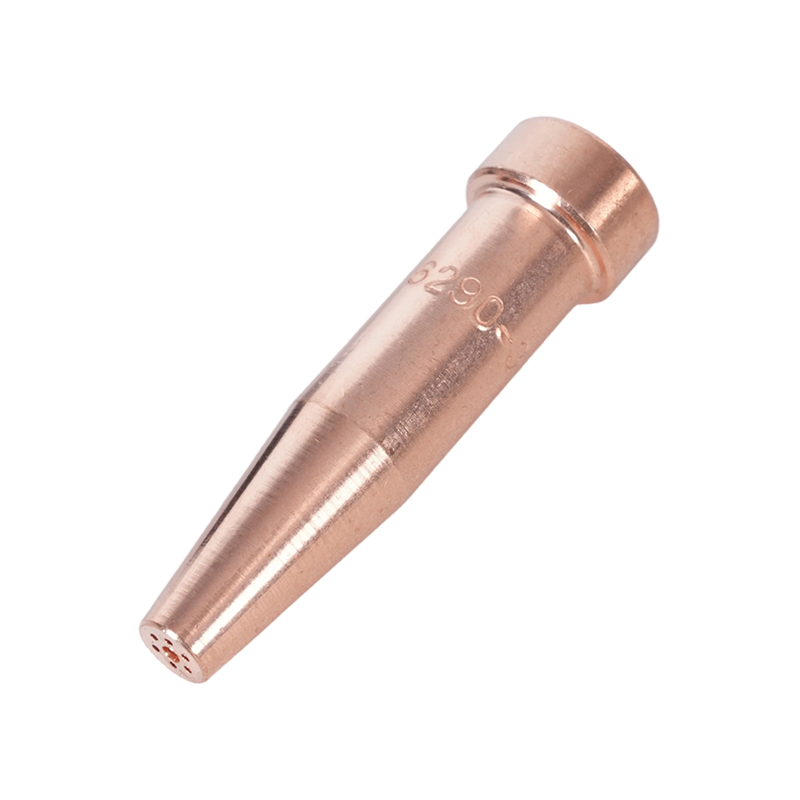
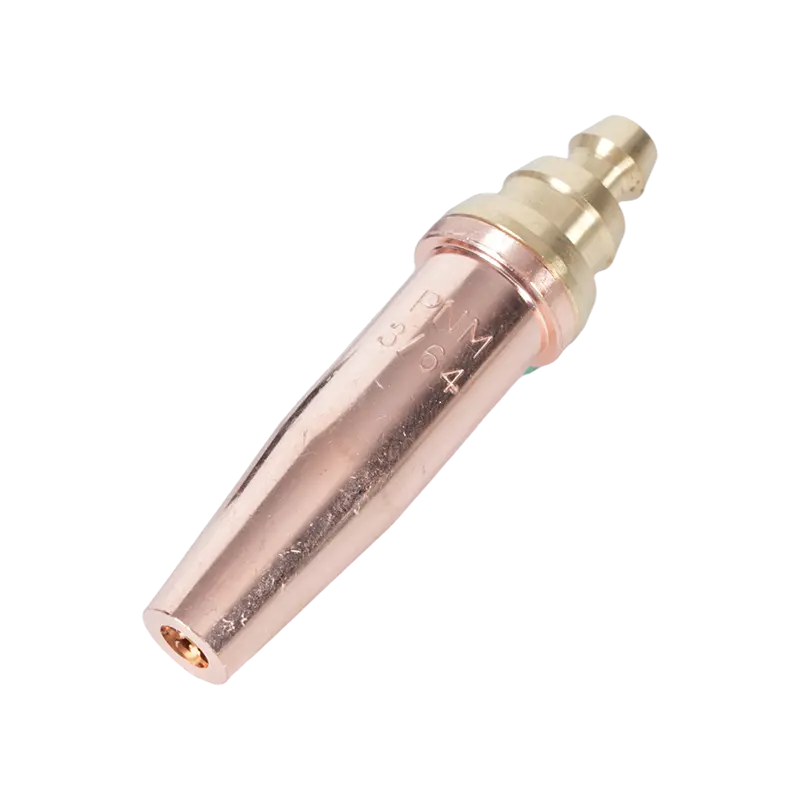
Ezek a változók az oka annak, hogy az üzletek különféle méretű hegyeket tartanak a fiókban. A tiszta acélon végzett erős vágásokhoz egy megfelelő méretű, amerikai szabványnak megfelelő acetiléncsúcs, mint például a 6290-es sorozat, biztosítja az előmelegítést és a vágósugarat a munkához.
 6290 sorozatú acetilén vágóhegy fúvóka amerikai stílusú zseblámpákhoz Ez az acetilén hegy 1 mm-től 300 mm-ig terjedő vágásvastagságot fed le, és illeszkedik az A735 és A623 pisztolyokhoz, így sokoldalú választás az olyan üzletek számára, ahol egy fúvókára van szükség a különféle acélmunkákhoz. Termék megtekintése →
Olyan fáklya kiválasztása, amely egyenletesen tartja a lángot
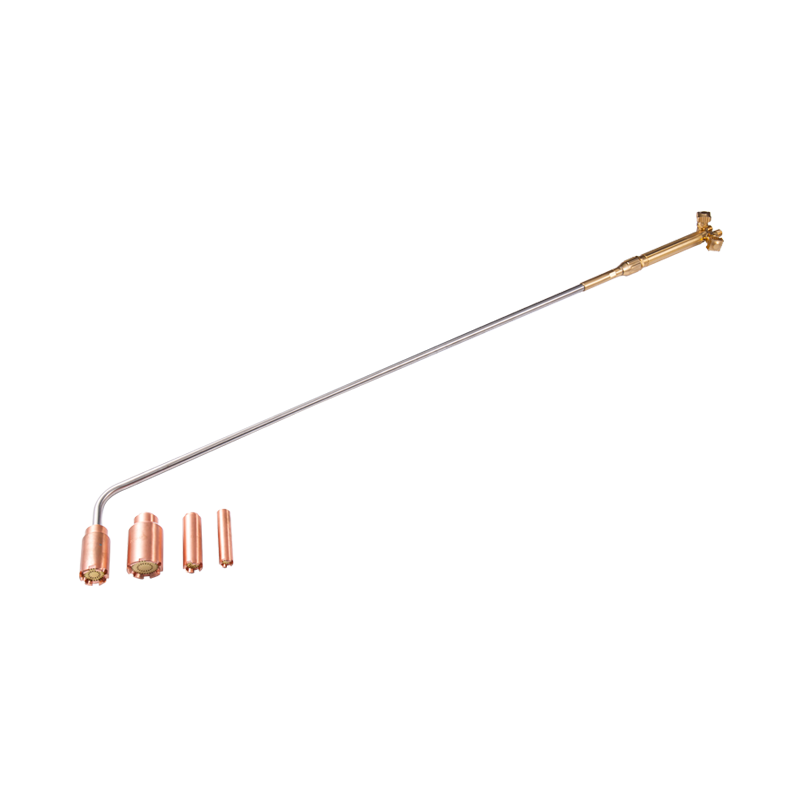
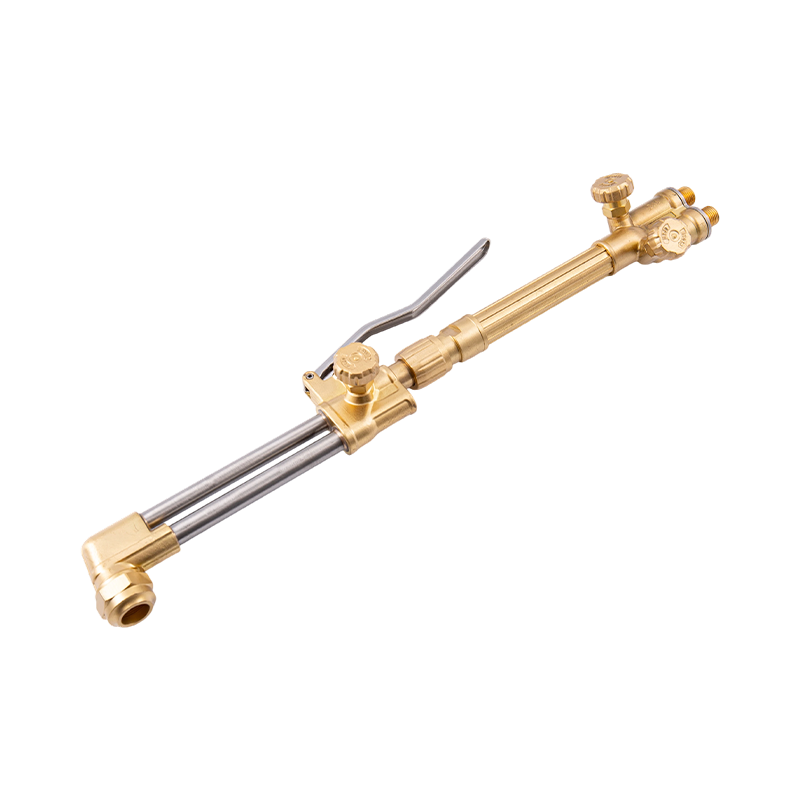
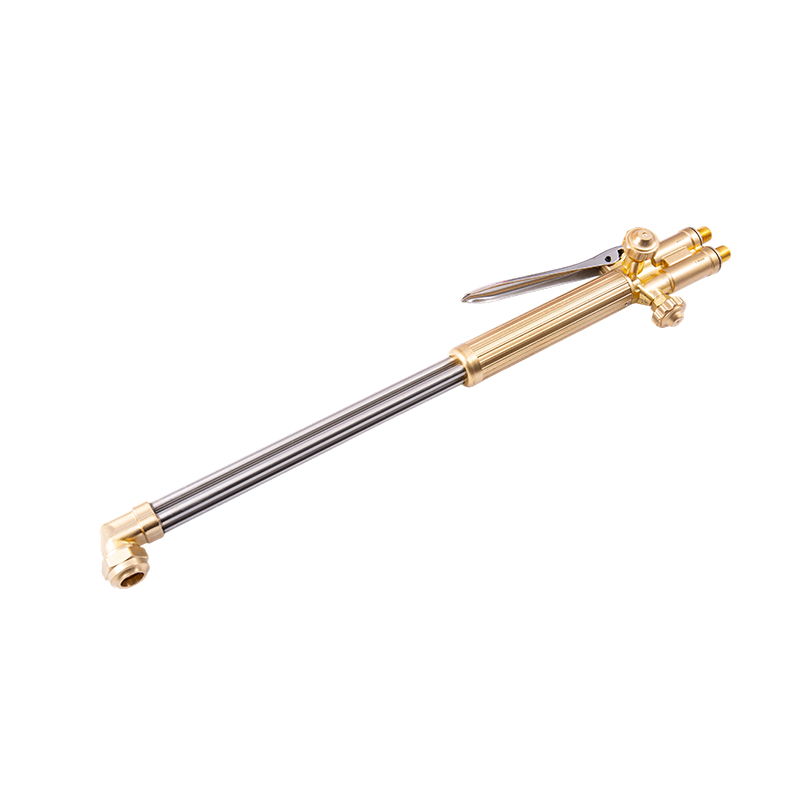
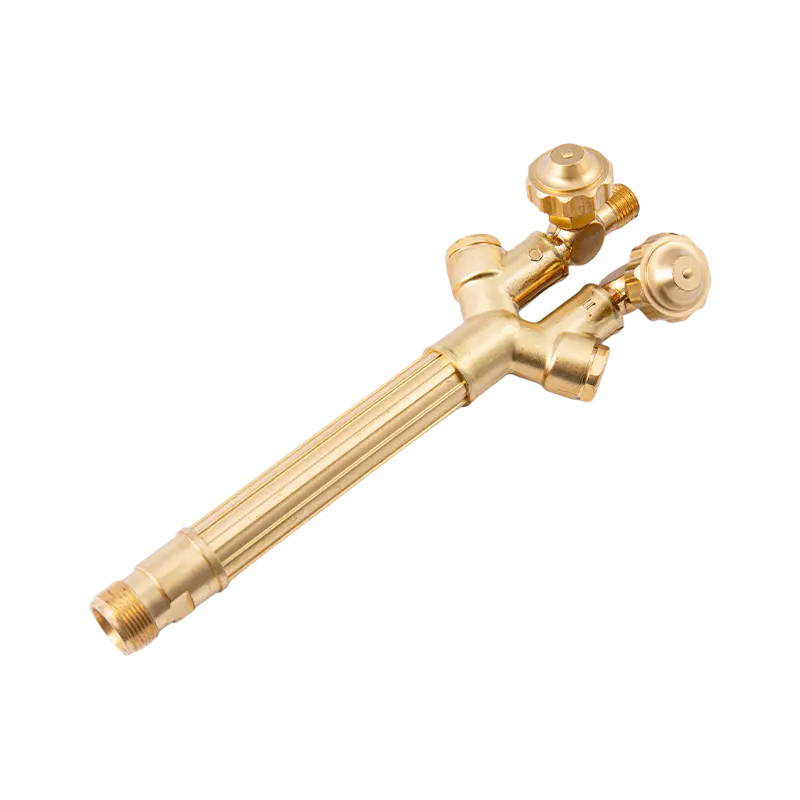
Az égőtest és a fogantyú felelős a gázok megfelelő arányú keveréséért és a láng egyenletes tartásáért. A jól felépített kézi égő megfelelően tömíti a szelepeket, szilárdan tartja a hegyet, és éveken át ugyanazt a lángkarakterisztikát biztosítja. A kézi vágáshoz, javításhoz és karbantartási munkákhoz a B400 osztályú, nagy teherbírású oxi-acetilén kézi vágópisztoly kényelmes nyélhosszt és a legtöbb üzletben szükséges gázáramlást biztosítja.
 B400 nagy teherbírású kézi oxi-acetilén vágópisztoly Kovácsolt sárgaréz fej és kétcsöves kialakítás támogatja az akár 300 mm vastag acél vágását, cserélhető acetilén- és propánfúvókákkal a rugalmas nagy igénybevétel érdekében. Termék megtekintése →
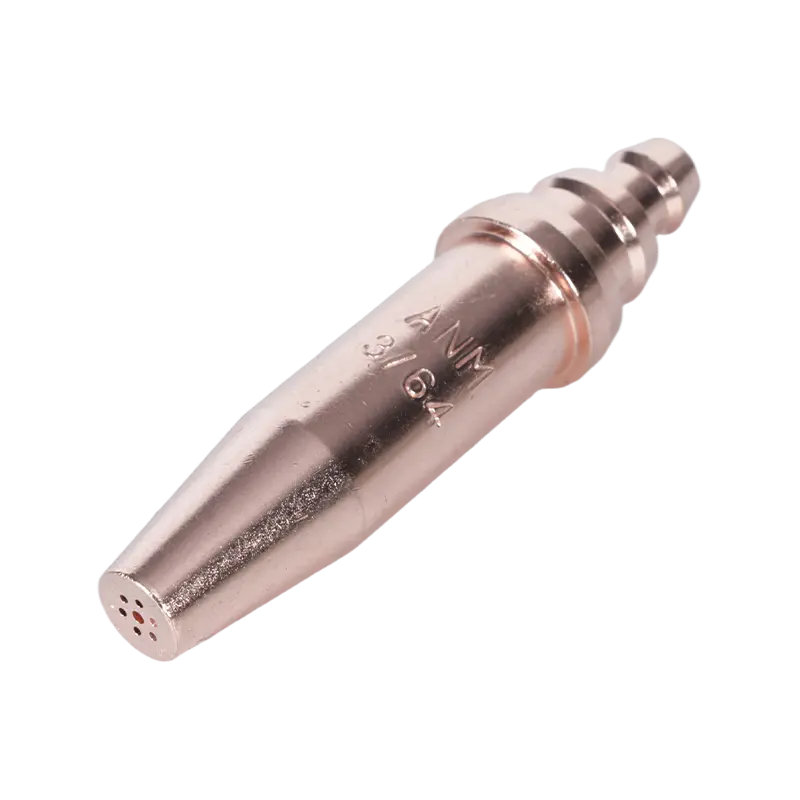
Bármelyik zseblámpát is választja, a fogyóeszközöket mindig a feladathoz igazítsa. A vágótartozék és a kézi vágópisztoly ugyanazt a hegycsaládot fogadhatja el, de belső gázjárataik eltérőek, ezért használja a gyártó hegytábláját. Ugyanezt az elvet a hegy kiválasztására és gondozására vonatkozóan részletesebben ismertetjük a vágópisztoly hegyeinek kiválasztása és karbantartása .
Hő és visszavillanás biztonsága
A 6000°F tartományba eső hőmérséklet nem csak az acélt vágja. Meggyújtanak bármit a közelben, ami gyúlékony, és valós kockázatot jelent a visszaemlékezés. Visszavillanás akkor következik be, amikor a láng újra eltűnik a hegyben, és folyamatosan ég a fáklya testében vagy tömlőjében, ami tönkreteheti a berendezést és másodpercek alatt megsérülhet a kezelőn. A legközvetlenebb védelem a fáklya és a szabályozó közé beépített visszacsapó levezető. Az oxi-acetilénnel végzett munkához egy minőségi modell, például a B288-as sorozat, leállítja az ellenirányú áramlást, és eloltja a lángot, mielőtt az felfelé haladna a vonalon.
 B288 sorozatú oxi-acetilén visszacsatolásgátló A pisztoly és a szabályozó közé szerelt levezető megakadályozza a láng terjedését és az ellentétes gázáramlást, alapvető biztonságot nyújtva az oxi-acetilén vágási és hegesztési műveletekhez. Termék megtekintése →
Kezeljen minden hengert nagynyomású forrásként: nyissa ki az acetilén szelepet körülbelül háromnegyed fordulattal, öblítse ki a tömlőket a gyújtás előtt, és soha ne használjon olajat vagy zsírt az oxigén szerelvények közelében. Ha a fáklya többször is visszagyújt, kapcsoljon le mindent, és ellenőrizze a hegyet, az ülést és a tömlőket, mielőtt újragyújtaná. Kövesse a szabványos vágópisztoly biztonsági óvintézkedéseket lépésről lépésre, és tartsa kéznél a tűzoltó készüléket.
Az acetilén pisztoly eléggé felforrósodik, körülbelül 5600–6300°F, ha oxigénnel kombinálják, ahhoz, hogy hegeszteni lehessen a legtöbb leggyakoribb fémet, vágjon acéllemezt, és kezelje azokat a keményforrasztási és melegítési munkákat, amelyeket az elektromos szerszámok nem tudnak könnyen összehozni. Az igazi készség a láng hőmérsékletének hasznos hővé alakítása a munkadarabon: a megfelelő hegy, a megfelelő gázbeállítások, valamint egy fáklya és biztonsági vezeték, amelyben megbízhat, egy gyártó által támogatott hegesztő és vágó berendezések házon belül.