Miért igényel más megközelítést a rozsdamentes acél?
A rozsdamentes acél ellenáll a korróziónak, mivel krómtartalma - jellemzően 10% vagy magasabb -, amely passzív oxidréteget képez a felületen. Ugyanez a réteg teszi könyörtelenné a hegesztőműhelyben. A hő a központi probléma: a rozsdamentes acél nagyjából harmadával olyan hatékonyan vezeti a hőt, mint a lágyacél, ami azt jelenti, hogy az ívből származó energia a hegesztési zóna közelében koncentrálódik, ahelyett, hogy szétszóródna. Az eredmény gyors felmelegedés, megnövekedett vetemedés veszélye, és – ha a hőmérsékletet túl magasra tolják – az érzékenyítésnek nevezett jelenség, amikor a króm-karbidok a szemcsehatárokon kicsapódnak, és a fém pontosan ott veszíti el korrózióállóságát, ahol a legnagyobb szükség van rá.
A szennyeződés a második fő változó. Egy szénacél drótkefe, egy csiszolókorong, amely korábban enyhe acélt érintett, vagy puszta kézzel az alapfémre kerülő olaj, mind idegen anyagokat juttathat a hegesztési zónába, a vetés porozitását vagy esetleges rozsdásodását. A rozsdamentes acél hegesztése egy olyan folyamat, amelyben a végső hegesztési minőség nagy részét az előkészítés adja – a hő- és szennyeződési változók ellenőrzése az ív felfutása előtt az, ami elválasztja a tiszta, korrózióálló varratokat a meghibásodottaktól.
A jó hír az, hogy a folyamat tanulható. A TIG, MIG és pálcás hegesztés mind rozsdamentes acélon működik, mindegyik különböző anyagvastagsághoz és alkalmazási környezethez igazodik. Az első helyes döntés annak megértése, hogy melyik folyamatot használjuk – és miért –.
A megfelelő hegesztési eljárás kiválasztása
A gyakorlatban három eljárás dominál a rozsdamentes acél hegesztésében. Mindegyiknek meghatározott édes pontja van.
AWI hegesztés (GTAW) a precíziós választás. Egy nem fogyó wolframelektróda hozza létre az ívet, miközben a töltőrudat kézzel táplálják, így a hegesztő teljesen független szabályozást biztosít a hőbevitel és a töltőanyag lerakódási sebessége felett. DCEN-en (egyenáramú elektróda negatív), 100%-os argon árnyékolással, a TIG a legtisztább varratokat produkálja rozsdamentes acélon – gyakorlatilag fröcskölésmentes, kiváló gyöngy megjelenés és minimális hőhatású zóna, ha jó a technika. Ez a szabvány a vékony lemezekhez (3 mm alatt), a csővezetékekhez, az élelmiszer-minőségű berendezésekhez és minden olyan alkalmazáshoz, ahol a kész hegesztés látható lesz. A kompromisszum a sebesség: a TIG lassú, és a szükséges kézügyesség fejlesztéséhez gyakorlat szükséges.
MIG hegesztés (GMAW) nehezebb szakaszokhoz és nagyobb gyártási mennyiségekhez is megfelel. A huzal folyamatos adagolása, ami jelentősen növeli a lerakódási sebességet a TIG-hez képest. A rozsdamentes acélon a tolási technika az alap – a pisztoly nagyjából 90 fokos tartása 5–15 fokos elmozdulási szöggel –, ami jobb gázfedést biztosít a tócsán. A védőgáz kiválasztása bonyolultabb, mint a szénacél esetében: a tiszta CO₂ károsítja a rozsdamentes acélt, a tiszta argon pedig hideg, lomha ívet hoz létre. A leggyakoribb munkagázok a 90% hélium / 7,5% argon / 2,5% CO₂ hármas keveréke a rövidzárlati átvitelhez, vagy a 98% argon / 2% oxigén keverék a permetező ívátvitelhez. A rossz gázkeverék az egyik leggyakoribb oka a rossz rozsdamentes MIG eredményeknek.
Pálcás hegesztés (SMAW) a legmegbocsátóbb a három közül a felület előkészítés szempontjából, és használható terepi munkákhoz vagy vastagabb szakaszokhoz, ahol a TIG vagy MIG berendezések nem praktikusak. Az elektródák (E308, E316 vagy E309 különböző fémkötésekhez) olyan fluxust tartalmaznak, amely saját árnyékolást hoz létre, így nincs szükség külső gázra. A hőbevitel magasabb és kevésbé szabályozható, mint a TIG, ami a vékony szakaszokon való vetemedést valós kockázatot jelent. Szerkezeti javításokhoz és nehéz gyártáshoz a rúd praktikus és hatékony megoldás.
| Folyamat | Legjobb vastagsági tartomány | Védőgáz | Hőszabályozás | Képességi szint |
|---|---|---|---|---|
| TIG (GTAW) | Vékonytól közepesig (<3 mm ideális) | 100% argon | Kiváló (lábpedál / pulzus) | Magas |
| MIG (GMAW) | Közepestől vastagig (3 mm) | Tri-mix vagy Ar/O2 keverék | Jó (vezeték sebesség / feszültség) | Mérsékelt |
| Stick (SMAW) | Vastag szelvények / terepi javítás | Nincs (fluxus-árnyékolt) | Korlátozott | Mérsékelt |
Felület-előkészítés és szennyeződés-ellenőrzés
A rozsdamentes hegesztés előkészítése szigorúbb, mint a szénacélé, a szabályokat érdemes megtárgyalhatatlanként kezelni. Az első a szerszámok szétválasztása: tartson egy külön kefét, köszörűt és bilincskészletet a rozsdamentes acélhoz. Amint egy drótkefe vagy csiszolókorong érintkezik a szénacéllal, vasszennyeződést hordoz, amely érintkezéskor átmegy rozsdamentes acélra, beágyazva a részecskéket, amelyek korrodálják és aláássák a passzív réteget. Jelölje fel a szerszámokat, és következetesen hajtsa végre az elválasztást.
A felületet hegesztés előtt meg kell tisztítani az olajtól, zsírtól, festéktől, tintanyomoktól és oxidációtól. Az aceton vagy egy speciális rozsdamentes zsíroldó tiszta ruhán kezeli a szerves szennyeződéseket. A vágott élek oxidációjához vagy marási lerakódásához használjon vasmentes csiszolóanyagot vagy rozsdamentesre minősített lapos tárcsát – soha ne olyan korongot, amely szénacélhoz ért. A vágási módszer is számít: a plazmavágást és a lézervágást előnyben részesítik az oxi-acetilén vágással szemben a rozsdamentes acél esetében, mert elkerülik a szénszennyeződést a vágási élnél. Ha az oxi-acetilén vágás elkerülhetetlen, hegesztés előtt vissza kell köszörülni az élt.
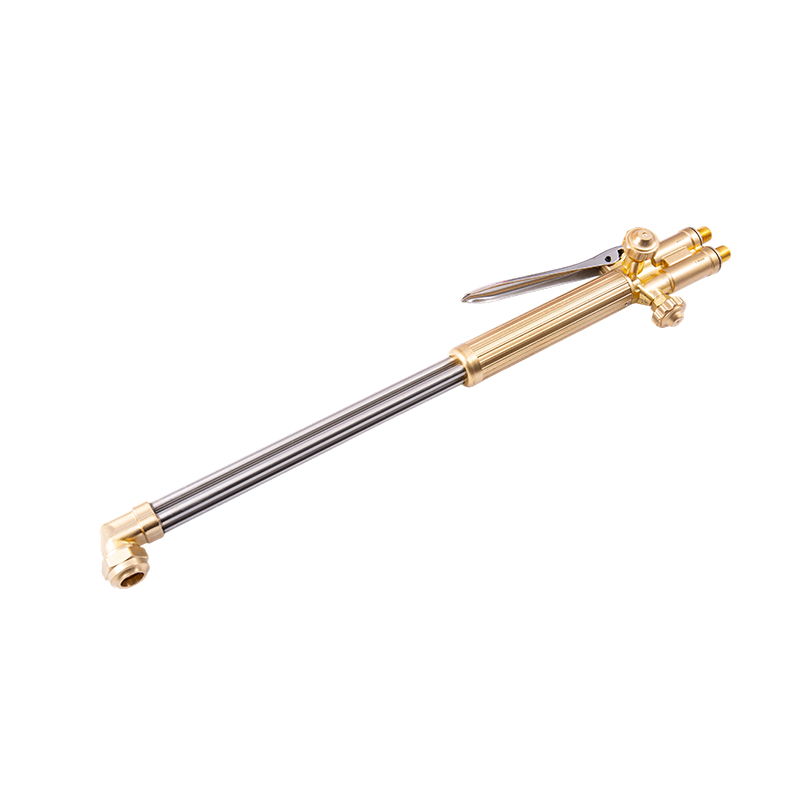
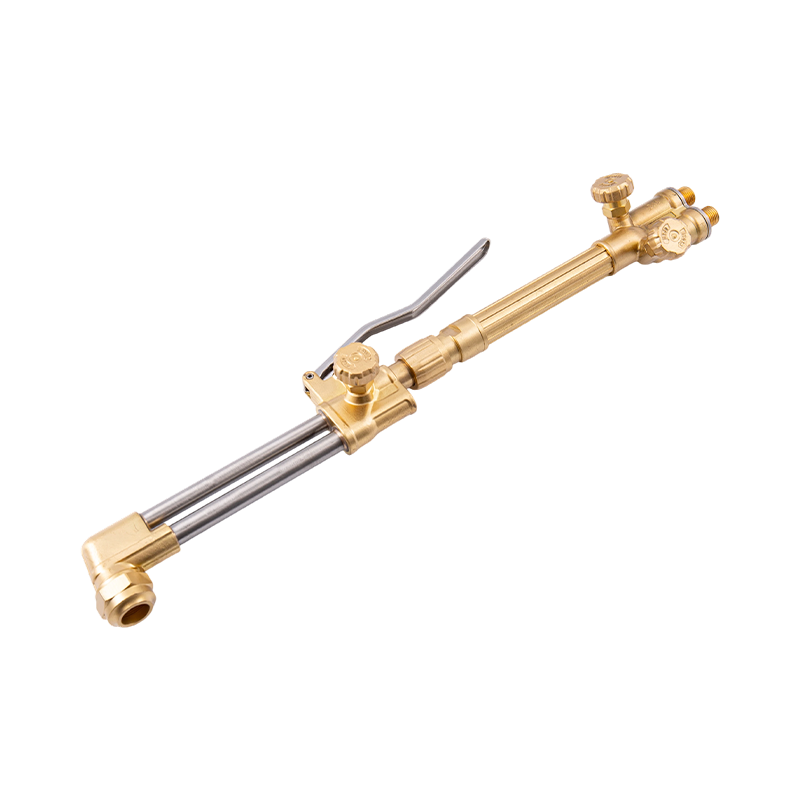
Az ízületek rögzítésének szorosnak kell lennie. Az 1,5 mm-t meghaladó gyökérrés növeli az átégés és az inkonzisztens gyökérbehatolás kockázatát, különösen vékony anyagon. Az 50 mm-es vagy annál kisebb távolságban elhelyezett tapadó varratok megtartják a kötést, és csökkentik a torzulást a fő hegesztés során. A a vágófelszerelés és a pisztoly fogantyúja a precíziós gázszabályozásra lett tervezve a megfelelő eszköz minden oxi-üzemanyag-vágáshoz vagy előmelegítési munkához, amely megelőzi a rozsdamentes hegesztést, biztosítva a folyamatos lángleadást anélkül, hogy szennyezné a vágási zónát.
Hőszabályozás: Az alapvető műszaki kihívás
A rozsdamentes acél hegesztésének hőkezelése két célból áll: a teljes olvadás elérése az alapfém túlmelegedése nélkül, és a hő egyenletes elosztása a torzulás elkerülése érdekében. Mindkettő megfontolt technikát igényel, nem pedig a gépre támaszkodva kompenzálni.
A többjáratú hegesztéseknél a köztes hőmérséklet a legfontosabb szabályozó változó. Az ausztenites rozsdamentes acélok (a leggyakrabban előforduló 304-es és 316-os osztályok) maximális áthaladási hőmérsékletét általában 150 °C-on (300 °F) tartják. Ennek túllépése a keményfém kicsapódásának és szenzibilizációjának kockázatával jár. A TIG-nél az impulzusbeállítás csökkenti az átlagos hőbevitelt a behatolás feláldozása nélkül – a csúcsáram eléri a fúziót, míg a háttéráram lehetővé teszi, hogy a fém kissé lehűljön az impulzusok között. A MIG-en a huzalelőtolási sebesség és a feszültség beállítása hasonló hatást ér el; a szűkebb huzalátmérő csökkenti a szükséges áramerősséget is egy adott behatolási mélységhez.
Hosszabb hegesztési futások esetén a kihagyásos hegesztés (időszakonként a kötés másik szakaszára való áthelyezés, nem pedig a folyamatos egyirányú hegesztés) egyenletesebben osztja el a hőt, és csökkenti a vetemedést okozó termikus gradienst. A hátsó hegesztés – az általános hegesztési folyamattal ellentétes irányban történő rövid lépésekben történő hegesztés – egy másik hatékony technika a szűk szakaszokban a hőfelhalmozódás kezelésére. A hegesztési zóna mellett elhelyezett hűtőrudak, réz hátlapok és hűtőbordák szintén elnyelik a felesleges energiát, és tartományban tartják az áthaladási hőmérsékletet.
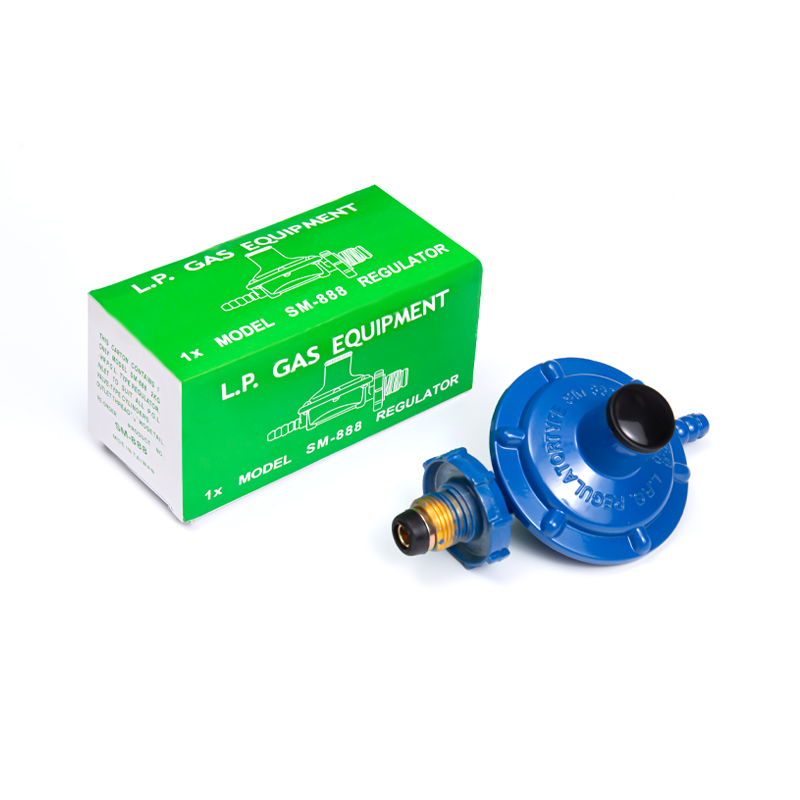
A pontos gáznyomás a szabályozónál ugyanolyan fontos, mint maga a hegesztési technika. Az elégtelen védőgáz áramlás védtelenül hagyja a hegesztőmedencét, ami oxidációt és porozitást okoz. A túlzott áramlás turbulenciát hoz létre, amely légköri levegőt von be a pajzsba. Egy kalibrált a hegesztési folyamathoz és az áramlási sebességhez igazodó gáznyomás-szabályozó az alapszabályozás az egyenletes gázlefedettség fenntartására a hegesztés során.
Alapvető felszerelések: fáklyák, hegyek és biztonság
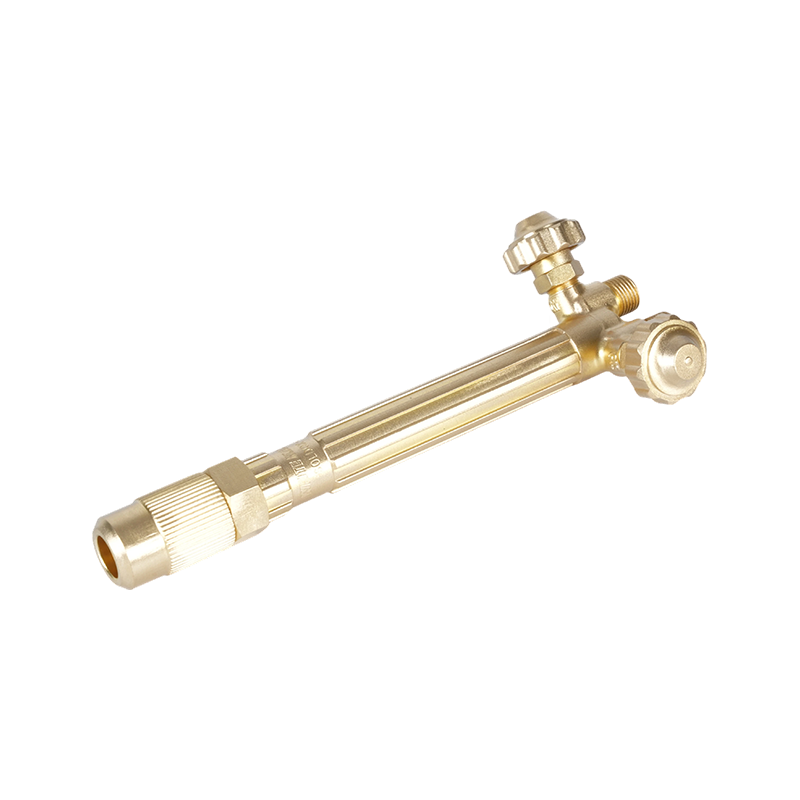
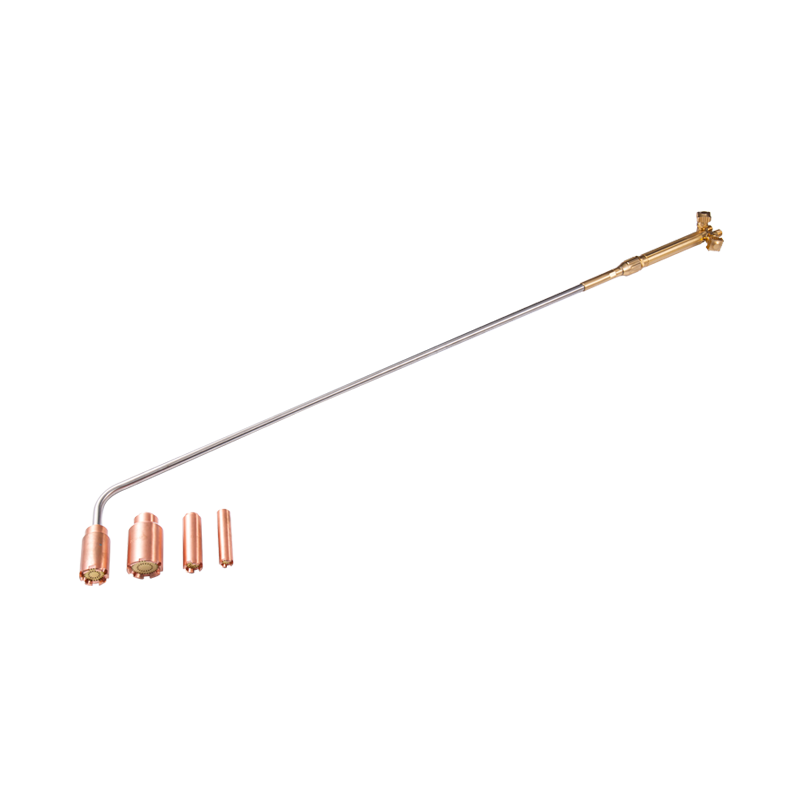
A fáklya és fogyóeszközei az a hely, ahol a technika és a felszerelés találkozik. A rozsdamentes gyártás mellett végzett oxigén-üzemanyaggal végzett munkáknál – ferrites vagy martenzites minőségek előmelegítése, hegesztés utáni feszültségmentesítés vagy a munkadarab hegesztés előtti vágási műveletei – a pisztoly minősége és karbantartása közvetlenül befolyásolja az eredményt. Jól karbantartott fűtőpisztoly, amelyet a fémmegmunkálási alkalmazások precíz lángszabályozására terveztek biztosítja az ellenőrzött, egyenletes hőbevitelt, amelyet a rozsdamentes acél megkövetel, anélkül, hogy túlfeszültségek vagy visszatüzések keletkeznének, amelyek szennyezik a munkaterületet vagy károsítják az alapfémet.
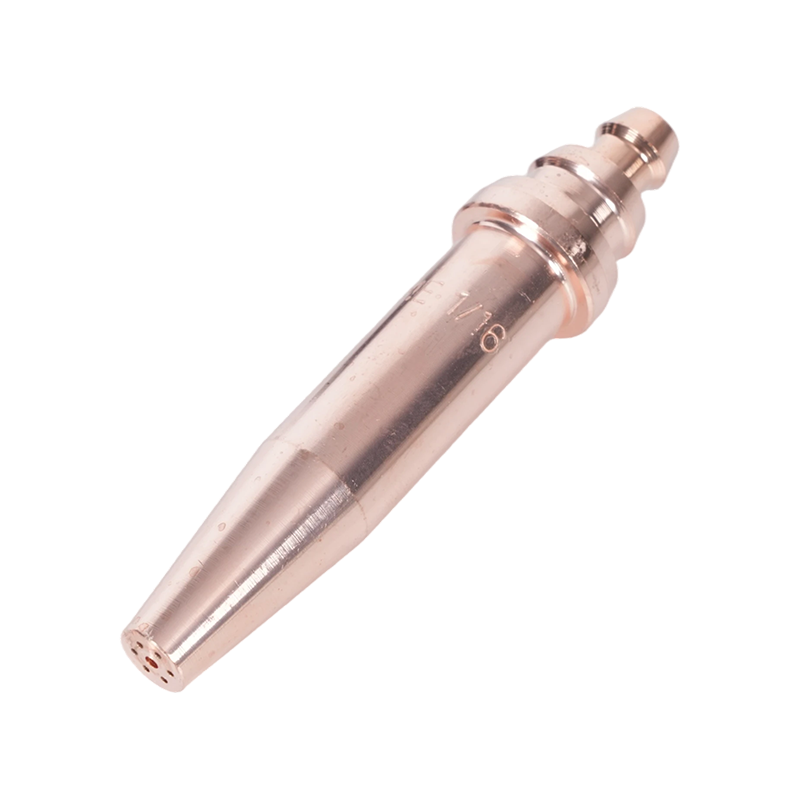
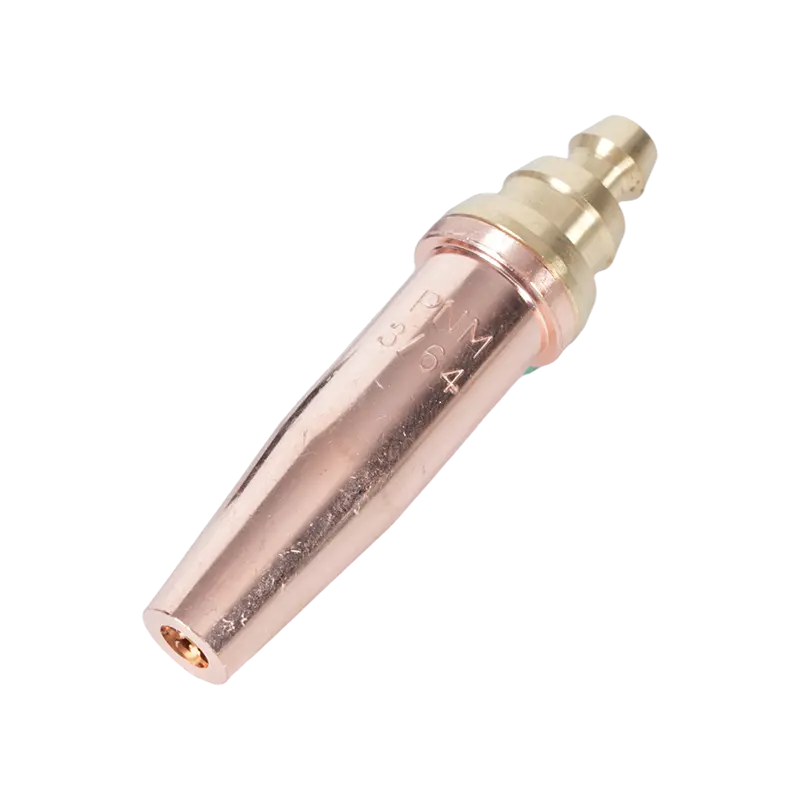
A fáklyák hegyei határozzák meg a láng jellemzőit. Az anyagvastagságnak és a gáztípusnak megfelelő csúcsméret egyaránt befolyásolja a fűtés hatékonyságát és a vágási él minőségét, ha vágásról van szó. Az adott gáz- és anyagkombinációhoz kiválasztott vágópisztoly hegyek és fúvókák tiszta, oxidációmentes élt biztosítson, amely minimális utómunkát igényel a hegesztés előtt. Az alulméretezett hegy használata vastag anyaghoz hiányos vágást okoz; a túlméretezett hegy túlzott hőt hoz létre, amely torzítja a környező anyagot.
A visszavillanás – az az állapot, amikor a láng visszaterjed a pisztolytestbe vagy a tömlőbe – komoly biztonsági kockázatot jelent minden oxigén-üzemanyag-elrendezésben, és ez alól a rozsdamentes gyártási környezet sem kivétel. Flashback levezetők a fáklya és a szabályozó csatlakozásaihoz telepítve szakítsa meg a fordított láng útját, mielőtt elérné a tömlőt vagy a gázellátást. Ezek az eszközök a professzionális hegesztési környezetek kötelező biztonsági alkatrészei, nem pedig opcionális frissítés. A testületek – köztük az American Welding Society – szabályozási útmutatásai megerősítik, hogy a szabványos gyakorlatként használják őket minden oxigén-üzemanyag-pisztolyrendszeren. A hegesztési folyamat kiválasztásának és a töltőfém-kompatibilitás átfogó áttekintéséhez a rozsdamentes alkalmazásokhoz, Az NS ARC teljes hegesztési útmutatója, amely tartalmazza a védőgázt, a huzal kiválasztását és a rozsdamentes acél bevált gyakorlatait hasznos referenciapont a specifikátorok és gyártók számára.