Két dolgot neveznek "kábelhegesztésnek" az iparban, és ezek összetévesztése időt pazarol. Az első maga a hegesztőkábel – a nehéz, rugalmas vezető, amely az áramot a hegesztőgéptől az elektródáig és vissza továbbítja. A második a kábelek egymáshoz hegesztése vagy keményforrasztása, ez a feladat az elektromos infrastruktúra, a hajógyártás és a nehézipari karbantartás területén jelenik meg. Mindkettő számít, és mindkettőnek valódi következményei vannak, ha nem megfelelően kezelik.
Ez az útmutató leírja a hegesztőkábelek felépítését, kiválasztását és biztonságos használatát, valamint azt, hogy hol lépnek be a képbe a gázhegesztő berendezés a kábelvégződések és a vezetékek összekötésére.
Mit jelent valójában a kábelhegesztés?
A legtöbb műszaki és kereskedelmi összefüggésben a "hegesztőkábel" az ívhegesztő rendszerekben használt szekunder áramköri vezetékekre utal. Ezek azok a rugalmas vezetékek, amelyek a hegesztő áramforrást az elektródatartóhoz, a másik végén a munkadarab földelőbilincséhez kötik. Ezek nélkül nem folyik áram, nem képződik ív, és nem történik hegesztés.
A második jelentés szó szerintibb: a kábelek végeinek vagy testeinek összehegesztése vagy keményforrasztása – rézvezetők összekapcsolása, saruk nagy nyomtávú vezetékekre történő csatlakoztatása vagy hőszigetelt kábelkötegek hőillesztése. Ez gyakran megjelenik a villamosenergia-infrastruktúra-munkákban, a bányászati műveletekben, a haditengerészetnél, és mindenhol, ahol a nagy nyomtávú vezetékeknek állandó, kis ellenállású csatlakozásra van szükségük mechanikus csatlakozó helyett.
Mindkét alkalmazásnak ugyanaz az alapvető kihívása: nagy áramerősség, nagy hő és megerőltető fizikai környezet, amely bünteti a rosszul megválasztott vagy rosszul karbantartott berendezéseket.
Hogyan készülnek a hegesztőkábelek
A hegesztőkábel nem szabványos, üzembe helyezésre kerülő elektromos kábel. Az alapoktól kezdve az ismételt hajlításra, hőhatásra, hegesztési fröccsenésre és durva kezelésre tervezték olyan munkaterületeken, ahol semmi sem marad sokáig tiszta vagy mozdulatlan.
A karmester mindig finomszálú réz. Ahol egy szabványos építőhuzal maroknyi vastag szálat használ, a hegesztőkábel több száz hajszálvékony rézszálat használ össze. Ez adja a kábel jellegzetes rugalmasságát – meghajlik megtörés nélkül, tekercselődik repedés nélkül, és kitekerődik memória nélkül. A két legelterjedtebb szálosztály a K osztály (30 AWG szál, a kézi hegesztés és az általános hordozható teljesítmény ipari szabványa) és az M osztály (34 AWG szál, a rugalmasabb lehetőség robothegesztőkarokban, szűk helyeken történő telepítéseknél és csővezetékes munkákban).
A szigetelő köpeny hőre keményedő, nem hőre lágyuló. Az EPDM (etilén-propilén-dién monomer) és a neoprén a domináns anyagok. Mindkettő ellenáll a hegesztési fröccsenésnek, kopásnak, nedvességnek és UV-sugárzásnak. Az EPDM jobban kezeli a szélsőséges hőmérsékleteket, és megőrzi rugalmasságát hideg körülmények között. A neoprén erősebb ellenállást biztosít az olajokkal és kőolaj alapú folyadékokkal szemben. Egyik sem teljesít jól benzinnel vagy hasonló szénhidrogénekkel való hosszan tartó érintkezésben – ez fontos szempont azokon a munkaterületeken, ahol az üzemanyag és a hegesztőberendezések ugyanazon a helyen vannak.
A legtöbb hegesztőkábel 600 V-os névleges feszültségű, bár 100 V-os kábelek is léteznek bizonyos alacsony feszültségű alkalmazásokhoz. Az üzemi hőmérséklet besorolása jellemzően 90°C vagy 105°C a használt szigetelőanyagtól függően.
A munkához megfelelő hegesztőkábel kiválasztása
Három változó határozza meg a meghajtókábel kiválasztását: akapacitás, a teljes áramkör hossza és a szigetelés típusa. Bármelyik hibás használata feszültségesést, túlmelegedést, gyorsított kábelromlást vagy terhelés alatti teljes meghibásodást eredményez.
Ampacity az a maximális áram, amelyet egy kábel a névleges hőmérséklet-emelkedés túllépése nélkül képes továbbítani. Egy 2/0 AWG kábel körülbelül 200 ampert képes kezelni 50 láb teljes áramköri hosszon. Egy 4/0 AWG kábel körülbelül 300 ampert képes kezelni azonos hosszúság mellett. Ezek nem merev maximumok – a munkaciklus számít. A 200 amperre névleges kábel 60%-os kihasználtsági ciklus mellett túlmelegszik, ha folyamatosan ezen az áramerősséggel vezeti.
Kábel hossza bonyolítja a problémát. Az ellenállás a hosszúsággal nő, ami azt jelenti, hogy a feszültségesés nő, és az ív effektív teljesítménye csökken. A gyakorlati szabály az, hogy a kábelhosszt legalább egy AWG-vel meg kell növelni az alapvonalon túli minden további 50 láb teljes áramköri hossz után. Egy 300 amperes hegesztőgép 100 láb teljes kábellel 3/0 AWG-t igényel, nem pedig 2/0 AWG-t, amely 50 lábnál elegendő lenne. Ha kétségei vannak, növelje a méretet – a nagyobb kábel hűvösebben fut, tovább tart, és megőrzi az ívminőséget.
Szigetelés típusa a környezethez tartozik. Az EPDM a megfelelő választás a legtöbb hegesztési művelethez, különösen kültéri munkákhoz vagy hideg éghajlati alkalmazásokhoz. A neoprén a jobb megoldás, ha a kábel olajjal, vágófolyadékkal vagy kenéssel érintkezhet. Olyan környezetben, ahol mind a gázvágó berendezések, mind az ívhegesztő rendszerek közel működnek – ez a gyártóüzemekben és a hajógyárakban megszokott – olyan szigetelést válasszon, amely képes kezelni a pisztoly munkája során keletkező véletlen hőterhelést, valamint a hegesztési fröccsenést.
| AWG kábel | kb. Ampacity | Tipikus alkalmazás |
|---|---|---|
| 2 AWG | 150A-ig | Könnyű teherbírású MIG, hobbi ívhegesztés |
| 1/0 AWG | 200A-ig | Közepes terhelhetőségű MIG/TIG, általános gyártás |
| 2/0 AWG | 250A-ig | Nagy teherbírású pálcás hegesztés, szerkezeti acél |
| 3/0 AWG | Akár 300A | Ipari ívhegesztés, hosszú kábeljáratok |
| 4/0 AWG | 400A-ig | Nagy teljesítményű hegesztés, csővezeték, hajógyártás |
Ahová a gázhegesztő berendezés illeszkedik
Az ívhegesztő és az oxigén-üzemanyagos gázberendezések gyakran egymás mellett működnek, és vannak speciális feladatok, ahol a gázberendezések vezetnek – különösen a kábelvégződések és a saruk keményforrasztási munkáinál.
A rézsaruknak a nagy átmérőjű hegesztőkábelekhez való rögzítéséhez szabályozott, koncentrált hő szükséges ahhoz, hogy a forrasztóanyag vagy keményforrasztóanyag a saruk hordójába és kötegébe áramoljon a szigetelés visszaégése vagy a réz oxidációja nélkül. Az ellenállási krimpelés ezt mechanikusan kezeli, de a nagy vezetőképességű állandó kötéseknél – különösen bányászati, haditengerészeti és nehézipari környezetben – a gázfűtésű keményforrasztó kötés kisebb ellenállást és jobb hosszú távú megbízhatóságot biztosít, mint a krimpelt csatlakozás ismételt hőciklus esetén.
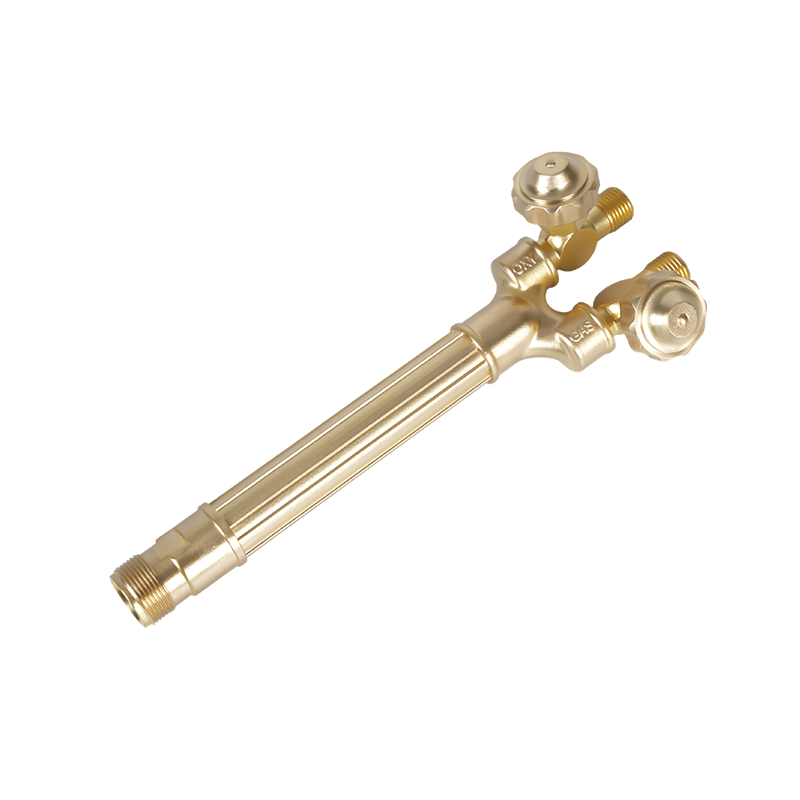
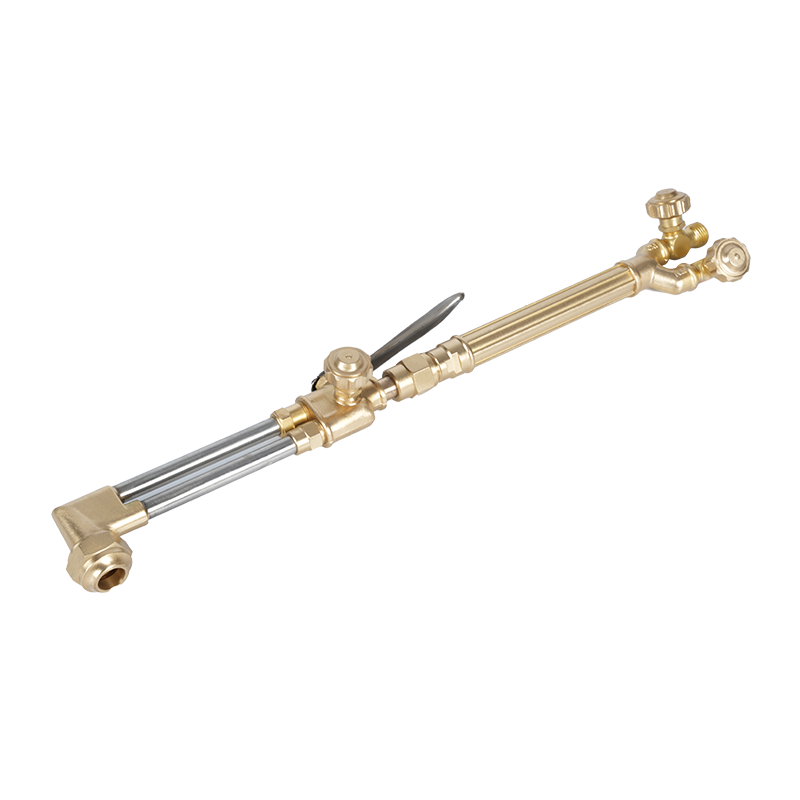
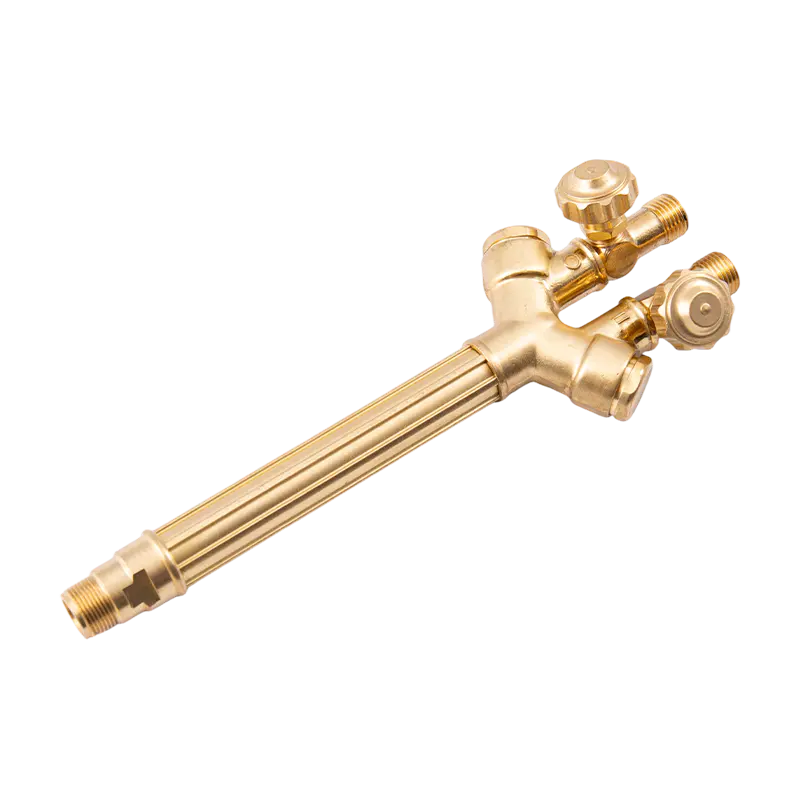
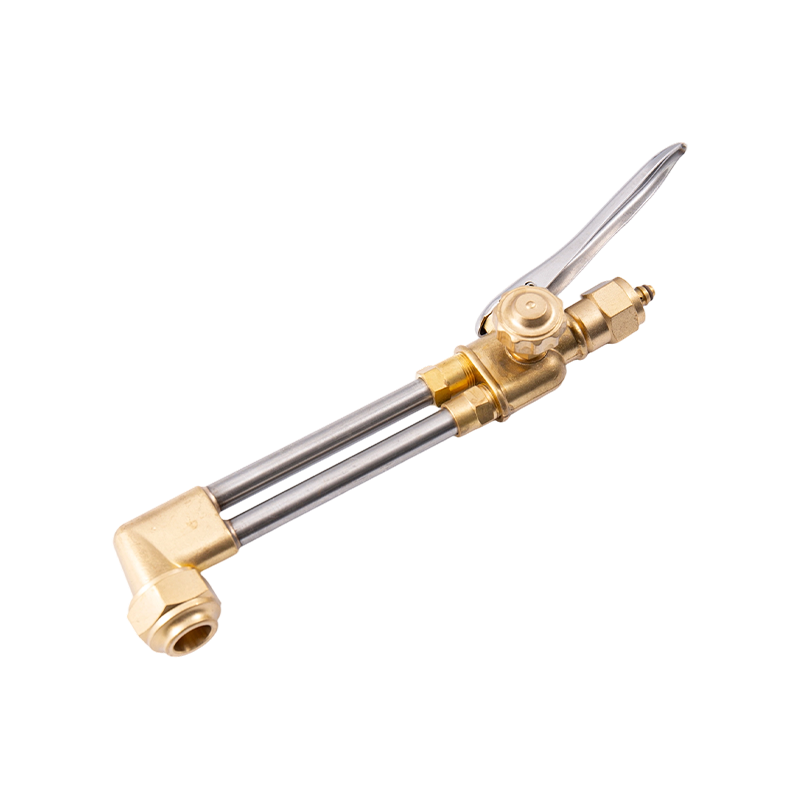
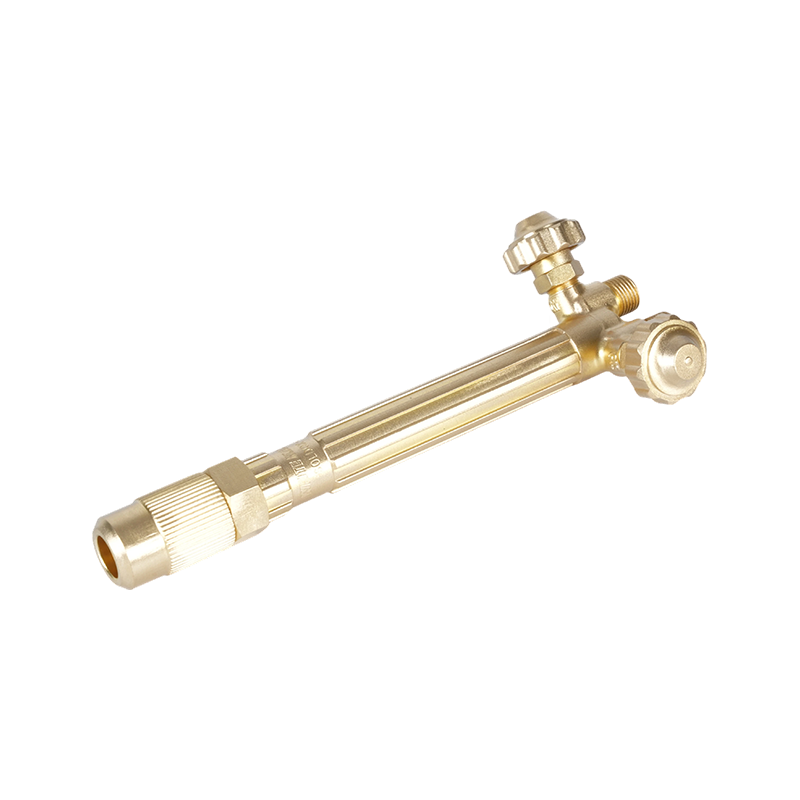
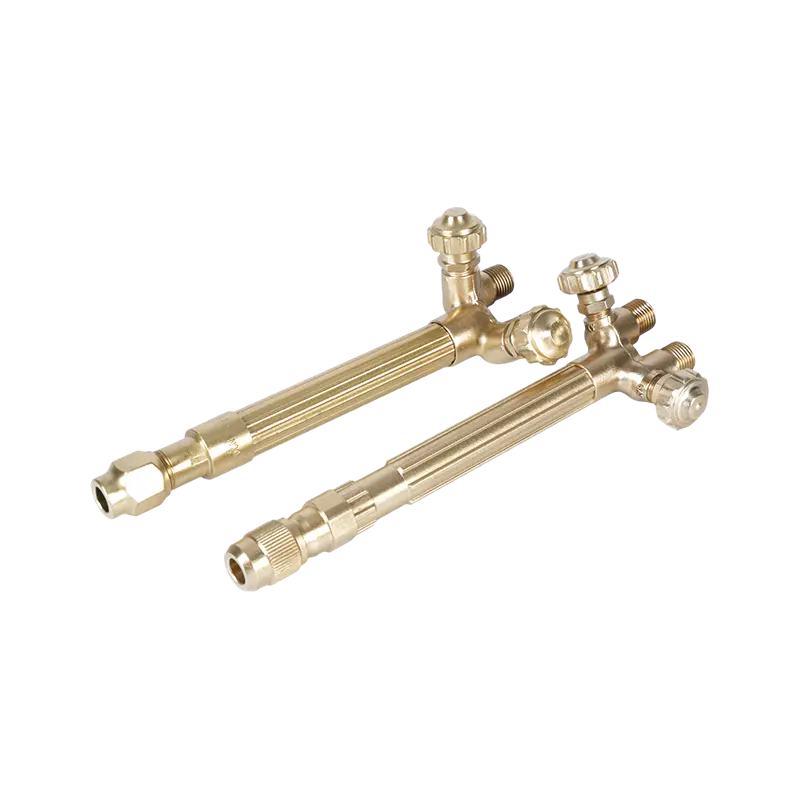
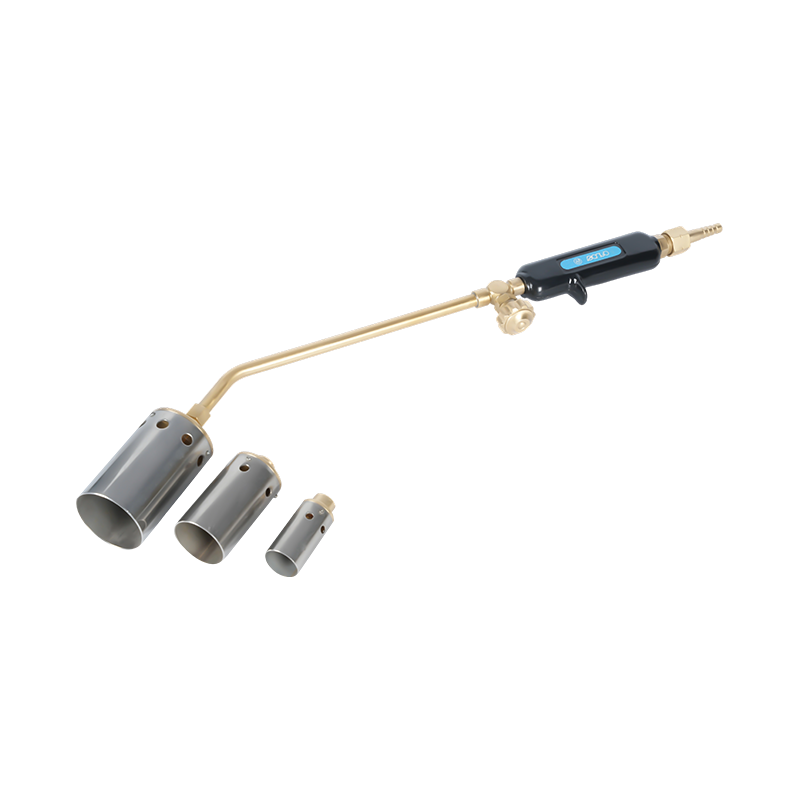
Oxi-acetilén fűtőpisztolyok a precíz kábelforrasztáshoz és -illesztéshez biztosítják az ehhez a folyamathoz szükséges helyi, szabályozható hőteljesítményt. A lángméret és a hőintenzitás beállításának képessége azt jelenti, hogy a csatlakozási terület eléri a forrasztási hőmérsékletet anélkül, hogy a szomszédos szigetelés túlmelegedne – ez az egyensúly nehezen érhető el nagyobb vágó- vagy hegesztési lángokkal. Olyan terepmunka esetén, ahol a hordozhatóság számít, a hordozható gázhegesztő és fűtőlámpa terepmunkákhoz ugyanazt a pontosságot biztosítja a szűk helyekre és távoli helyekre is alkalmas kompakt formátumban.
A gázfűtőberendezéseket a kábelvégződési területek előmelegítésére is használják bádogozás előtt, az elöregedett berendezések korrodált vagy beszorult kábelsaruk eltávolítására, valamint a külső szigetelőköpenyek lágyítására és újraformázására kábeljavítási műveletek során, ahol a teljes csere nem praktikus.
Kábelhegesztés biztonsága: amit az OSHA megkövetel
A hegesztőkábelek nagy áramerősséget vezetnek igényes környezetben, és a szabályozási követelmények nem ok nélkül léteznek. alatt Az OSHA építőipari ívhegesztési szabványa (29 CFR 1926.351) , minden ívhegesztő- és vágókábelnek teljesen szigeteltnek, rugalmasnak kell lennie, és a folyamatban lévő munka maximális áramára méretezettnek kell lennie. A szabvány azt is előírja, hogy a kábelnek az elektródatartó végétől legalább tíz lábig javítástól vagy toldástól mentesnek kell lennie. A kábelek csatlakoztatásakor a csatlakozókat szigetelni kell, és legalább ugyanolyan kapacitásúnak kell lennie, mint magának a kábelnek.
A sérült szigetelésű, szabadon lévő csupasz vezetékekkel vagy sérült kötésekkel rendelkező kábeleket ki kell vonni a forgalomból. Az OSHA általános iparági szabványa tovább megy – a legtöbb esetben a sérült hegesztővezetékek javítása helyett cserét igényel. Ha a szigetelésen lévő vágást vagy kopást ragasztószalaggal kísérlik meg, és folytatni kívánja a kábel használatát, az a megfelelőség megsértését és az áramütés valódi kockázatát is jelenti.
A kábelhegesztési környezetekre vonatkozó további biztonsági követelmények a következők:
- A hegesztők hegesztés közben nem tekercselhetik vagy hurkolhatják az elektródakábeleket testük körül
- A visszatérő földkábelnek az általuk kiszolgált hegesztőegységek összteljesítményével egyenlő vagy nagyobb áramvezető képességgel kell rendelkeznie
- Minden ívhegesztőgép keretét az áramköri kábelen vagy külön földelővezetéken keresztül kell földelni
- A kábeleket távol kell tartani a hőforrásoktól, éles szélektől és becsípődési pontoktól, amelyek károsíthatják a szigetelést
Ha a gázberendezések ugyanabban a térben működnek, mint a hegesztőkábelek és az elektromos hegesztőrendszerek, további biztonsági rétegre van szükség. Az oxigén-üzemanyag-vezetékeket és az elektromos vezetékeket külön kell elvezetni, hogy a gáztömlők ne sérüljenek meg az ív fröccsenése miatt, vagy a kábelek szigetelése ne károsodjon a gázszivárgás miatt. Flashback levezetők, amelyek védik a gázvezetékeket nagyáramú hegesztési környezetben nélkülözhetetlen felszerelések mindenhol, ahol gázfáklyák és ívrendszerek osztoznak a munkaterületen – egy védtelen gázellátó vezeték közelében bekövetkezett visszaemlékezés sokkal veszélyesebb, mint bármelyik veszély önmagában. A fáklyaoldali biztonsági követelmények teljes áttekintéséhez tekintse meg a következő útmutatót a vágópisztoly biztonsági óvintézkedéseit minden kezelőnek be kell tartania lefedi a teljes protokollt.
Hegesztőkábelek ellenőrzése és karbantartása
A hegesztőkábelek fokozatosan, majd hirtelen meghibásodnak. A fokozatos fázis – repedésszigetelés, rézszál kifáradás, csatlakozók kilazulása – fegyelmezett használat előtti vizsgálattal teljesen megfogható. A hirtelen fázis általában rövidzárlattal, ívvillanással vagy berendezéshibával jár, amely leállítja a gyártást és sérülést okozhat.
Minden műszak előtt ellenőrizze mind az elektróda vezetékét, mind a munkavezetékét teljes hosszában, hogy nincs-e benne repedés, vágás vagy kopás. Különös figyelmet kell fordítani a csatlakozók és tartók közelében lévő kábelvégekre, ahol a mechanikai igénybevétel koncentrálódik. Ellenőrizze az összes csatlakozás tömítettségét és korrózióját – a laza fül vagy a zöld árnyalatú rézcsatlakozás ellenállást okoz, amely hőt termel, és rontja az ív minőségét.
Az EPDM és neoprén kábelek szigetelése rugalmas, de nem elpusztíthatatlan. A gyakori kárforrások közé tartozik a kábeleken áthaladó gördülő berendezés, az éles szerkezeti élekre terített kábelek, valamint a csiszolószikrákkal vagy a vágópisztoly hőjével való hosszan tartó érintkezés. A kábelek védőhüvelyeken keresztül történő vezetése nagy forgalmú helyeken és lehetőség szerint a padlótól távol tartása jelentősen meghosszabbítja az élettartamot.
Cserélje ki a kábeleket ütemterv szerint, ne csak meghibásodás esetén. A két vagy több éve nagy napi használatban lévő kábel jelentős vezetőszál-fáradtságot halmoz fel, még akkor is, ha a külső köpeny sértetlennek tűnik. Egy elfáradt kábel ellenállása mérhetően nagyobb, mint egy azonos méretű új kábelé, és az ívteljesítmény romlása valós, mielőtt bármilyen látható sérülés megjelenik. A tartalék vezetékek helyben tartása azt jelenti, hogy a kábelcsere percekig tart, nem pedig egy teljes hegesztőállomás leállítása.