A rövid válasz – és miért nem egyszerű
Igen, a rozsdamentes acél lágyacélra hegeszthető. A kötés elérhető, szerkezetileg szilárd, ha helyesen hajtják végre, és a valódi gyártási munkák során jelenik meg az iparágakban – kipufogórendszerek, élelmiszer-feldolgozó berendezések, szerkezeti támasztékok, tengeri szerelvények és építészeti fémszerkezetek rendszeresen kombinálják ezt a két anyagot. A rövid válasz nem kérdéses.
Ami a választ bonyolulttá teszi, az minden, ami utána következik. A rozsdamentes acél és a lágyacél különbözik a hőtágulási sebességben, a hővezető képességben, a kémiai összetételben és a korróziós viselkedésben. E különbségek mindegyike olyan meghibásodási módot vezet be, amellyel a szabványos azonos anyagú hegesztési varratok nem szembesülnek. A hézagot nem megfelelő töltőanyaggal hegesztjük, és a hőhatás zóna törékennyé válik. Helytelenül kezelje a hőt, és a rozsdamentes acél deformálódik, miközben a lágyacél az ellenkező irányba húzódik. Hagyja a csatlakozást tömítetlenül, és a galvánkorrózió megtámadja a lágyacél oldalt hónapokon belül a kültéri expozíciót követően. A rövid válasz helyes megválaszolásához meg kell érteni ezeket a változókat, mielőtt az ívet megvilágítanák.
A kohászati kihívás: hő, tágulás és hígítás
A fő nehézség az, hogy a rozsdamentes acél és a lágyacél háromféle módon reagál a hőre.
Először is, hőtágulás . Az ausztenites rozsdamentes acélok (a gyártás során leggyakrabban előforduló 304-es és 316-os osztályok) hőmérséklet-emelkedésenként körülbelül 50%-kal jobban kitágulnak, mint az enyhe acél. Ha összehegeszti őket, és mindkét oldal egyenetlenül melegszik, a rozsdamentes oldal jobban megnő a hegesztés során, mint a lágyacél oldal, és jobban összehúzódik a hűtés során. Ez a differenciálmozgás maradék feszültséget hoz létre a csatlakozásnál – olyan feszültséget, amely, ha a hegesztési lerakódás nem elég képlékeny ahhoz, hogy elnyelje, az egység lehűlésekor repedést eredményez.
Másodszor, hővezető képesség . Az enyhe acél nagyjából háromszor gyorsabban vezeti el a hőt a hegesztési zónából, mint a rozsdamentes acél. Ez azt jelenti, hogy a hő a kötés rozsdamentes oldalán koncentrálódik, ami hosszabb ideig melegebb marad, míg a lágyacél oldal gyorsan lehűl. Az eredmény egyenetlen hőeloszlás, egyenetlen torzulás, és hajlamos a rozsdamentes oldal túlmelegedésére, ha a hegesztő nem kezeli aktívan a hőbevitelt.
harmadik, hegesztőmedence hígítása . Ahogy a két nemesfém beleolvad a hegesztőmedencébe, kémiáik keverednek. Ha a töltőanyag kémiáját nem úgy választják meg, hogy alkalmazkodjon ehhez a hígításhoz – a lágyacélból elnyeli a szenet, és kiegyensúlyozza a rozsdamentes acél króm-nikkel tartalmát –, a keletkező hegesztési lerakódás rideg martenzit- vagy szigmafázisú szerkezeteket tartalmazhat, amelyek a szilárdságot és a hajlékonyságot egyaránt veszélyeztetik. Ezért az ilyen típusú hézagoknál a töltőanyag kiválasztása a legfontosabb műszaki döntés.
Kitöltő fém kiválasztása: ER309L, mint a standard választás
A töltőfém két kémiailag inkompatibilis alapanyagot hidal át. Olyan hegesztési lerakódást kell készíteni, amely a hígítás után kompatibilis a kötés mindkét oldalával – nem csak a rozsdamentes vagy a lágyacél oldallal függetlenül.
Az ER309L az ipari szabvány töltőanyaga ausztenites rozsdamentes és lágyacél kötésekhez. A 309L minőség magasabb króm (23-25%) és nikkel (12-14%) tartalmat tartalmaz, mint a hagyományos rozsdamentes töltőanyagok, különösen a szénacéllal való hígítás miatt. Amikor az enyhe acél belekeveredik a hegesztőmedencébe, és csökkenti az ötvözettartalmat, a 309L-es lerakódás megemelkedett kiindulási kémiája kompenzálódik, így a végső hegesztési összetétel ausztenites, képlékeny és korrózióálló marad. Az "L" jelölés alacsony széntartalomra utal – ez egy fontos tényező, amely csökkenti az érzékenyítés (karbid kiválás a szemcsehatárokon) kockázatát a rozsdamentes oldal hőhatásövezetében. A különböző rozsdamentes acélminőségekre vonatkozó részletes töltőanyag kiválasztásához a A Hobart Brothers műszaki útmutatója a rozsdamentes acél hegesztéséhez az ajánlott töltőfém kiválasztásával alkalmazásonként minőség-specifikus ajánlásokat ad, amelyek figyelembe veszik a mechanikai és a korróziós teljesítmény követelményeit is.
Az ER312 a másodlagos választás az ismeretlen lágyacél összetételű vagy magasabb széntartalmú kötésekhez. A 312-es fokozat ferrittartalma még magasabb, mint a 309L, így nagyobb ellenállást biztosít a forró repedéssel szemben nagy hígítású forgatókönyvekben. Drágább és kevésbé elterjedt, mint a 309 literes, így a megfelelő választás, ha az alapanyag kémiája bizonytalan, nem pedig a rutinszerű első választás.
Amit nem szabad használni: lágyacél töltőanyag (ER70S-6 vezeték vagy azzal egyenértékű). Az enyhe acél töltőanyag a rozsdamentestől a lágyacél kötésen hegesztési lerakódást hoz létre, amely rozsdásodik a csatlakozási vonalon. A rozsdamentes oldala rendben van; maga a hegesztés korrodálódik. A szabványos rozsdamentes töltőanyag (ER308L, azonos anyagú töltőanyag a 304-es rozsdamentes 304-es rozsdamenteshez) szintén nem megfelelő – hiányzik belőle a szénacéllal való hígítás túléléséhez szükséges megnövekedett ötvözettartalom, és nem megfelelő korrózióállóságú hegesztést eredményezhet a rozsdamentes oldalon.
Hegesztési eljárások: AWI, MIG és oxi-acetilén opciók
A rozsdamentes acéltól a lágyacélig terjedő kötésekhez általában három eljárást alkalmaznak, amelyek mindegyike külön előnyprofillal rendelkezik.
TIG (GTAW) az előnyben részesített eljárás precíziós munkákhoz, vékony metszetű anyagokhoz (3 mm alatt) és olyan alkalmazásokhoz, ahol a hegesztési varrat megjelenése számít – élelmiszeripari berendezések, építészeti panelek és látható szerkezeti illesztések. A TIG biztosítja a kezelő számára a legnagyobb szabályozást a hőbevitel, a tócsa mérete és a töltőanyag hozzáadásának sebessége felett. Az argon védőgáz (100% argon a rozsdamentes munkákhoz) tiszta hegesztést biztosít minimális fröcskölés és salakmentesség mellett. A kompromisszum a sebesség és a képzettség követelménye: A TIG megköveteli az áramerősség, a fáklya szögének, a haladási sebességnek és a töltőanyag hozzáadásának egyidejű szabályozását, így alkalmatlan nagy termelésű környezetek és olyan kezelők számára, akik nem fejlesztették ki a folyamatban jártasságot.
MIG (GMAW) Az ER309L vezetékkel a gyártási választás szerkezeti és nehéz gyártási munkákhoz. A MIG gyorsabb, mint a TIG, könnyebben megtanulható, és vastagabb anyagszelvényeket is hatékonyan képes kezelni. A rozsdamentes acéltól az enyhe acélig terjedő MIG-munkákhoz a védőgáz általában egy magas argontartalmú keverék (98% Ar / 2% CO₂ vagy argon, hélium és CO2 trimix); A magas CO₂ tartalmú szabványos lágyacél védőgázok oxidálják a rozsdamentes oldalt és rontják a korrózióállóságot a hegesztési zónában.
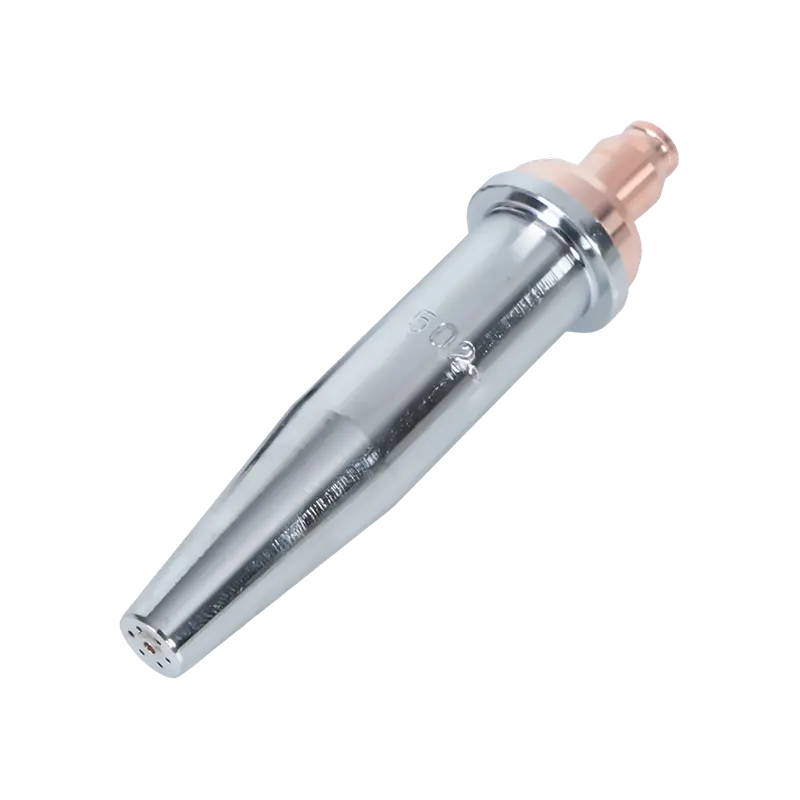
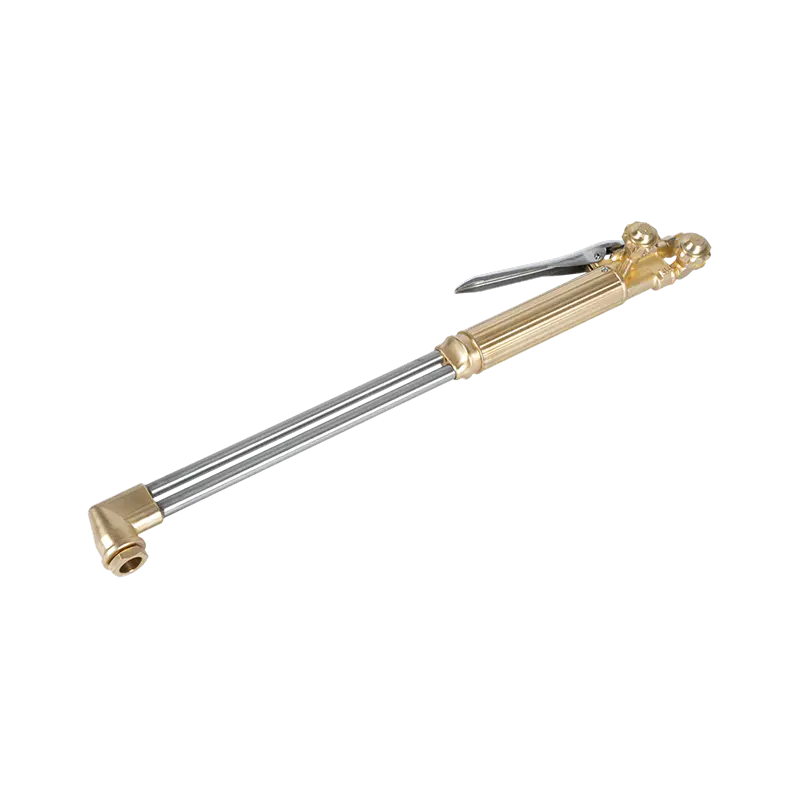
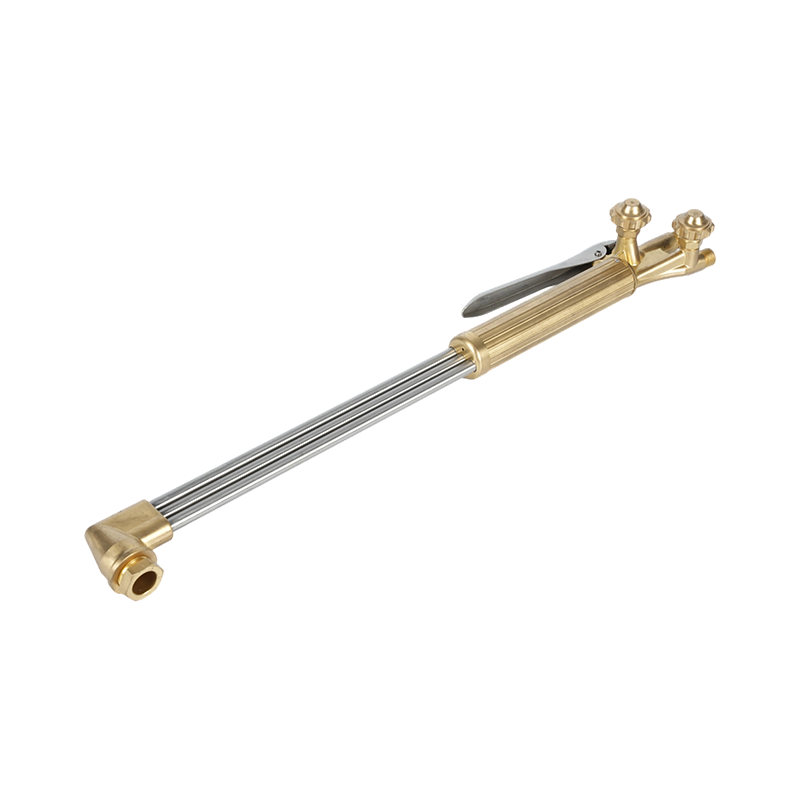
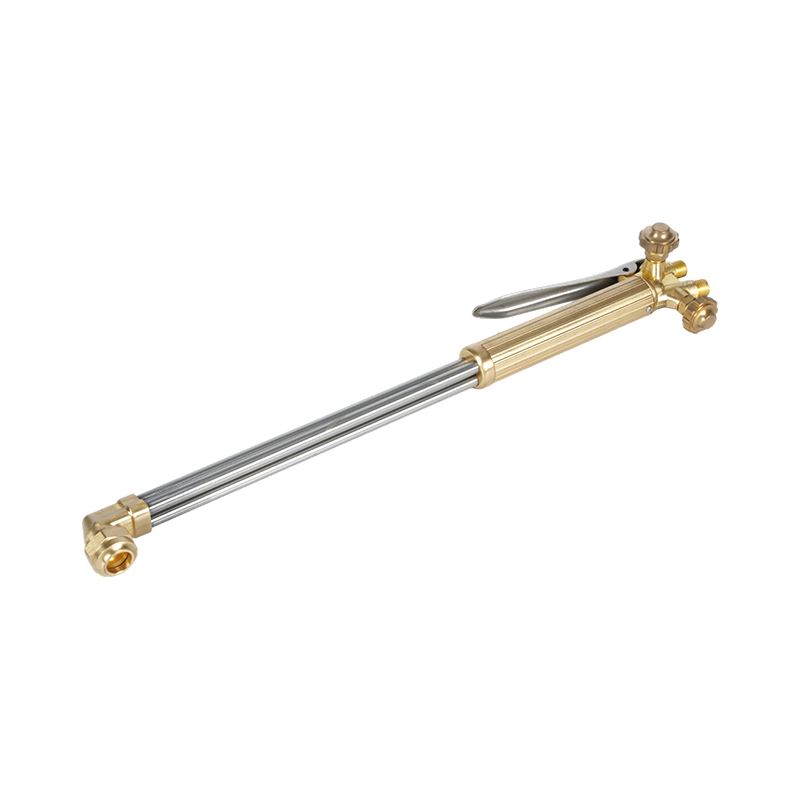
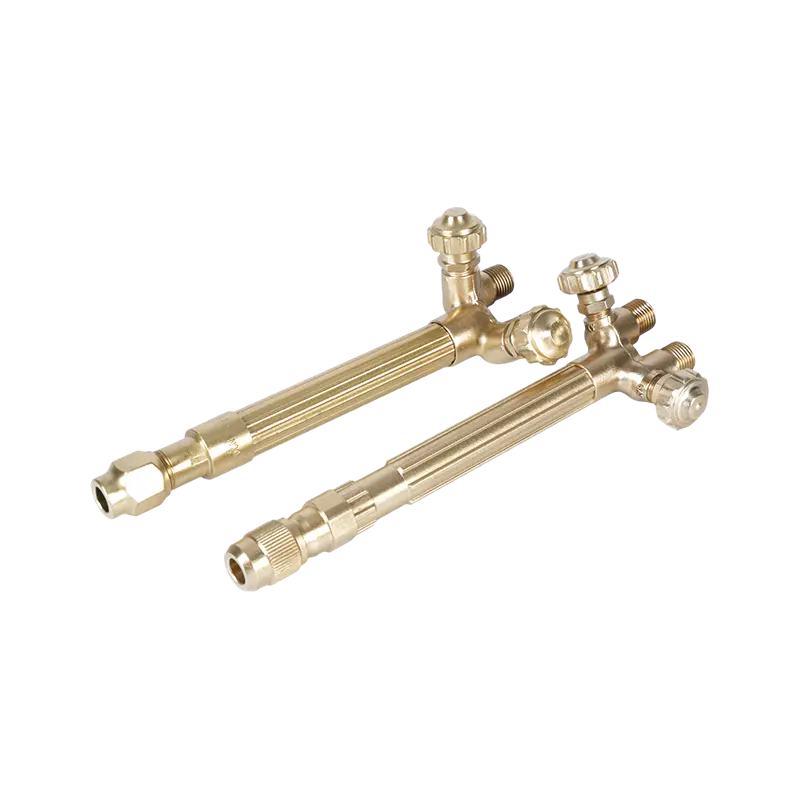
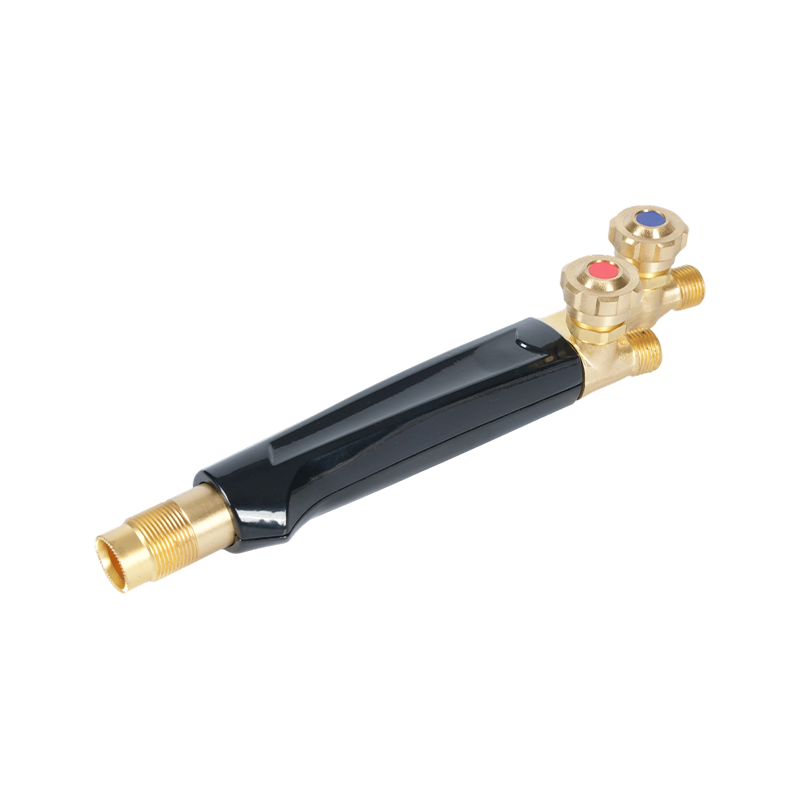
Oxi-acetilén hegesztés Vékonylemez- és kisszelvényű munkákhoz használható, ahol nem állnak rendelkezésre AWI-berendezések. Az eljárás körültekintő hőkezelést igényel, mert a nyílt láng kevésbé pontosan szállítja a hőt, mint az elektromos ív, így könnyebb a rozsdamentes oldal túlmelegedése. A semleges láng – körülbelül 1:1 oxigén/acetilén arány – kötelező; oxidáló láng megtámadja a rozsdamentes acél króm-oxid rétegét és porozitást hoz létre. A kisméretű oxi-acetilén hegesztő- és hegesztőpisztoly a precíziós munkához biztosítja a kezelő számára a vékony, eltérő fémkötésekhez szükséges finom lángszabályozást, míg a hordozható gázhegesztő és fűtőpisztoly helyszíni használatra kiterjeszti ezt a képességet a helyszíni javításra és a helyszíni gyártásra, ahol ívberendezés nem áll rendelkezésre. Maguk a hegesztési tippekhez nagy teherbírású oxi-acetilén hegesztőpisztoly hegyek nehezebb szakaszmunkát kezelni, míg könnyű oxi-acetilén hegesztőpisztoly hegyek alkalmas vékonyabb fémlemez alkalmazásokhoz, ahol a hőszabályozás a prioritás.
| Folyamat | Legjobb For | Töltőanyag | Képességi szint | Hőszabályozás |
|---|---|---|---|---|
| TIG (GTAW) | Vékony lemez, precíziós, jól látható illesztések | ER309L rúd | Haladó | Kiváló |
| MIG (GMAW) | Szerkezeti, nehéz gyártás, gyártás | ER309L vezeték | Közepes | Jó |
| Oxi-acetilén | Vékony lap, terepjavítás, árammentes telephelyek | 309 literes rúd | Közepes | Mérsékelt |
Hőszabályozás és torzításkezelés
A hőkezelés a rozsdamentes acéltól a lágyacélig terjedő hegesztésnél nagyobb igénybevételt jelent, mint az azonos anyagú hegesztésnél, mivel a két oldal eltérő sebességgel reagál a hőre. A cél az, hogy elegendő hőt biztosítsanak a fúzió eléréséhez anélkül, hogy a rozsdamentes oldal elég hosszú ideig magas hőmérsékleten maradna ahhoz, hogy túlérzékenység vagy túlzott torzulás következzen be.
Számos technika közvetlenül foglalkozik ezzel. Backstep hegesztés -rövid hegesztési szegmensek a teljes mozgással ellentétes irányban futnak - egyenletesebben oszlatja el a hőt a kötés mentén, mint a folyamatos előrehegesztés, csökkentve a hőkoncentrációt, amely a rozsdamentes acél deformálódását okozza. Időszakos fűtés , ami különösen fontos az oxi-acetilén munkához, azt jelenti, hogy hőt kell alkalmazni, szünetet kell tartani, hogy a rozsdamentes oldal leengedje a hőmérsékletét, majd újrakezdje. Ez megakadályozza, hogy a rozsdamentes acél hőt halmozzon fel a torzítási küszöbén túl.
A befogás és rögzítés nem kötelező hosszabb kötéseknél. Mivel a rozsdamentes oldal jobban kitágul és lassabban hűl, a rögzítetlen kötés húzódik és csavarodik a hegesztés előrehaladtával. A teljes gyöngyök futtatása előtt rendszeres időközönként történő ragasztás és a szerelvény lapos rögzítőlemezhez vagy erős háttámlához rögzítése a hőciklus révén egy vonalban tartja a kötést. Használjon speciális rozsdamentes drótkeféket a rozsdamentes oldalon, a másikon pedig speciális lágyacél keféket – a szénacél részecskéknek a rozsdamentes felületbe történő keresztszennyeződése rozsdafoltokat hoz létre, amelyek idővel korróziós gödrökké fejlődnek.
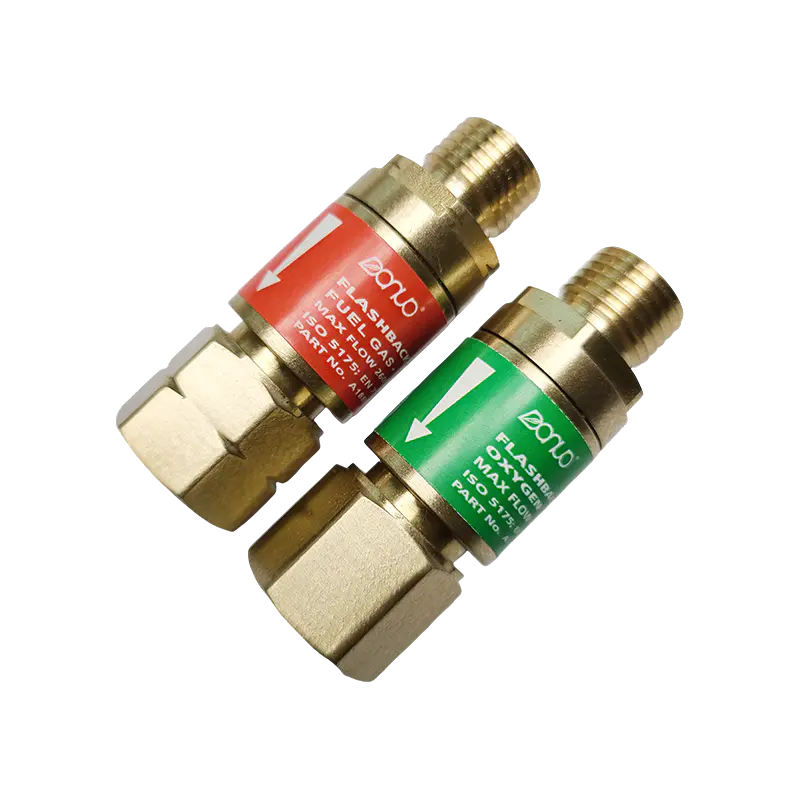
Ha több hegesztési menetet futtat, hagyja a kötést lehűlni a hegesztések között. A rozsdamentes-enyhe acélból készült hézagokon a forró menetre felhalmozás növeli a hőbevitelt, és kockáztatja a rozsdamentes acél érzékenységét és a túlzott szemcsenövekedést az enyhe acél hőhatás által érintett zónában. A acetilén flashback levezető a hegesztés biztonsága érdekében fel kell szerelni a pisztoly bemenetére minden olyan oxi-acetilén elrendezésnél, amelyet hosszabb hegesztési műveletekhez használnak, ahol az ismételt hevítési ciklusok nyomásingadozásokat idézhetnek elő, amelyek flashback eseményeket váltanak ki.
Hegesztés utáni kezelés: Az ízület hosszú távú védelme
A szerkezetileg szilárd rozsdamentes-enyhe acél varrat csak a munka fele. Ha nem kezelik, a kötés már jóval azelőtt tönkremegy a korrózió miatt, hogy mechanikusan meghibásodna – mivel a nedvességgel elektromosan érintkező két fém galvanikus cellát hoz létre, amely felgyorsítja a rozsdásodást a lágyacél oldalon.
Galvanikus korrózió azért fordul elő, mert a rozsdamentes acél elektrokémiailag nemesebb, mint a lágyacél. Elektrolit (nedvesség, páratartalom, sós víz) jelenlétében az enyhe acél feláldozó anódként működik, és gyorsabban korrodál, mint különben. Minél agresszívabb a környezet, annál gyorsabban megy ez a folyamat. Beltéri száraz alkalmazásoknál a galvanikus hatások minimálisak. Kültéri, tengeri vagy magas páratartalmú környezetben az ízületnek aktív védelemre van szüksége.
A rozsdamentes oldalon, passziváció – salétrom- vagy citromsavval történő kezelés az ASTM A967 szerint – helyreállítja a hegesztési hő hatására megszakadt króm-oxid réteget, visszaállítva a rozsdamentes felületet a tervezett korrózióállósági szintre. Ez a lépés bevett gyakorlat a vendéglátásban, a gyógyszeriparban és a tengeri rozsdamentes acélgyártásban, és nem szabad kihagyni minden olyan helyen, ahol a rozsdamentes felület ki van téve korrozív anyagoknak.
A lágyacél oldalon, tömítés és bevonat az elsődleges védekezés. A lágyacél oldalra felvitt festék, epoxi alapozó vagy cinkben gazdag alapozó megszakítja a galvanikus korróziót kiváltó nedvességutat. Merítési vagy tengeri alkalmazásokhoz az enyhe acél oldalára ragasztott cink-védő anód elektrokémiai védelmet biztosít azáltal, hogy az acél helyett korrodálódik. A hegesztési szár megfelelő tömítőanyaggal való tömítése megakadályozza, hogy a nedvesség behatoljon magához a kötési vonalhoz – ez gyakran a legsebezhetőbb pont, ahol a réskorrózió akkor is megindulhat, ha a környező felületeket bevonják.
Megfelelő töltőfémmel, szabályozott hőbevitellel és megfelelő hegesztési utókezeléssel kivitelezve a rozsdamentes-enyheacél kötés megfelel a környező szerkezet élettartamának. E lépések bármelyikének kihagyása mérhetően lerövidíti az élettartamot – ezért a rövid válasz ("igen, meg tudod") csak akkor hasznos, ha a teljes folyamat mögött van.