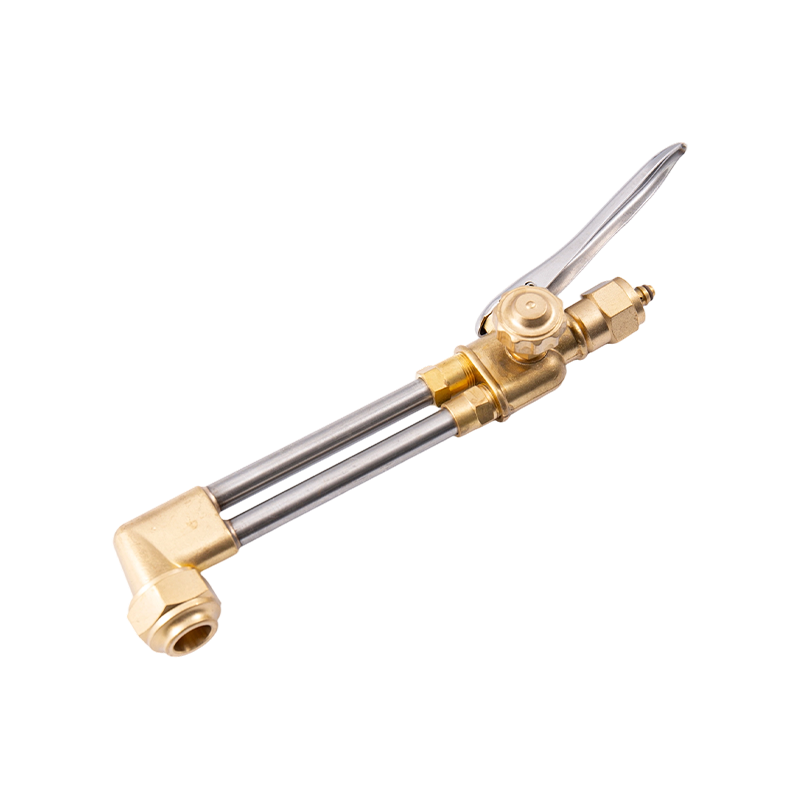
Mi különbözteti meg az oxi-acetilén hegyeket a többi üzemanyagcsúcstól
Nem minden vágópisztoly hegye cserélhető fel, és a megkülönböztetés a tüzelőanyaggal kezdődik. Az oxigén-acetilén hegyeket az acetilén egyedi égési jellemzői alapján tervezték: melegebben ég, mint bármely más kereskedelemben kapható tüzelőanyag, és a belső kúpnál eléri a körülbelül 3500°C (6332°F) láng hőmérsékletét. Ez a hőteljesítmény lehetővé teszi, hogy az acetilén a fémet gyulladási pontig előmelegítse az oxigénvágás érdekében, gyorsabban, mint a propán, a földgáz vagy a propilén – ezért az oxi-acetilén továbbra is a domináns választás a szerkezeti acél vágására és a precíziós fémgyártásra az alternatív tüzelőanyag-rendszerek versenye ellenére.
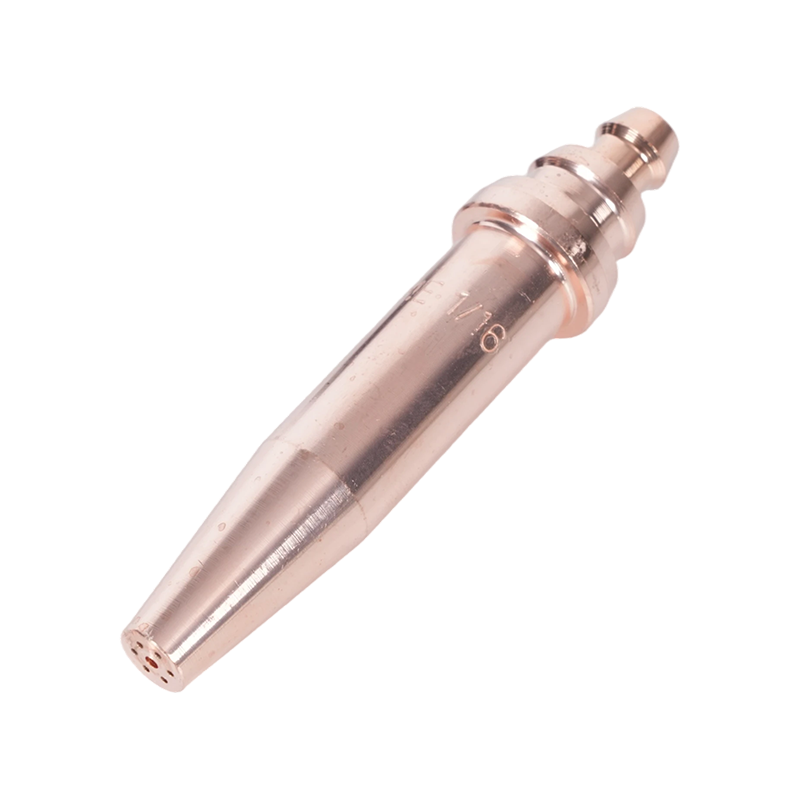
A hegy kialakítása ezt tükrözi: az acetilén hegyek jellemzően egynyílású vágósugarat használnak, amelyet több előmelegítő nyílás vesz körül, amelyek mindegyike egy réztestbe van integrálva. Az előmelegítő nyílások és a vágó oxigéncsatorna kifejezetten az acetilén égési sebességéhez és nyomásgörbéihez lettek kalibrálva. Az acetilén hegyének lassabban égő tüzelőanyaggal, például propánnal való használata kiegyensúlyozatlan lángot, szén felhalmozódást és kiszámíthatatlan vágási teljesítményt eredményez. Ezzel szemben az acetilén elrendezésben lévő propánhegy nem tudja biztosítani azt az előmelegítési intenzitást, amelyre az üzemanyag képes. A hegy illesztése az üzemanyaghoz nem kötelező. Ellenőrzöttnek acetilén vágópisztoly hegyek teljes választéka A szabványos, nagy teherbírású és speciális profilokat is lefedve, a választékot mindig a pisztoly markolatának gyártói sorozatához kell igazítani, hogy biztosítva legyen a gáztömör ülés és a névleges nyomással való kompatibilitás.
Egy további, az acetilénre jellemző tényező: az 1/7 szabály. Az acetilén palackokat soha nem szabad óránként a palack teljes tartalmának egyhetedét meghaladó sebességgel szívni. A nagy vágási munkáknál a nagy áramlású fúvókák túlléphetik ezt a küszöböt, aminek következtében aceton (stabilizátor) kerül a gázáramba, ami komoly biztonsági és felszerelési veszélyt jelent. A fúvóka méretének kiválasztása ezért egyben hengerkezelési döntés is a nagy teljesítményű munkáknál.
Egyrészes vs. kétrészes hegy kialakítás: melyikre van szüksége
Ha végigjárja bármelyik ipari hegesztési beszállítót, két különálló hegesztési konstrukciót talál a polcon. Annak megértése, hogy mi választja el őket, meghatározza, melyik tartozik a fáklyához.
A egy darabból álló hegy egyetlen réztuskóból van megmunkálva. A vágó oxigéncsatorna a közepén halad át; az előmelegítő nyílások körülveszik, mind ugyanabba a testbe öntve. Ez a konstrukció szűk mérettűrést biztosít a hegynek – a gázjáratok pontosak és egységesek a gyártás pillanatától kezdve. Az egy darabból készült hegyek az oxi-acetilén munkák standardjai, mivel az acetilén magas lánghőmérséklete és viszonylag magas nyomása jól illeszkedik a szilárd réz hővezető képességéhez. A hegy hatékonyan elvezeti a hőt, ellenáll a visszatüzelésnek, és megfelelő karbantartás mellett sok munkaórán keresztül megtartja a kalibrációt.
A kétrészes hegy egy külső rézhéjból és egy különálló belső tagból áll, amely előmelegítő lánghornyokat hoz létre a két komponens között. Ezt a kialakítást kifejezetten a lassabban égő üzemanyagokhoz – propánhoz, földgázhoz, propilénhez és MAPP-hoz – fejlesztették ki, amelyek hosszabb előmelegítési lángot és több keverési időt igényelnek, mielőtt a gáz kilép a csúcsból. A barázdált kialakítás növeli a gáz és az előkevert oxigén érintkezési felületét, kompenzálva ezen üzemanyagok alacsonyabb lánghőmérsékletét az égési zóna kiterjesztésével. Az acetilén kétrészes hegyei túlzott visszaégést okoznak, mivel az üzemanyag eléget, mielőtt a keverésre lenne szükség; az egyrészes propán hegyek kiéhítik a szükséges keverési geometria lángját.
A gyakorlati szabály: ha a berendezés égeti az acetilént, használjon egy darabból álló hegyeket. Ha propánt, földgázt vagy propilént üzemeltet oxigén-üzemanyag rendszeren, használjon kétrészes, ehhez az üzemanyaghoz tervezett hegyeket. Soha ne gondolja, hogy a hegyek kereszt-kompatibilisek az üzemanyagtípusok között, még akkor sem, ha úgy tűnik, hogy a menet és az ülés illeszkedik a pisztolytesthez.
A hegy mérete és nyílása: illeszkedik a fémvastagsághoz
Az oxi-acetilén forgácsolásához a hegyek méretezését egy elsődleges változó szabályozza: a vágandó fém vastagsága. A méretszám – a legkisebb 000-től a legnagyobb 8-ig terjed a legtöbb gyártó rendszerében – a vágó oxigénnyílás átmérőjének felel meg a hegy közepén. Ez az a lyuk, amely a vágást ténylegesen végrehajtó nagynyomású oxigénsugarat szállítja; az azt körülvevő előmelegítő nyílások csak az acélt hozzák gyulladási hőmérsékletre. A hegy méretét mindig a vágási oxigénnyílás átmérője alapján kell kiválasztani, nem az előmelegítő furat mérete alapján.
| Tipp mérete | Fém vastagság | O₂ vágás (PSI) | Acetilén (PSI) | Utazási sebesség (IPM) |
|---|---|---|---|---|
| 000 | Akár 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Változó |
Az operátorok gyakran figyelmen kívül hagyják a kritikus pontot: A hegyek mérete nem szabványos a gyártók között . Az egyik márka 2-es méretű hegyének nyílásátmérője eltérő lehet, mint egy másik 2-es méretű hegyének. Mindig használjon kereszthivatkozást a zseblámpa gyártójának hegytáblázatára, ahelyett, hogy a márkák számszerű egyenértékűségét feltételezné. Nehéz szerkezeti alkalmazásokhoz, amelyek állandó nagy teljesítményű vágást igényelnek, a nagy teherbírású kézi acetilén pisztolyhegy az igényes vágásokhoz A nyílás geometriájával és rézminőséggel tervezték, hogy fenntartsa a nagynyomású oxigénáramlást a vágócsatorna idő előtti eróziója nélkül.
Egy méretezési hiba kerülendő: túlméretezett hegy kiválasztása, hogy "több hőt kapjon". A vágandó anyaghoz túl nagy hegy a szükségesnél nagyobb előmelegítést biztosít, oxidálja a vágási éleket, növeli az üzemanyag-fogyasztást, és növeli a visszatüzelés kockázatát, ha a csökkentett gázsebesség a láng terjedési sebessége alá csökken. A hegy megfelelő méretezése az anyaghoz hatékonyabb, és tisztább, keskenyebb vágást eredményez.
Vágás, kimarás és melegítés: három hegytípus magyarázata
A hegy típusa – elválasztva a hegy méretétől – határozza meg, hogy a fáklya valójában mit csinál a fémmel. Az oxi-acetilén rendszerek három funkcionálisan eltérő csúcskonfigurációt használnak, és ezek összekeverése gyenge eredményeket és potenciális biztonsági kockázatokat eredményez.
Vágási tippek a standard konfiguráció: egy középen vágó oxigénsugár, amelyet négy-hat előmelegítő nyílás vesz körül, amelyek szimmetrikusan vannak elrendezve körülötte. Az előmelegítő láng eléri az acélfelületet az égési hőmérsékletre (körülbelül 870 °C / 1600 °F lágyacél esetén), ekkor a vágóoxigén-kar kinyitása nagynyomású áramot irányít, amely oxidálódik, és az olvadt fémet lefelé löki a vágáson keresztül. Ezeket a hegyeket lágyacélok és gyengén ötvözött acélok tiszta, átmenő vágására tervezték. Nem alkalmasak rozsdamentes acélhoz, alumíniumhoz vagy öntöttvashoz a szabványos oxigén-üzemanyag vágási eljárással – ezek az anyagok alternatív eljárásokat igényelnek.
Vágási tippek alapvetően eltérő nyílásgeometriát használjunk. A keskeny, körkörös vágósugár helyett a maráshegy széles, legyező alakú vagy hosszúkás oxigénáramot hoz létre, amelynek célja az anyag eltávolítása a felületről, nem pedig átvágás. Ez U-alakú hornyot hoz létre az alapfémben, amely hasznos a hegesztési hibák eltávolításához, a kötések előkészítéséhez az újrahegesztéshez és a lemezek éleinek kivágásához. A oxi-acetilén maróhegyek anyageltávolítási munkákhoz A hosszúkás nyílás geometriájával készülnek, amely a stabil, szabályozható hornyolás fenntartásához szükséges a kezelő mozgási sebességénél. Vágócsúcs használata durva, inkonzisztens hornyot eredményez, és gyorsan károsítja a csúcsot.
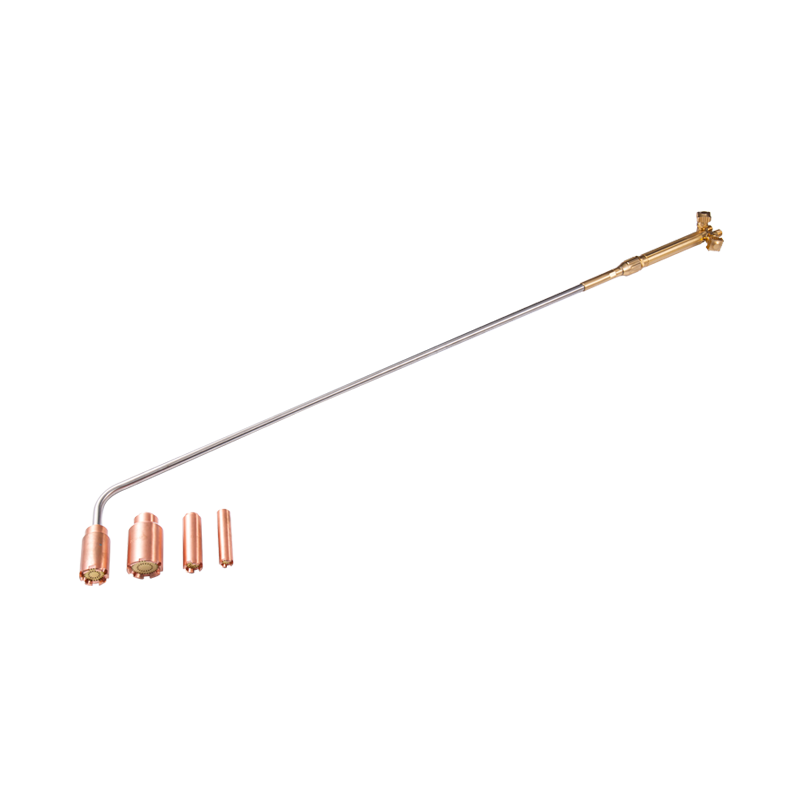
Fűtési tippek teljesen megszünteti a vágó oxigéncsatornát. Csak nagy térfogatú előmelegítő lángot bocsátanak ki – vágósugár nélkül –, így a megfelelő eszköz a feszültségmentesítéshez, hajlításhoz, egyengetéshez, keményforrasztáshoz és vastag hegesztési előmelegítéshez ívhegesztés előtt. A oxi-acetilén és propán égő fűtőcsúcsok Több port-konfigurációban állnak rendelkezésre, hogy megfeleljenek a különböző fűtési alkalmazásokhoz szükséges hőterjedésnek – a hajlítási műveletekhez szükséges keskeny, koncentrált fűtéstől a nagy gyártási feszültségek enyhítésére szolgáló széles felületű fűtésig.
Nyomásbeállítások a hegy méretével
A gáznyomások helyes beállítása ugyanolyan fontos, mint a megfelelő hegy kiválasztása – az alulméretezett nyomásbeállítás gyenge, oxidáló vágást eredményez; a túlméretezett beállítás gázt pazarol, kiszélesíti a bevágást, és turbulenciát okozhat a vágási áramban, ami érdesíti a vágási felületet.
Az általános keret: az oxigénnyomás a csúcsmérettel és az anyagvastagsággal skálázódik, míg az acetilén nyomása szűk tartományon belül marad a hegy méretétől függetlenül. Az acetilén nyomása soha nem haladhatja meg a 15 PSI-t a szabályozónál – e küszöb felett a gáz instabillá válik, és jelentősen megnő a robbanásveszély. A legtöbb gyártási vágási munka során az acetilént 3 és 10 PSI között végzik a hegy méretétől függően, a nagyobb csúcsméretek pedig a felső vége felé haladnak.
Az oxigén sokkal szélesebb tartományban működik. A vékony anyagú hegyek (000–0) általában 20–35 PSI vágóoxigént működtetnek; a középkategóriás csúcsok (1–2) általában 30–45 PSI-t használnak; a nagy átmérőjű hegyek lemezmunkához (3–5) 40–60 PSI-t vagy többet igényelhetnek. Az előmelegítő oxigén – ahol a pisztoly kialakítása elválasztja az előmelegítést és a vágási oxigénellátást – alacsonyabbra van állítva, mint a vágási oxigénnél, jellemzően 3–17 PSI-re a csúcs méretétől függően. A mérvadó nyomásreferenciához a csúcsméret, a nyílás átmérője és a vágási sebesség szerint lebontva a A Harris vágópisztoly hegyének diagramja, amely tartalmazza a csúcsméret kiválasztását, a nyomásbeállításokat és a vágási minőségi referenciát gyártói szintű adatokat biztosít, amelyek a legtöbb szabványos csúcssorozatra alkalmazhatók.
Mindig úgy állítsa be a nyomást, hogy a pisztolyszelepek nyitva vannak és a gáz áramlik – ne zárt szelepekkel. A statikus nyomásértékek értelmetlenek az üzemi nyomások beállításánál; a szabályozó szállítási nyomása áramlás alatt csökken, és ez az üzemi nyomás határozza meg a láng minőségét a csúcson.
Tipp Karbantartás, tisztítás és mikor kell cserélni
A szennyezett vagy sérült hegy a rossz vágási minőség leggyakoribb oka, amelyet a kezelők helytelenül gáznyomásnak vagy technikának tulajdonítanak. A hegy karbantartása egyszerű, de megfelelő eszközöket és következetes gyakorlatot igényel.
Szén felhalmozódás az előmelegítő nyílásokban a leggyakoribb probléma. A vágási folyamatból származó fröcskölés az enyhén tüzelőanyag-dús lángbeállításokkal kombinálva szenet rak le a nyílások belsejében és a csúcs felületén. Ez korlátozza a gázáramlást, torzítja az előmelegítési lángmintát, és a láng előre nem látható módon felemelkedik vagy kialszik. Tisztítsa meg az előmelegítő nyílásokat a nyílás átmérőjének megfelelő hegytisztítóval – ne fúróval, amely eltávolítja a rezet és megnöveli a nyílást. A vágó oxigéncsatornát sima huzallal kell megtisztítani, amely erőltetés nélkül illeszkedik; a vágónyílás bármilyen megnagyobbodása megváltoztatja a csúcs kalibrálásának áramlási jellemzőit.
Tip arc állapota egyformán számít. A gáztömör tömítés érdekében a hegy ülőfelületének – ahol találkozik a pisztolyfejjel – tisztának és sértetlennek kell lennie. Az ülésnél szivárgó hegy szabálytalan lángviselést okoz, és tűzveszélyes. Ha a hegy felülete eróziót, lyukasztást vagy visszaégési sérülést mutat egy flashback esemény következtében, a csúcsot cserélni kell, nem pedig újraköszörülést. Az újraköszörülés megváltoztatja az előmelegítő nyílás geometriáját, és nem ajánlott precíziós vágási munkákhoz.
A visszavillanás – ahol a láng visszafelé halad a fáklya testébe – a legkomolyabb hegyekkel kapcsolatos biztonsági esemény. Sziszegő vagy nyikorgó hangot, látható lángot ad a fáklyafejnél, és a nyél gyors túlmelegedését okozza. Ha visszavillanás történik, azonnal zárja el mindkét pisztolyszelepet, majd a hengerszelepeket. Az újragyújtás előtt ellenőrizze a hegyet, a pisztolytestet és a tömlőket. Egy megfelelően felszerelt oxi-acetilén flashback levezető a pisztoly védelmére a pisztoly bemeneteihez szerelt visszapillantást tartalmaz és kiolt, mielőtt elérné a tömlőket vagy a hengereket – ez alapvető biztonsági elem minden olyan oxi-acetilén rendszeren, amely a tervezési határok közelében működik.