A vágópisztoly által termelt hőmérséklet az egyik leggyakrabban idézett – és leggyakrabban félreértett – szám az oxigén-üzemanyag-vágás során. Az emberek megkérdezik, mennyire melegszik fel a vágófáklya, több ezer fokos számot kapnak, és azt feltételezik, hogy a magasabb mindig jobb. A valóság ennél árnyaltabb: a láng hőmérséklete a vágási teljesítmény egyik tényezője, de nem az egyetlen, és nem is mindig a legfontosabb. A hőmérsékleti számok tényleges jelentésének megértése segít kiválasztani a megfelelő gázt, a megfelelő hegyet és a megfelelő beállítást az adott munkához.
Mennyire melegszik fel a vágópisztoly?
A vágópisztoly előmelegítő lángja – a lánggyűrű, amely körülveszi a vágócsúcsot, mielőtt a vágóoxigén-kar bekapcsolódik – eléri a 4400°F és 6000°F (körülbelül 2400°C és 3300°C) közötti hőmérsékletet, a felhasznált fűtőgáztól és az oxigén-üzemanyag keverék arányától függően. Ez a tartomány az összes elterjedt oxi-üzemanyag vágási beállítást lefedi, az alsó propántól a felső végén lévő oxi-acetilénig.
Az előmelegítő láng egy meghatározott célt szolgál: az alapfém gyulladási hőmérsékletére való felemelése, amely enyhe szénacél esetében körülbelül 870 °C (1600 °F). Ezen a hőmérsékleten az acél élénk narancssárga színűvé válik, és a felület szélén szikrázni kezd. A fém csak ezen a ponton áll készen a vágásra. Amikor a kezelő kinyitja a vágási oxigén kart, nagynyomású tiszta oxigénáramot vezetnek az előmelegített területre – és megkezdődik a tényleges vágás.
Fontos, maga a vágó oxigénáram nem növeli jelentős lánghőmérsékletet . Ez azt jelenti, hogy kémiai reakciót indít el és tart fenn az acélban lévő oxigén és a vas között. Ez a reakció – nem a fáklya lángja – végzi el a vágás tényleges munkáját.
Miért csak a történet része a fáklya hőmérsékletének csökkentése?
A lánghőmérséklet és a hőteljesítmény közötti különbséget a tapasztalt vágókezelők megértik, de a kezdők gyakran figyelmen kívül hagyják. A hőmérséklet azt méri, hogy milyen forró a láng a magjában. A hőteljesítmény - BTU-ban mérve az elfogyasztott gáz köbméterére vetítve - azt méri, hogy a láng mennyi hőenergiát ad át a munkadarabnak az idő múlásával. Ezek összefüggenek, de nem azonosak, és az egyik optimalizálása nem optimalizálja automatikusan a másikat.
Az acetilén állítja elő a legforróbb oxigén-üzemanyag lángot az általánosan elérhető gázok közül, de teljes hőteljesítménye (BTU-tartalma) alacsonyabb, mint a propiléné és a propáné, mivel gyorsabban ég, kisebb üzemanyagmennyiséggel. A propilén láng valamivel hűvösebben ég, mint az acetilén, de külső lángkúpja lényegesen több BTU-tartalmat biztosít – vagyis bizonyos alkalmazásokhoz nagyobb tömegű acélt is hatékonyabban tud felmelegíteni, annak ellenére, hogy a csúcshőmérséklet alacsonyabb.
Maga a vágási folyamat is alapvetően kémiai, nem pedig termikus. Amikor az acél eléri a gyulladt hőmérsékletet, a forgácsoló oxigénáram oxidálja a vasat – lényegében elégeti – egy exoterm reakcióban, amely saját hőt termel. A fáklya előmelegítő lángja fenntartja ezt a reakciót, amikor a fáklya a vágás mentén mozog, de a vágást hajtó energia nagyrészt önfenntartó, ha létrejött. Ez az oka annak, hogy a vágópisztoly nem egyszerűen átolvad az acélon, ahogy azt egy hegesztő elvárná: kémiai úton alakítja át a vas keskeny útját folyékony vas-oxiddá (salak), amelyet az oxigénnyomás kifúj a résből.
Üzemanyag-gáz hőmérséklet összehasonlítás
Négy gáz teszi ki az oxigén-üzemanyag vágási alkalmazások túlnyomó részét. Hőmérsékleti és hőteljesítményi jellemzőik különböznek egymástól, így mindegyik jobban megfelel bizonyos feladatoknak:
| Üzemanyag gáz | Láng hőmérséklet (O₂-vel) | Elsődleges láng BTU/ft³ | Legjobb alkalmazás |
|---|---|---|---|
| Acetilén | ~5600°F (3100°C) | ~507 BTU/ft³ | Gyors előmelegítés, vékony és közepes acél, precíziós vágás |
| Propilén | ~5300°F (2930°C) | ~440 BTU/ft³ (elsődleges); magas másodlagos | Vastag acél, ferde vágás, selejtvágás, költséghatékonyság |
| Propán | ~4600°F (2540°C) | ~255 BTU/ft³ (elsődleges) | Vastag acél fűtés, lassú vágás, nagy rész előmelegítés |
| MAPP / MAP-Pro | ~5300°F (2930°C) | Hasonló a propilénhez | Kis részek fűtése, keményforrasztás, nagynyomású merülővágás |
Vegye figyelembe, hogy a BTU értékek forrásonként és mérési módszerenként változnak. A fenti ábrák az elsődleges (belső kúpos) hőleadást tükrözik, amely az előmelegítési sebesség legrelevánsabb értéke. A másodlagos láng (külső kúp) BTU-tartalma egy további tényező – különösen jelentős a propilén esetében, amely több mint kétszerese az acetilén másodlagos lángjának BTU-kibocsátásának.

Acetilén: legforróbb láng, leggyorsabb előmelegítés
Az oxi-acetilén a legmagasabb lánghőmérsékletet állítja elő a közönséges vágógázok közül – körülbelül 5600 °F (3100 °C), 1:1 oxigén/üzemanyag arány mellett. Ez közvetlenül a leggyorsabb előmelegítési időket jelenti, ami számít olyan termelési környezetben, ahol a vágási ciklus ideje befolyásolja az átvitelt. A vékonyabb anyagokon végzett precíziós munkavégzéshez az acetilén koncentrált belső kúpja minimális szórással biztosít célzott hőt, csökkentve a hő által érintett zónákat azokon az alkatrészeken, ahol a méretpontosság kritikus.
Az acetilénnek két jelentős korlátja van. Először is, soha nem szabad 15 PSI-t meghaladó nyomáson használni – e küszöb felett a gáz instabillá válik, és gyújtóforrás nélkül robbanásszerűen lebomolhat. Ez a nyomásmennyezet korlátozza az elérhető maximális áramlási sebességet, ami viszont korlátozza a vágási sebességet nagyon vastag lemezeken. Másodszor, az acetilénnek az alternatív gázokhoz képest nagyobb visszacsapási hajlama azt jelenti, hogy a visszavillanásgátlók nem opcionálisak – ezek biztonsági követelmény minden oxi-acetilén beállításnál. A gáz is csak nagyjából 400 köbláb maximális űrtartalmú palackokban érhető el, ami költségesebbé teszi a nagy mennyiségű vágási műveletek utánpótlását.
Propán és propilén: alacsonyabb hőmérséklet, magasabb BTU
A propán körülbelül 2540 °C (4600 °F) hőmérsékleten ég, oxigénnel – lényegesen hidegebb, mint az acetilén –, de magas másodlagos láng BTU-tartalma hatékonyan alkalmas nagy tömegű acél melegítésére és vastag lemezek kisebb sebességgel történő vágására. A szükséges hosszabb előmelegítési idő elfogadott kompromisszum olyan alkalmazásokban, ahol a vágási minőség a nehéz szakaszokon többet jelent, mint a ciklus sebessége. A propán széles körben elérhető, ömlesztve vagy csővezetéken keresztül szállítható, és hőegységenként lényegesen olcsóbb, mint az acetilén.
A propilén középső helyet foglal el: körülbelül 2930 °C-os lánghőmérséklete megközelíti az acetilént, de teljes BTU-tartalma – az elsődleges és a másodlagos lángot kombinálva – nagyjából kétszerese az acetilénnek egy köbláb gázra vetítve. Ez a kombináció a propilént a legelőnyösebb választássá teszi vastag acél vágásához, ferde vágáshoz, hulladékfeldolgozáshoz és lángszóró alkalmazásokhoz. Ezenkívül körülbelül 50%-kal olcsóbb, mint az acetilén, 20-szor stabilabb (nagyon alacsony visszafordulási hajlam mellett), és egy 100 kilós propilénhenger körülbelül öt nagy acetilénhengert helyettesíthet tipikus forgácsolási használat során. Azoknál a műveleteknél, amelyek jelenleg acetilént használnak általános vágáshoz, és jelentős teljesítménycsökkenés nélkül kívánják csökkenteni a gázköltségeket, a propilén a legközvetlenebb alternatíva.
A propánhoz és a propilénhez is befecskendező típusú pisztolycsúcsok szükségesek, nem pedig az acetilénnel használt azonos nyomású hegyek. A használt gázhoz nem megfelelő típusú fúvóka használata rontja a vágás minőségét, és biztonsági kockázatokat jelenthet – a fúvóka kiválasztásának meg kell egyeznie a tüzelőanyaggal.
Hogyan befolyásolja a vágóhegy a hőleadást
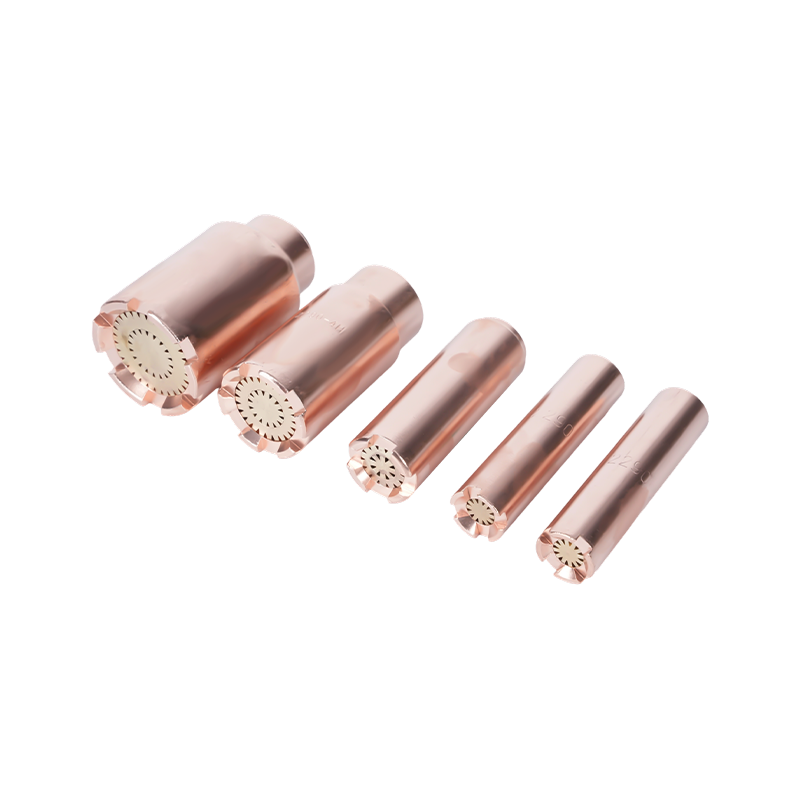
A vágócsúcs az az alkatrész, amely a gáznyomást és az áramlást hatékony előmelegítő lánggá és vágó oxigénárammá alakítja. Kialakítása – az előmelegítő nyílások száma, mérete és szöge, valamint a központi forgácsoló oxigénfurat átmérője – meghatározza, hogy a gyakorlatban hogyan jut el a láng hőmérséklete a munkadarabhoz, függetlenül attól, hogy maga a gáz elméletileg mire képes.
Az alkalmazáshoz túl kicsi hegy korlátozza az oxigénáramlást, és meghosszabbítja az előmelegítési időt, mint amennyire a gáz hőmérséklete szükséges. A vékony anyaghoz túl nagy hegy a szükségesnél nagyobb területen teríti el a hőt, növelve a torzítást és csökkentve a vágás minőségét. A kopott vagy sérült hegyek – megnagyobbodott vagy deformálódott nyílásokkal az ismételt hőciklus vagy a nem megfelelő tisztítás miatt – szabálytalan lángot hoznak létre, amely nem tudja fenntartani az állandó égési hőmérsékletet a vágási útvonalon, ami durva élekhez és vágatlan foltokhoz vezet, függetlenül attól, hogy a láng elméletileg milyen melegen ég.
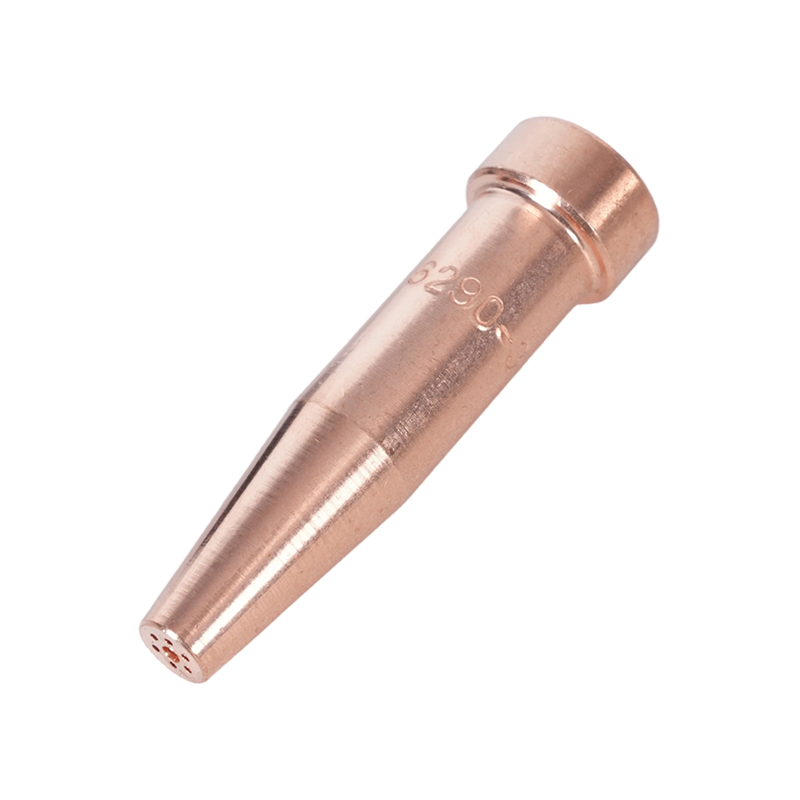
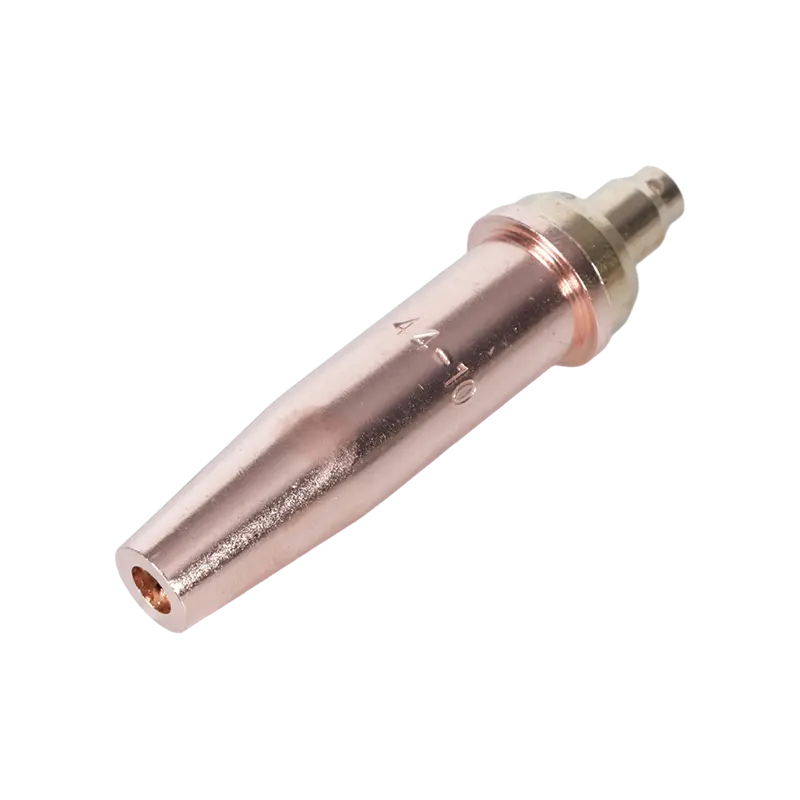
A hegyek anyaga is számít: a precíz nyílástűrések alapján gyártott hegyek egyenletes áramlási jellemzőket tartanak fenn élettartamuk során, míg a gyengébb minőségű hegyek méretbeli eltéréseket mutathatnak, amelyek az első használat után következetlen eredményeket adnak. Acetilén vágópisztoly hegyek magas hőmérsékletű oxi-üzemanyagos vágáshoz Az oxi-acetilén nyomás- és hőmérsékletigénye által megkövetelt nyílásgeometriával és anyagspecifikációkkal készültek. Propán- és alternatív üzemanyag-beállításokhoz, propán vágópisztoly hegyek magas BTU-s alternatív üzemanyag-beállításokhoz használja azt a befecskendező-stílusú kialakítást, amelyre az alacsonyabb nyomású alternatív gázoknak szükségük van a megfelelő üzemanyag-oxigén keveredés eléréséhez a csúcson.

A hőmérséklet szabályozása a biztonságos és tiszta vágások érdekében
A vágópisztoly megfelelő hőmérsékleti tartományban történő működtetése éppolyan biztonsági szempont, mint teljesítmény. A fáklya testének túlmelegedése – túlzott visszatüzelés (rövid láng visszapattanása a csúcsba) vagy visszacsapódás (a láng visszaég a tömlőbe vagy a szabályozóba) – károsíthatja a berendezést és komoly veszélyeket okozhat.
A visszatűz általában abból adódik, hogy a csúcs hozzáér a munkadarabhoz, nem megfelelő gáznyomás, vagy piszkos vagy sérült csúcsnyílás. A láng éles pukkanással kialszik és újra meggyújtható. A visszaemlékezés komolyabb: a láng a hegyen túl a fáklyatestbe és a tömlőbe jut vissza, sziszegő vagy nyikorgó hangot adva, és potenciálisan elérheti a gázellátást. A modern pisztolybeállítások ezt a kockázatot visszacsatolásgátlókkal kezelik – a tömlő és a pisztolytest (vagy szabályozó) közé szerelt eszközök, amelyek visszacsapó szelepet és hőzárat tartalmaznak, hogy leállítsák a fordított gázáramlást, mielőtt az elérné a palackokat. Flashback levezetők a vágópisztoly biztonságos működéséhez minden oxigén-üzemanyag-rendszer kötelező biztonsági alkatrészei – nem opcionális tartozék –, és rendszeresen ellenőrizni kell őket sérülés vagy eltömődés szempontjából.
A vágás közbeni hőmérséklet-szabályozás magában foglalja a pisztoly és a munka közötti megfelelő távolság betartását is. A túl közel és a fröcskölés beszennyezi a hegy nyílását, és visszatüzet okozhat; túl messzire, és az előmelegítő láng elveszti hatékonyságát, meghosszabbítja az előmelegítési időt és rontja a vágás minőségét. A helyes leállási távolság a fúvóka méretétől és a gáz típusától függően változik, és az egyes fúvókaszámokhoz a fúvóka gyártójának adataiban van megadva.
A megfelelő beállítás kiválasztása a hőmérsékleti igényeinek megfelelően
A gyakorlati kérdés nem az, hogy "melyik gáz ég a legmelegebben?" de "melyik gáz és hegy kombináció biztosítja a megfelelő hőt az adott anyagomhoz és alkalmazásomhoz hatékonyan és biztonságosan?" A válasz az acél vastagságától, a szükséges vágási minőségtől, a gyártási mennyiségtől és a gáz elérhetőségétől függ.
Vékony és közepes acélhoz (nagyjából 1 hüvelykig), ahol a vágás minősége és sebessége a prioritás, az oxi-acetilén a hozzáillő acetilén hegyével a standard választás. Vastag lemezek vágásához, selejtfeldolgozáshoz vagy nagy volumenű műveletekhez, ahol a gázköltség jelentős tényező, a megfelelő injektorvéggel ellátott propilén acetilénhez közeli teljesítményt biztosít lényegesen alacsonyabb működési költségek mellett. Alkalmi használatra vagy olyan helyekre, ahol az acetilénellátás nem praktikus, a propán megbízható alternatívát kínál megfelelő teljesítménnyel a legtöbb szerkezeti vágási feladathoz.
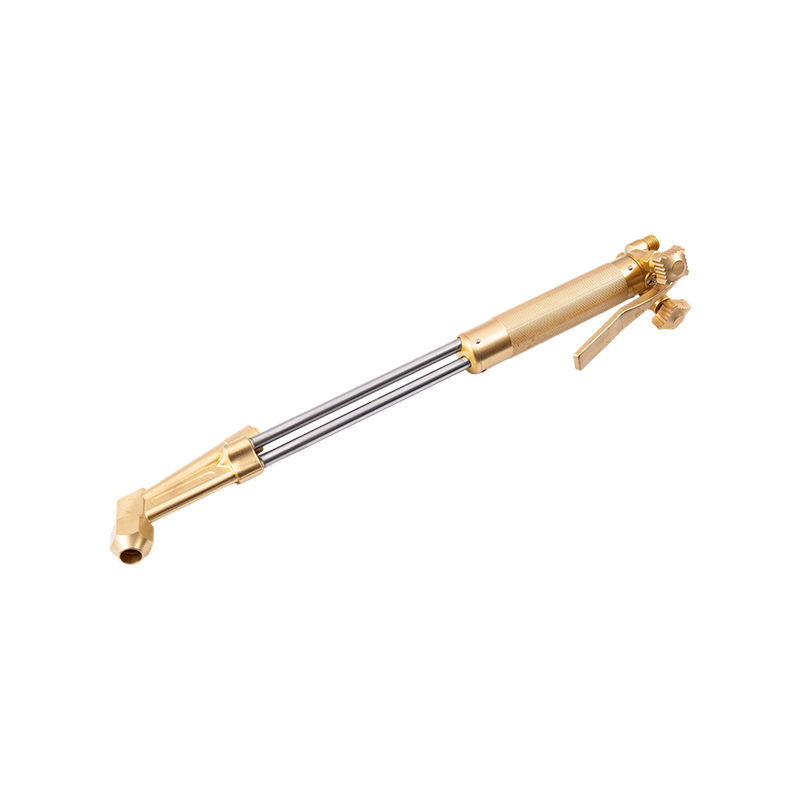
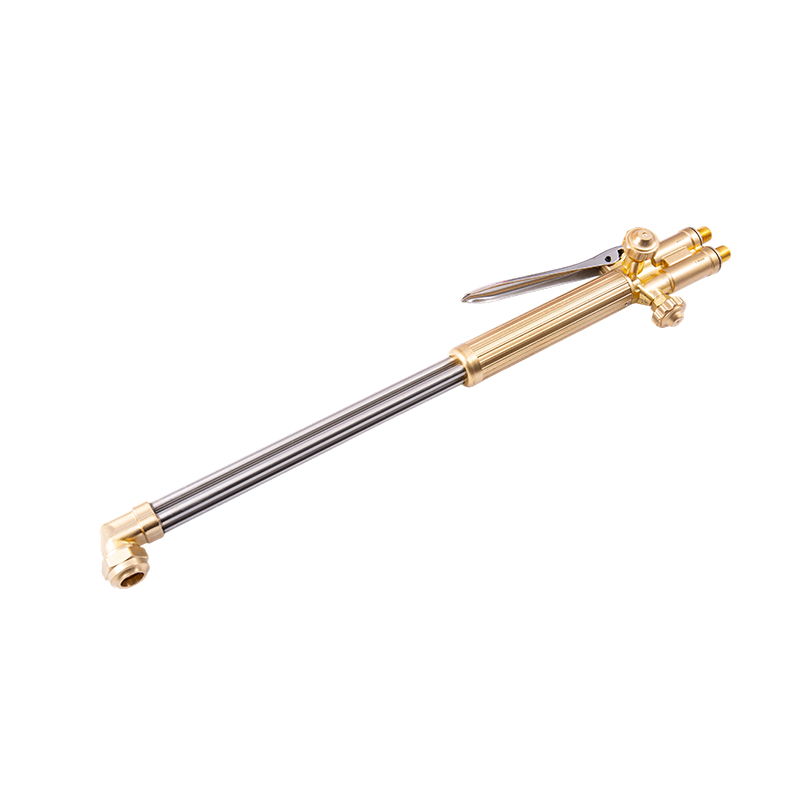
Bármilyen gáz és hegy kombinációt is választanak, a pisztoly fogantyújának, a vágótartozéknak és a szabályozóknak kompatibilisnek kell lenniük ezzel a gázzal, és az adott nyomáshoz kell méretezni. Komplett vágópisztolykészletek oxigén-üzemanyag vágási beállításokhoz megfelelő alkatrészeket – fogantyút, rögzítést, hegyeket és tömlőket – biztosítanak, amelyek úgy lettek kialakítva, hogy az adott gáztípushoz megfelelő nyomáson és áramlási sebességen működjenek együtt. Azoknak a kezelőknek, akiknek már van fáklya fogantyúja, és hozzá kell adniuk a vágási képességet, vágófelszerelések, amelyek kompatibilisek a főbb pisztolyfogantyú-rendszerekkel lehetővé teszi a vágási funkció hozzáadását a teljes beállítás cseréje nélkül – feltéve, hogy a tartozék a használt tüzelőanyag-gázhoz van méretezve.