Mire jó a hegesztőfúvóka – és miért számít?
Minden hegesztés vagy vágás lánggal vagy ívvel kezdődik – de egyik sem végezhet megbízhatóan anélkül, hogy a fúvóka nem irányítaná azt, ami körülveszi. A fúvóka az a végső pont, amelyen keresztül a védőgáz, a tüzelőanyag vagy az oxigén kilép a pisztolytestből, és eléri a munkazónát. A feladata egyszerűnek hangzik. A gyakorlatban mindent meghatároz, a hegesztési varrat porozitásától a vágóél minőségéig, egészen addig, hogy milyen gyakran áll meg, hogy eltávolítsa a fröcskölést a berendezésről.
A gázzal árnyékolt ívhegesztési eljárásoknál, mint például a MIG/GMAW, a fúvóka védőgázból álló védőburkot hoz létre a hegesztőmedence körül, megakadályozva, hogy a légköri oxigén és nitrogén szennyezze az olvadt fémet. Megfelelő gázfedés hiányában a varrat oxidálódik, porozitás jelenik meg, a mechanikai tulajdonságok romlanak. Oxi-üzemanyaggal történő vágásnál és hegesztésnél a fúvóka magának a lángnak a geometriáját szabályozza – meghatározza az előmelegítő láng és a vágási oxigénáram arányát, valamint a hő terjedését a munkadarabon.
A kopott, eltömődött vagy nem megfelelő méretű fúvóka nem csak a minőséget rontja, hanem megsokszorozza a fogyóeszközök költségeit és az állásidőt. A felgyülemlett fröcskölés korlátozza a gázáramlást, turbulenciát okozva, ami aláássa az árnyékolás lefedettségét. Az alkalmazáshoz túl kicsi fúvókafurat megnöveli az ellennyomást, ami megzavarja a lángot vagy az ívet. A fúvóka megértése a gyakorlatban annak a felét jelenti, ami a folyamat stabilitását szabályozza.
Fúvókatípusok hegesztési eljárás szerint
A fúvókák a folyamatok között nem cserélhetők fel. A fúvókaválasztás helyes kiindulópontja a használt hegesztési vagy vágási folyamat azonosítása – mindegyiknek más a fúvóka geometriája, anyagszükséglete és funkciója.
MIG / GMAW fúvókák hengeres vagy alakú fogyóeszközök, amelyek a MIG pisztoly elejére csatlakoznak, és körülveszik az érintkező hegyét. Elsődleges funkciójuk a védőgáz – jellemzően argonban gazdag keverékek vagy CO₂ – átirányítása a hegesztőmedence fölé. Felcsúsztatható és menetes rögzítési stílusban kaphatók. A felcsúsztatható fúvókák gyorsabban rögzíthetők és eltávolíthatók, ami számít a nagy termelésű gépsorokon; A menetes fúvókák biztonságosabb gáztömítést biztosítanak, és kevésbé valószínű, hogy meglazulnak a vibráció hatására. Mindkét stílus elérhető szabványos és nagy teherbírású konstrukcióban, az utóbbi vastagabb falakkal és 400–600 amperes alkalmazásokhoz tervezett szigetelőkkel.
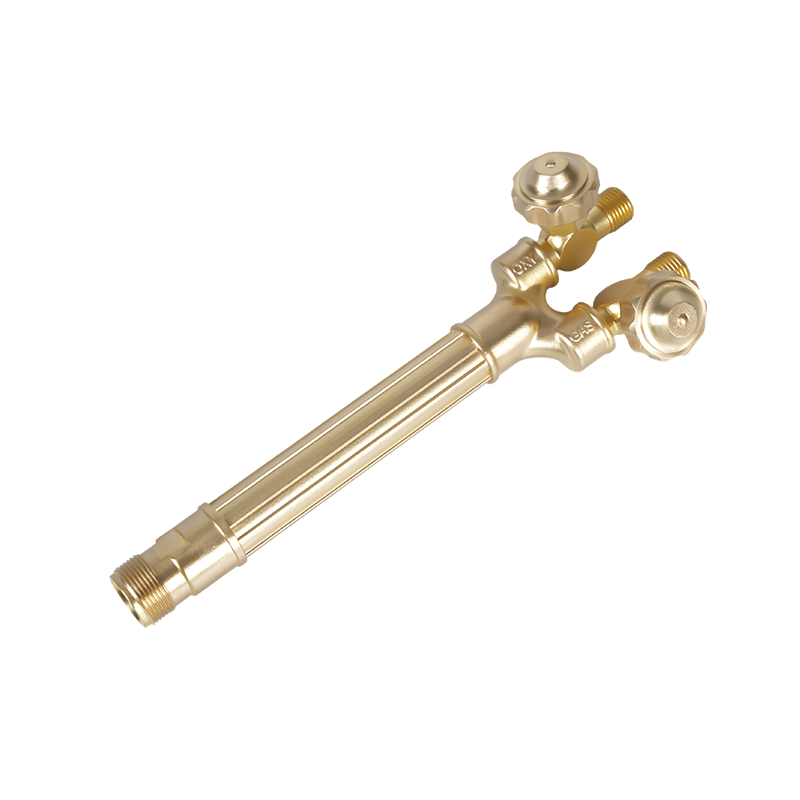
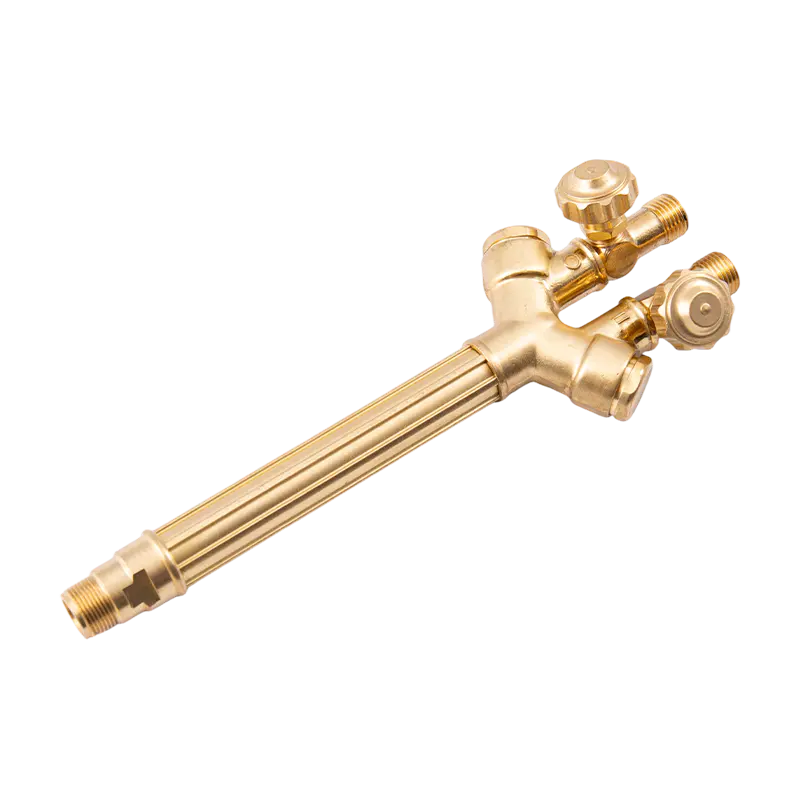
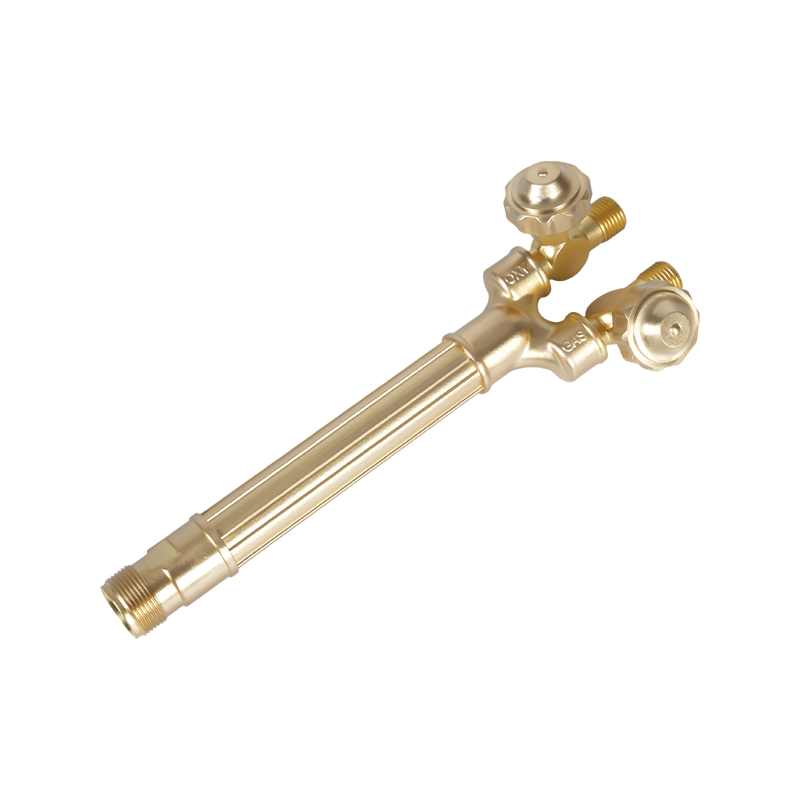
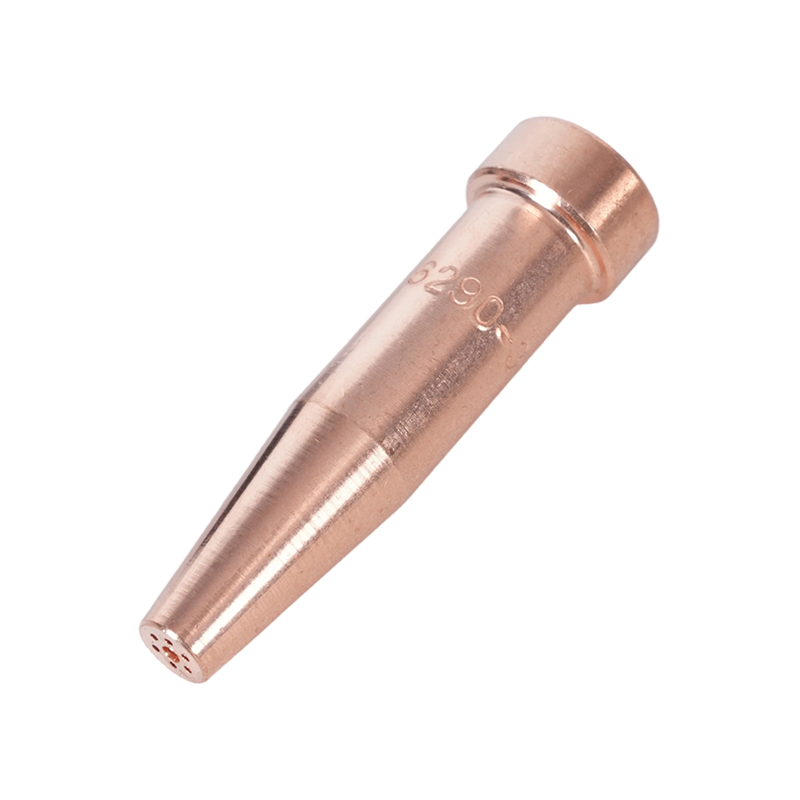
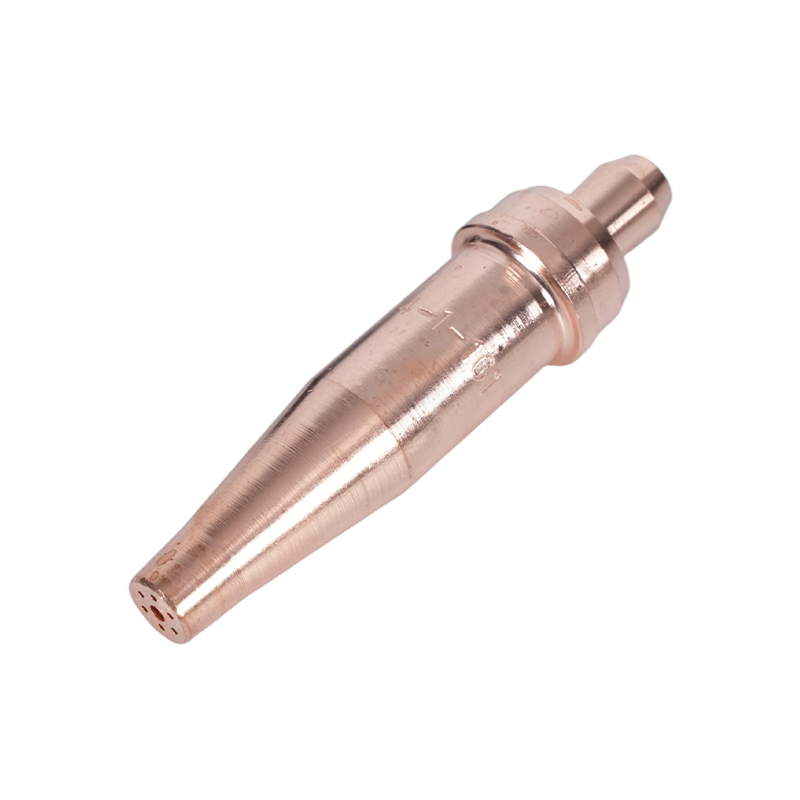
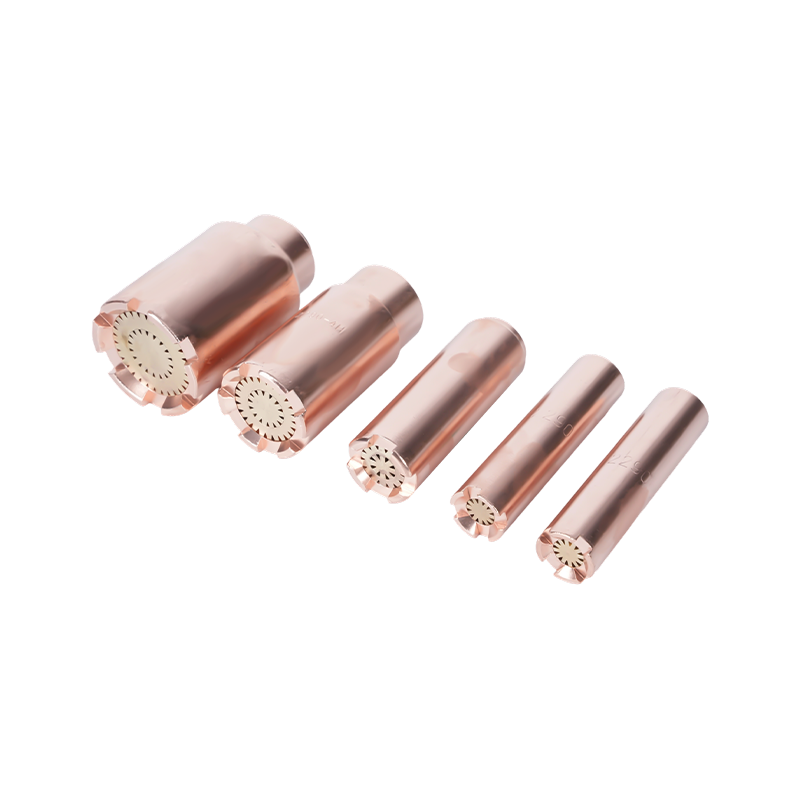
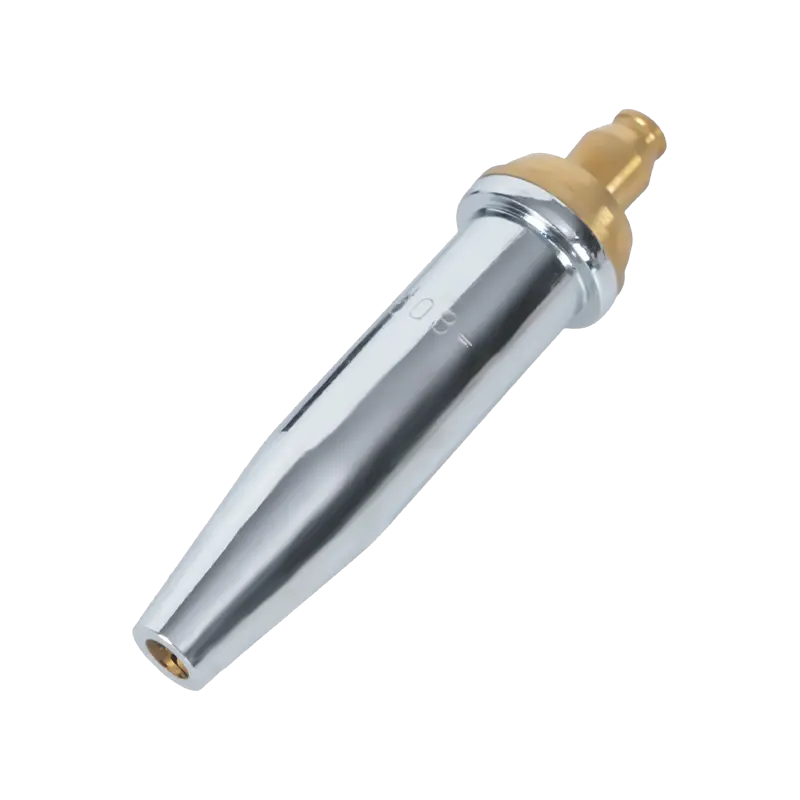
Oxi-üzemanyag vágó és hegesztő fúvókák – gyakran vágócsúcsoknak vagy fáklyacsúcsoknak nevezik – eltérően működnek. Ahelyett, hogy árnyékolnának egy hegesztőmedencét, keverik és irányítják a tüzelőanyagot (acetilént vagy propánt) és az oxigént, hogy pontos, magas hőmérsékletű lángot állítsanak elő. A vágóhegyek központi nagynyomású oxigénnyílással rendelkeznek, amelyet előmelegítő lángnyílások vesznek körül; az előmelegítő láng az acélt gyulladási hőmérsékletre hozza, majd a vágó oxigénsugár oxidálja és kilöki az olvadt anyagot. Acetilén vágópisztoly hegyek oxigén-üzemanyag alkalmazásokhoz A közönséges fűtőgázok közül a legforróbb lángot biztosítják (körülbelül 3500°C), így az első választás a vastagabb acél vágásához és a gyors előmelegítést igénylő alkalmazásokhoz. Propán vágópisztolycsúcsok a stabil lángleadás érdekében alacsonyabb lánghőmérsékleten működnek, de szélesebb, egyenletesebb hőburkot kínálnak – különösen hatékony olyan vékonyabb szakaszok melegítéséhez, hajlításához és vágásához, ahol a koncentrált acetilénláng helyi torzulást okoz. Olyan alkalmazásokhoz, amelyek pusztán melegítésre összpontosítanak, nem pedig vágásra, fűtőcsúcsok a szabályozott lángelosztáshoz Több előmelegítő porttal rendelkezik, amelyek egyenletesen oszlatják el a hőt egy szélesebb felületen, a központi vágó oxigéncsatorna nélkül.
TIG / GTAW fúvókák (más néven gázcsészéket vagy patronos testeket) irányítsa az argon védőgázt a volfrámelektróda köré. Általában alumínium-oxid kerámiából, üvegből vagy gázlencsékből készülnek. A MIG fúvókákkal ellentétben a TIG csészék nem érintkeznek a munkával, és elsősorban a wolfram átmérője, a hézag hozzáférhetősége, valamint a lamináris és a szórt gázáramlás szükségessége alapján választják ki őket. A gázlencse-szerelvények – amelyek hálós betétet használnak a laminárisabb gázoszlop létrehozásához – előnyösek a precíziós munkákhoz és a helytelen hegesztéshez, ahol a következetes árnyékolás kritikus.

A fúvókaformák és a furatméretek magyarázata
Az egyes folyamatkategóriákon belül a fúvóka geometriája közvetlen hatással van a gázfedettségre, a hézagok hozzáférhetőségére és a fröccsenésmentességre. A MIG hegesztéshez négy forma fedi le a legtöbb alkalmazást:
- Hengeres (egyenes): Állandó átmérőjű furat az alaptól a csúcsig. Maximális gázáramlási mennyiséget kínál, és az alap választás sík vagy vízszintes hegesztésekhez, hozzáférési korlátozások nélkül. A furatok mérete ⅜" és ⅞" (körülbelül 10–22 mm) között van, és általános szabályként a furat átmérőjének az áramerősség növekedésével kell növekednie – a nagyobb furatok nagyobb gázáramlást tesznek lehetővé a szélesebb, melegebb hegesztési medencék lefedéséhez.
- Palackforma (szűk keresztmetszet): Lelép egy kisebb külső átmérőre a munkavég közelében. A csökkentett profil javítja a láthatóságot és a szűk kötésekhez való hozzáférést. Különösen alkalmas automatizált és robotizált hegesztéshez, mivel a keskeny hegy könnyebben eltávolítja a szerelvényeket, és hatékonyabban tisztítható a pisztoly dörzsárazó állomásokkal.
- Rövid és hosszú kúpos: Fokozatosan elvékonyodik az alaptól a hegy felé. Jó csatlakozási lehetőség jobb gázlefedettséggel, mint a palackforma. A hosszú kúpokat előnyben részesítik csőhegesztéshez és sarokkötésekhez; A rövid kúpok egyensúlyban tartják a hozzáférhetőséget a gázáramlás hatékonyságával az általános gyártáshoz.
- Kúpos: Szélesebb, kifelé nyíló profil a csúcson. Maximalizálja a gázlefedettséget – hasznos szélesebb hegesztési medencéknél, nagyobb hőbevitelnél, valamint olyan horganyzott fémek hegesztésekor, amelyek nagy, robbanásveszélyes fröccsenést okoznak. A szélesebb száj a fáklyatisztító állomással való dörzsárazást is hatékonyabbá teszi a robotberendezésekben.
Oxi-üzemanyag vágócsúcsoknál a furat geometriája határozza meg a vágási oxigénáram alakját és az előmelegítési mintát. A hegyek méretszámai a vágandó anyag vastagságának felelnek meg – a nagyobb számok nagyobb oxigénnyílásokat és nagyobb gázfogyasztást jeleznek, amely a vastagabb acélhoz megfelelő. szerint a AWS specifikáció hegesztési védőgázokhoz és osztályozásaik , a gázösszetétel és az áramlási sebesség szabványos paraméterek – ami azt jelenti, hogy a fúvóka furatának geometriáját a használt gáz típusához és nyomásához kell igazítani, nem külön kell kiválasztani.
Anyagútmutató: sárgaréz, réz és bevonattal ellátott opciók
A fúvóka anyaga két dolgot szabályoz: a fröccsenésállóságot és a hőkezelést. Ez a két tulajdonság az alkalmazástól függően gyakran ellentétes irányba húzódik, ezért egyetlen anyag sem dominál minden felhasználási esetben.
Sárgaréz kisebb áramerősségű alkalmazásokban (100–300 A) jobb fröccsenésállóságot biztosít, mint a csupasz réz. A fröcskölés nem tapad meg olyan könnyen a sárgaréz felületeken, ami hosszabb időközt jelent a tisztítás között. A sárgaréz lágyuláspontja azonban alacsonyabb, mint a rézé – nagyobb áramerősségnél vagy hosszabb ívelési időnél a sárgaréz fúvóka tartós hő hatására deformálódhat, így nem alkalmas nagy igénybevételű munkákra. Ha réztestben betétként használják, a sárgaréz segít megőrizni a fúvóka belső átmérőjét az idő múlásával, meghosszabbítva az élettartamot mérsékelt hőmérsékletű alkalmazásoknál.
Réz hatékonyabban vezeti a hőt, mint a sárgaréz, ezért jobb választás tartós magas hőfokozatú munkákhoz (300 amper felett) és hosszabb hegesztési ciklusokhoz. A réz fúvókák gyorsabban szívják fel és vezetik el a hőt, csökkentve a hőtorzulás kockázatát. A nagy teherbírású réz fúvókák – vastagabb falakkal és szigetelőkkel – a szabványok a 400–600 amperes alkalmazásokhoz szerkezeti gyártásban és nehéz lemezhegesztésben. Oxi-üzemanyagú vágócsúcsokhoz a réz vagy a kiváló minőségű rézötvözetek a standard anyag, éppen azért, mert képesek ellenállni a vágóláng szélsőséges hőmérsékleteinek anélkül, hogy deformálnák vagy erodálnák a nyílás geometriáját.
Nikkelezett és krómozott A fúvókák a rézmagot olyan felületi bevonattal kombinálják, amely jobban ellenáll a fröccsenő tapadásnak, mint a csupasz réz vagy sárgaréz. A bevonat bizonyos hőszigetelő előnyöket is biztosít. Elsődleges alkalmazásuk a robotizált és automatizált hegesztés, ahol a hosszú, megszakítás nélküli hegesztési ciklusok rutinszerűek, és a tisztítási leállások minimalizálása közvetlenül befolyásolja a teljesítményt. A hosszabb élettartam indokolja a magasabb előzetes költséget a nagy volumenű gyártási környezetben.
Kerámia A fúvókák egy újabb kategóriát képviselnek, elsősorban AWI-hegesztésben és néhány speciális MIG-alkalmazásban használatosak. Nem vezető felületük azt jelenti, hogy a fröcskölés nem tud elektromosan áthidalni a fúvókáról az érintkezőcsúcsra – ez a meghibásodási mód a fúvókán átfolyó áramot és gyors leépülést okoz. A kerámia AWI csészék ellenállnak a forró munkadarabokkal való közvetlen érintkezésnek, olvadás nélkül, így használhatók szűk hornyok hegesztéséhez.

Három lépés a megfelelő fúvóka kiválasztásához
A kiválasztás akkor válik egyszerűvé, ha rögzített sorrendet követ, ahelyett, hogy az összes változót egyszerre próbálná kiértékelni.
1. lépés – Azonosítsa a folyamatot és működési paramétereit. Határozza meg, hogy az alkalmazás MIG/GMAW, oxi-üzemanyag vágás, oxi-üzemanyag fűtés vagy TIG. Ívfolyamatok esetén határozza meg az üzemi áramerősség-tartományt. Oxi-üzemanyag-eljárások esetén azonosítsa a fűtőgázt (acetilén vs. propán) és a vágandó vagy hevítendő anyag vastagságát. Ezek a paraméterek azonnal leszűkítik a területet: egy 150 amperes MIG alkalmazáshoz szabványos sárgaréz vagy réz fúvóka szükséges; az 500 amperes robot MIG ciklus nagy teherbírású, bevonatos réz fúvókát igényel; A 20 mm-es lemezen végzett propánvágáshoz az adott anyagvastagságra méretezett propán hegyre van szükség. Párosítsa tippjeit a megfelelővel gáznyomás-szabályozók, amelyek kiegészítik a pisztoly beállítását Ugyanilyen fontos – a fúvóka csak akkor tud megfelelően működni, ha a gáznyomás állandóan az adott csúcsmérethez ajánlott tartományon belül van.
2. lépés – A közös hozzáférhetőség felmérése. Elérheti-e az egyenes hengeres fúvóka a hézagot anélkül, hogy a munkadarabon vagy a rögzítésben elszennyeződne? Ha igen, használja – a nagyobb furatok maximalizálják a gázlefedettséget és minimálisra csökkentik a fröcskölés felhalmozódását. Ha a csatlakozás szűk sarokban, mély hornyban vagy belső csőhegesztésben van, váltson szűk keresztmetszetre vagy kúpos profilra. Használja a legkisebb külső átmérőt, amely még mindig megfelelő gázlefedettséget biztosít a hegesztőmedence méretéhez, ne a legkisebbet, amely fizikailag illeszkedik. A fúvóka furatának alulméretezése feláldozza az árnyékolás minőségét; a külső átmérő túlméretezése hézagproblémákat okoz.
3. lépés – Igazítsa az anyagot a hőigényhez. A rövid ciklusú, alacsonyabb áramerősségű munkákhoz a sárgaréz jó fröccsenésállóságot biztosít alacsonyabb költségek mellett. Tartósan magas hőmérsékletű vagy nagy áramerősségű munkához váltson rézre. A szinte folyamatos ciklusokat futtató automatizált vagy robotizált alkalmazásoknál a bevonatos fúvókák kellően csökkentik a karbantartási gyakoriságot ahhoz, hogy ellensúlyozzák a költségkülönbséget. Oxi-üzemanyag-alkalmazásokhoz mindig használjon réz- vagy rézötvözet-hegyeket – a sárgaréz hegyek eltörhetnek a nagynyomású oxigénfúvás hősokkja alatt, ami éppoly biztonsági kockázatot jelent, mint teljesítményt.
Karbantartás, tisztítás és csere
A megfelelően megtisztított és karbantartott fúvóka túléli az új fúvókát, amelyet széles körben elhanyagoltak. A meghibásodási mód szinte minden fúvókánál ugyanaz: a belső furaton felgyülemlik a fröcskölés, korlátozza a gázáramlást, és turbulenciát kelt, ami aláássa az árnyékolást. A hegesztés minősége romlik, mielőtt a fúvóka láthatóan meghibásodik, ami azt jelenti, hogy a károsodás gyakran azelőtt történik, hogy a hegesztő felismerné a problémát.
A leghatékonyabb megelőző intézkedés a fröccsenésgátló vegyület – akár dip gél vagy spray –, amelyet a fúvóka furatára visznek fel a hegesztés megkezdése előtt. A fröccsenésgátló megakadályozza, hogy a fröccsenés a fúvóka felületéhez tapadjon, így a hegesztés közben vagy után könnyen eltávolítható a felhalmozódás. Ne hagyatkozzon a fröcskölés elleni védelemre, mint az időszakos tisztítás helyettesítésére; használja karbantartási segédeszközként, amely meghosszabbítja a tisztítások közötti intervallumot.
Ha tisztításra van szükség, használjon fúvóka-dörzsárfogót vagy egy pisztolytisztító állomást a fröcskölés mechanikus eltávolításához. Ne használjon csavarhúzót vagy más hegyes szerszámot, amely bevághatja a furat felületét – az érdesített belső felület felgyorsítja a jövőbeni fröcskölés tapadását, és megváltoztathatja a belső gázáramlás geometriáját. Oxi-üzemanyag vágócsúcsok esetén tisztítsa meg a nyílásokat megfelelő méretű hegytisztítóval; a túlméretezett hegytisztító megnöveli a nyílást, ami tartósan megzavarja a lángot vagy a vágás minőségét, és a hegyet ki kell cserélni.
Cserélje ki a MIG fúvókát, ha a furat látható torzulást mutat, ha a szigetelő megrepedt vagy hiányzik, vagy ha a tisztítás után a fúvóka és az érintkezőcsúcs között fröccsenő hidak keletkeznek. Oxi-üzemanyaggal működő vágóhegyek esetén cserélje ki, ha a nyílás megnagyobbodása lágy vagy szabálytalan lángot okoz, amelyet tisztítással nem lehet korrigálni, vagy ha az ülésfelület megsérül, és már nem tömíti megfelelően a vágófelszerelést. Egy elkopott fúvóka vagy hegy működtetése nem takarít meg pénzt – a minőségromlás, az átdolgozás és a rossz árnyékolásból vagy a leromlott lángból származó gázpazarlás többe kerül, mint maga a fogyóeszköz.