Az 1. számú csúcs, nagyjából 28 psi oxigén és 4 psi acetilén néhány másodperc alatt szétszed egy 6 mm-es lágyacél lemezt. Futtassa ugyanazt a pisztolyt 25 mm-es lemezre anélkül, hogy bármihez is hozzáérne, és a vágás félúton elakad, a vágás kiszélesedik, és valaki a végén visszacsiszolja a szélét a tűréshatárig.
Az operátorral kapcsolatban semmi sem változott. Az oxi-acetilén vágás azon kevés fémmegmunkálási folyamatok egyike, ahol a beállítási döntések – a hegy mérete, a gáznyomás, a kiállás és a haladási sebesség – többet döntenek az eredményről, mint a fáklyát tartó kéz. Az alábbi útmutató lefedi a beállítási sorrendet, a hegy és a nyomás kiválasztását, a láng beállítását, a biztonsági hardvereket és azokat a hardverválasztásokat, amelyek a vágásokat megismételhetővé teszik.
Hol dől el a vágás minősége
Három változó szabályozza a vágást: az oxigénsugár sebessége a csúcson, az előmelegítési hőbevitel és a haladási sebesség. A három közül kettő be van zárva, mielőtt a láng meggyulladna, ezért a "rosszul vágó" fáklyának általában inkább beállítási, semmint kezelői problémái vannak.
- A hegy nyílás állapota és mérete beállított sugársebesség. A méretéhez képest nem megfelelő nyomáson dörzsárazott, leejtett vagy járatott hegy elveszti a sebességét, és elhagyja a klasszikus durva, kimosott vágást.
- A szabályozó beállításai beállítják az előmelegítést és az oxigénáramlás levágását. Az alacsony oxigénnyomás lassú, hiányos vágásokat eredményez; a túlzott nyomás turbulenciát, széles vágást és kemény salakot okoz.
- A menetsebesség az egyetlen változó, amelyet a vágás során élesben állítanak be. A függőleges mögött 10-15 fokos szögben elhelyezkedő vontatási vonalak azt jelentik, hogy a sebesség nagyjából megfelelő; a közel függőleges késleltetési vonalak túl lassút, a lapos késleltetési vonalak pedig túl gyorsat jelentenek.
Beállítási sorrend: Műveletek sorrendje
Dolgozzon végig ugyanazon a sorrenden minden alkalommal. A legtöbb "hibás fáklyával" kapcsolatos panasz itt egy kihagyott lépésre vezethető vissza, nem pedig magára a fáklyára.
- Csatlakoztatás előtt ellenőrizze: repedt vagy megduzzadt tömlőköpeny, sérült hegyülés, kopott szeleptömítés.
- A por kifúvásához röviden megtörni minden hengerszelepet, majd ismét zárni kell.
- Szerelje fel a szabályozókat és húzza meg a bemeneti anyákat megfelelő méretű kulccsal, soha ne fogóval vagy csőkulccsal.
- Szereljen fel visszacsapó levezetőket vagy fordított áramlású visszacsapó szelepeket a szabályozó kimeneteihez vagy a pisztoly bemeneteihez, attól függően, hogy melyiket kívánja meg a webhely kódja.
- Csatlakoztassa a tömlőket a megfelelő csapokhoz, és ellenőrizze, hogy a szerelvények a jobb oldali bal vagy jobb menetpár-e.
- Lassan nyissa ki a hengerszelepeket. Az acetilén hengert legfeljebb másfél fordulattal nyissa ki, hogy gyorsan le lehessen kapcsolni.
- Állítsa be az üzemi nyomást nyitott pisztolyszelepekkel, majd zárja el azokat.
- Minden csatlakozást szappanos vízzel vagy szivárgásérzékelő folyadékkal teszteljen. Soha lánggal.
- Gyújts szikraütővel, nem eldobható öngyújtóval vagy gyufával.
Tipp kiválasztása és gáznyomás
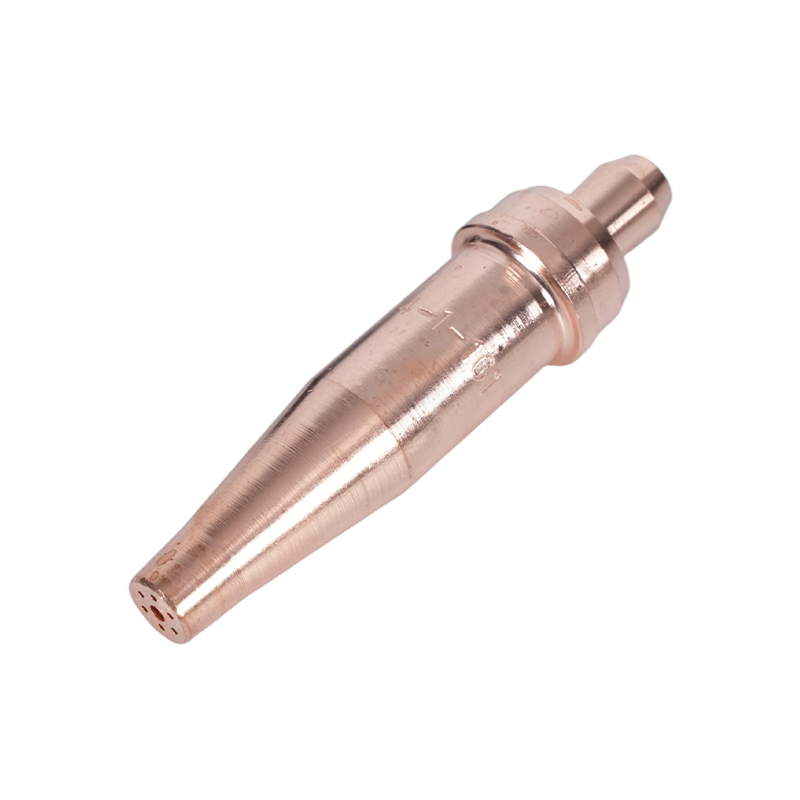
A hegy méretét először a lemezvastagsághoz igazítjuk, és ebből következik minden más. A 6 mm-re méretezett hegyet nem lehet 25 mm-en átnyomni a nyomás növelésével; a nyílás egyszerűen nem enged át elég oxigént, és a többletnyomás turbulenciává alakul, ami erodálja a vágott felületet.
A régiós minták ugyanilyen fontosak. Az amerikai stílusú fáklyatartóhoz illeszkedő hegy nem illeszkedik megfelelően egy ausztrál vagy brit mintás zseblámpához, még akkor sem, ha a cérna szorosnak tűnik. A kétrészes propánhegyek egy másik különbséget adnak: az előmelegítő és a vágónyílások külön vannak, így nem cserélhetők fel az egyrészes acetilén hegyekkel.
| Lemezvastagság | Tipikus hegyméret | Oxigénnyomás | Acetilén nyomás | Gyakorlati megjegyzés |
|---|---|---|---|---|
| 3-6 mm | 0 vagy 1 | 20-25 psi | 3-5 psi | Gyors utazás, rövid előmelegítés |
| 6-12 mm | 1 vagy 2 | 25-30 psi | 4-6 psi | Egyenletes sebesség, egyenletes húzóvonalak |
| 12-25 mm | 2 vagy 3 | 30-40 psi | 5-8 psi | Lassabb utazás, figyelj a salakokra |
| 25-50 mm | 3 vagy 4 | 40-50 psi | 7-10 psi | Szúrja át a tányér szélén |
| 50-100 mm | 5 vagy 6 | 50-60 psi | 8-12 psi | Magas oxigénáramlás, kétfokozatú előmelegítés |
Ha a vágás már fut, állítsa be a diagram alapján, ne attól távolodva. A lekerekített felső él és az aljára hegesztett salak általában azt jelenti, hogy túl magas az oxigénnyomás vagy túl lassú az utazás. A puha, gumiszerű salakvonal és a hiányos áttörés általában azt jelenti, hogy túl alacsony a nyomás vagy túl gyors az utazás.
A Tip care a legolcsóbb elérhető teljesítménybővítés. Tisztítsa meg a nyílásokat a megfelelő hegytisztítóval, soha ne használjon fúrót vagy hegesztőhuzalt, és cserélje ki azokat a hegyeket, amelyek előmelegítő furatai oválisak vagy karcos az ülése. Útmutatónk a vágópisztoly hegyének kiválasztása, beállítása és karbantartása részletesebben ismerteti a tisztítási rutinokat és a hibaelhárítást.
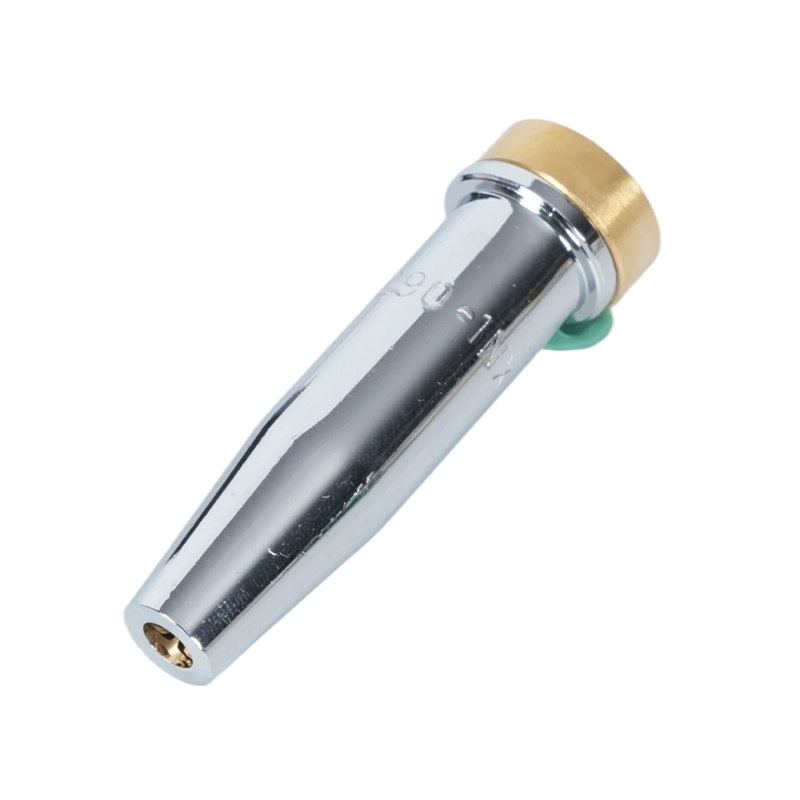
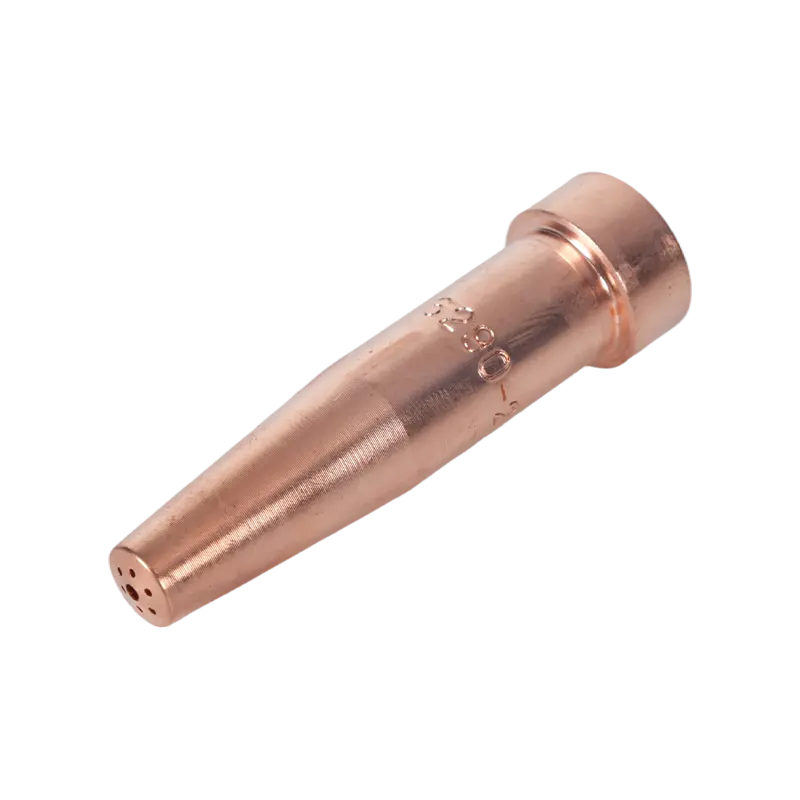 6290 sorozatú acetilén vágóhegy amerikai stílusú zseblámpákhoz Ez az acetilén vágócsúcs A735 és A623 pisztolyokhoz illeszkedik, és 1–300 mm-es acélt fed le; hasznos vékonylemezes és piercing munkákhoz, ahol továbbra is előnyben részesítik az acetilént. Termék megtekintése →
Acetilén vagy propán
A 20 mm-es és annál nagyobb lemezek esetében általában a propán nyeri a vágási méterenkénti költséget. Vékonyabb lemezekhez, szúráshoz és bármilyen keményforrasztási vagy fűtési munkához az acetilén továbbra is a jobb üzemanyag.
- Az acetilén oxigénben forróbban ég, közel 3100 Celsius fokig, és gyorsabban előmelegszik, ami alkalmas vékony lemezre, szúrásra és hegesztésre.
- A propánnak alacsonyabb a lánghőmérséklete, de nagyobb a hőburoka, amely a vastag részeket is megtartja, és hengerenként olcsóbb és biztonságosabb a tárolása.
- Az acetilén nagyjából 15 psi felett instabil, így az acetilén nyomása alacsony marad, és a hengerszelep szabálya számít.
- A propán észrevehetően több oxigént fogyaszt ugyanazon vágás során, így az oxigén utántöltés válik a fő üzemeltetési költségté.
- A két tüzelőanyaghoz különböző hegyekre van szükség. Cseréjük megváltoztatja a láng alakját, az előmelegítési időt és a vágás minőségét.
Lángszabályozás és vágási technika
Először gyújtsa meg az acetilént, majd adjon hozzá oxigént, amíg a belső kúp fényes, éles és a csúcsán lekerekített nem lesz. A legtöbb vágási táblázat ezt a semleges lángot feltételezi. A rövid, hegyes kúpú oxidáló láng egyes acélokat gyorsabban vág, de kopik a hegyek és oxidálja a vágott felületet; a hosszú tollal ellátott szénsavas láng szénnel tölti fel és lassítja a vágást, ezért általában meghatározott fűtési munkákhoz használják.
Húzza a hegyet a lemezhez nagyjából 90 fokban, melegítse elő a kezdőpontot tompa cseresznyepirosra, majd nyissa ki teljesen a vágóoxigén kart, és induljon el. Tartsa stabilan az elágazást 3-5 mm-re. A tányérra húzva a hegy túlmelegszik, és kimossa a bevágást. Ferde vágásokhoz döntse meg a pisztolyt menetirányba, és enyhén csökkentse a sebességet, hogy a ferde egyenes maradjon.
Biztonsági hardver, amely minden beállításhoz tartozik
A visszacsapó levezetők és a fordított áramlású visszacsapó szelepek az a két elem, amelyek leggyakrabban hiányoznak egy évek óta működő fáklyából. Egy visszacsapó szelep leállítja a gáz visszafelé áramlását; egy flashback levezető egyben megakadályozza a lángfrontot is, amely visszafelé halad a tömlőn a szabályozó és a henger felé. A szabályozó kimeneténél lévő levezetők védik a tömlőt és a hengert, míg a pisztoly bemeneténél lévő levezetők a kezelővéget védik. Sok webhelykód mindkettőt igényli.
- Az oxigén- és üzemanyagtömlők nem cserélhetők fel; használja a régiójának megfelelő minőséget és színkonvenciót.
- Soha ne használjon oxigént sűrített levegő helyett tisztításhoz vagy lefújáshoz.
- Szellőztesse ki a munkaterületet; Az acetilén, a propán és az oxigén egyaránt megváltoztatja a kezelő körüli levegő összetételét.
- Tartson tűzőrséget a tűzimunkára vonatkozó engedélyben meghatározott ideig, általában 30 perccel az utolsó vágás után.
- Minden műszakban ellenőrizze a tömlők égési sérüléseit és repedéseit; a tömlő, amelyen egy lemez átfutott, egy szivárgás, amely felbukkanásra vár.
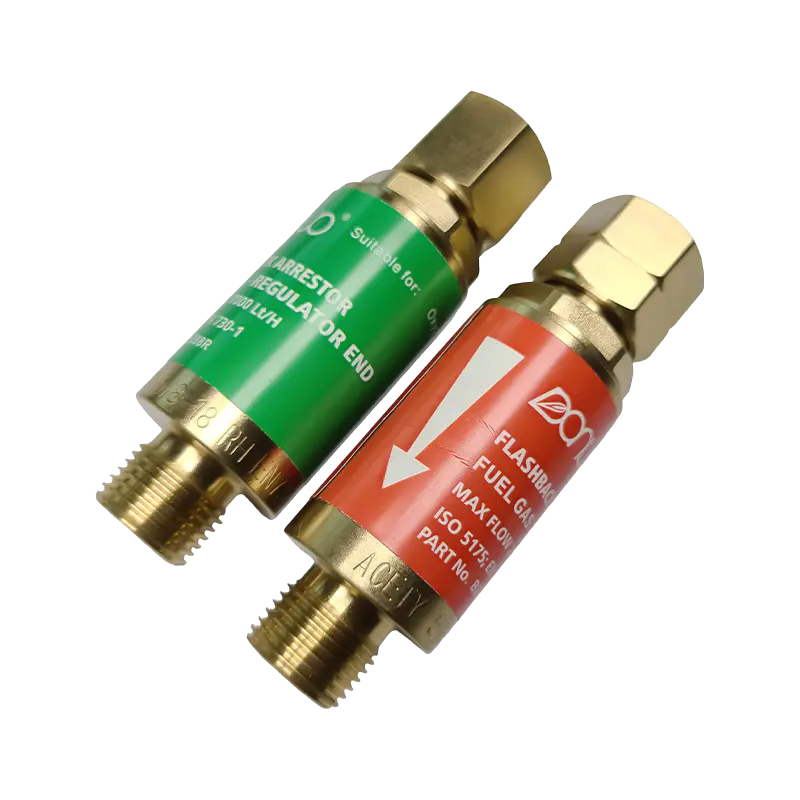 B288 sorozatú oxi-acetilén visszacsatolásgátló Ez a levezető, amely gyakran hiányzik a régebbi fáklyákból, megvédi az oxi-acetilén hegesztési és vágási beállításokat a visszacsatolástól és az ellenirányú áramlástól, oxigén- és gázmodellekkel. Termék megtekintése →
A fáklya testének és fogantyújának hozzáigazítása a munkához
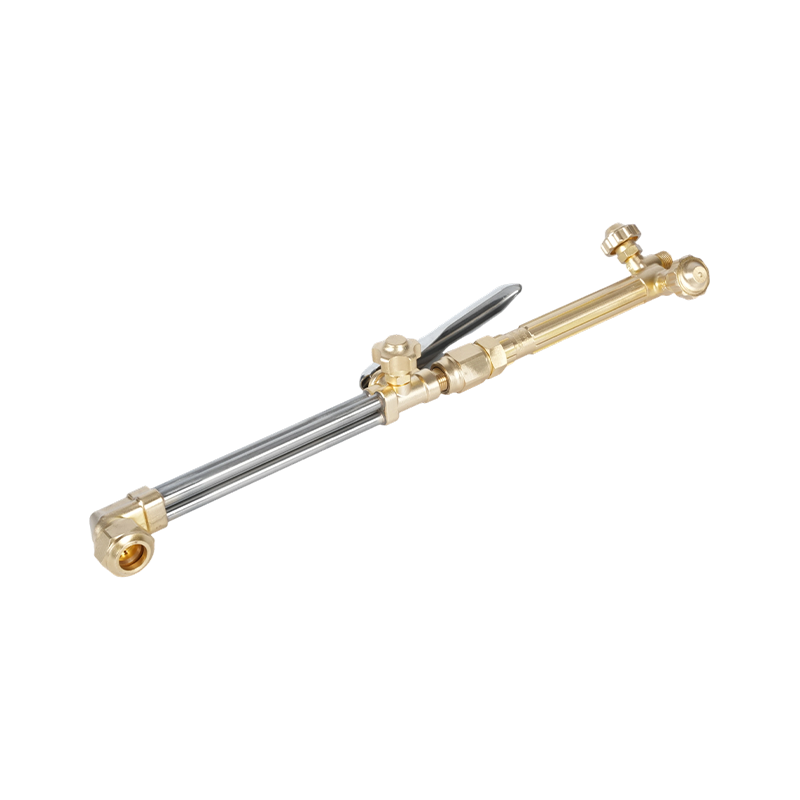
A fáklya hardverét a teljesítmény szerint osztályozzák: nehéz, közepes és könnyű. A nagy teherbírású vágótartozék hozzáillő fogantyúval tartja a nyomást, és hűvös marad a vastaglemezes gyártási vágás során. A könnyű teherbírású fogantyú ugyanazt a munkát fémlemezen is elvégzi, kisebb súllyal a kézben, de nem bírja ki a folyamatos munkát az 50 mm-es lemezen.
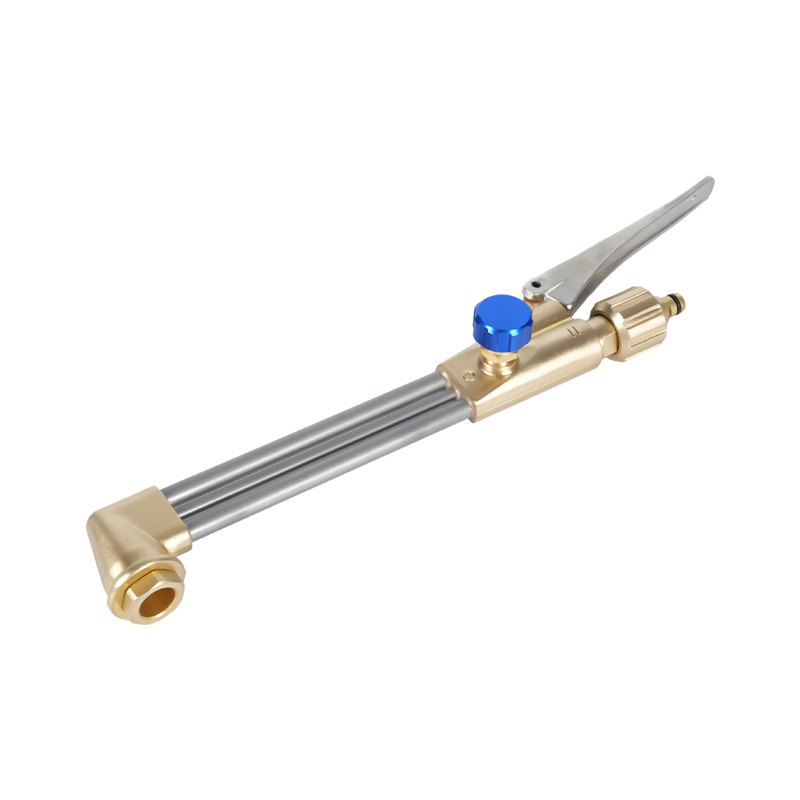
Három részlet dönti el, hogy egy fáklya illeszkedik-e egy meglévő beállításhoz. A régió mintája határozza meg a hegy, a rögzítés és a fogantyú kompatibilitását, mivel az amerikai, ausztrál, brit és japán minták eltérő ülés- és menetszabványokat használnak. A formátum is számít: a rögzítő-fogantyú kombinációk karbantartása olcsóbb, mert csak a kopott részt cserélik ki, míg az egyrészes kézi zseblámpák alkalmi használatra egyszerűbbek. Az anyag követi a munkahelyzetet, a sárgaréz testek ellenállnak a hőnek és a kopásnak, jól tartják a meneteket, alumínium fogantyúi pedig a vágósúlyt a fej feletti munkákhoz.
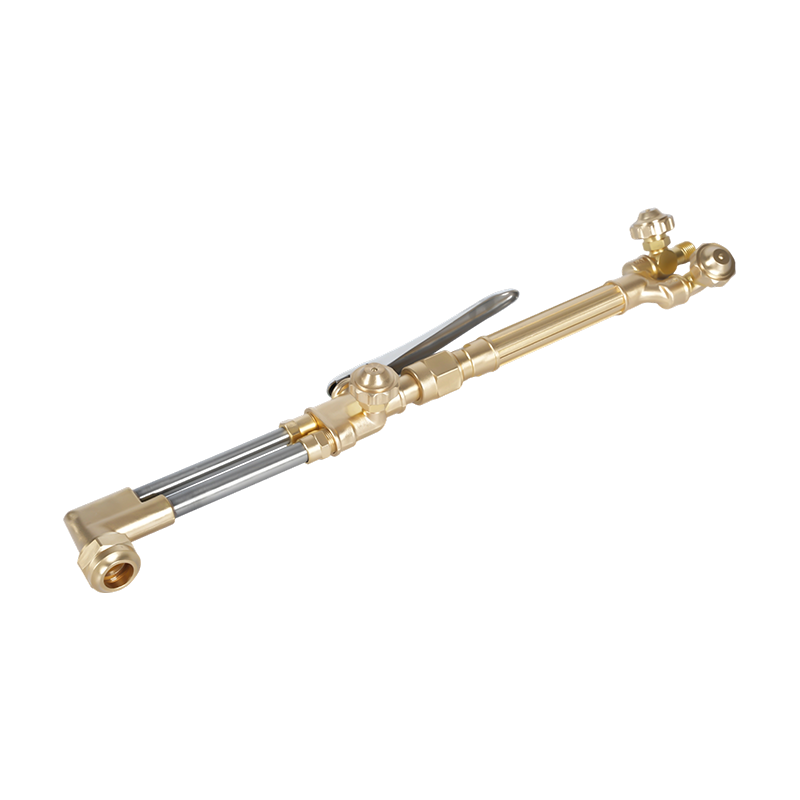
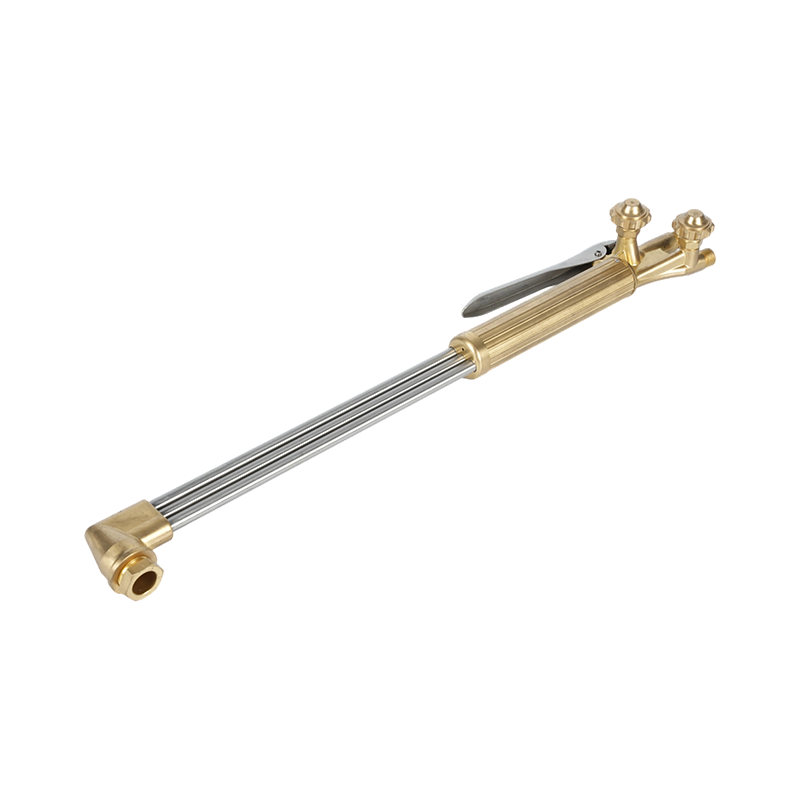 B400 nagy teherbírású kézi oxigén-acetilén vágópisztoly Nagy teherbírású kézi vágópisztoly acetilén vagy propán vágásához 300 mm-ig, kétcsöves áramlással és kovácsolt sárgaréz fejjel; gyártás, hajóépítés és javítás. Termék megtekintése →
Fáklyák, hegyek és alkatrészek beszerzése
A forgalmazók és a gyártók számára a gyakorlati kérdések a folytonosságra vonatkoznak: vajon ugyanaz a csúcssorozat két éven belül újrarendelhető-e, az ülések és a menetek tételenként konzisztensek-e, és szállíthatók-e a pótalkatrészek saját címkével? Az a beszállító, aki házon belül végzi az anyagokat, a formagyártást, a kovácsolást, a megmunkálást és a tesztelést, képes megtartani ezeket a tűréseket, és az ügyfelek rajza alapján is előállíthat alkatrészeket, ha a meglévő fáklyához nem illeszkedik szabványos minta.
Ha a hegyeket és a fogantyúkat egy meglévő flottához illeszti, vagy OEM-választékot tervez, küldje el rajzait és menetspecifikációit az oldalunkon keresztül. kapcsolati oldal és visszatérünk a legközelebbi szabványos mintával vagy egyéni opcióval.