A hegesztő felvesz egy 2-es méretű heggyel ellátott fáklyát, meggyújtja, beállítja a semleges lángot, és a műszakot egy csiszolásra szoruló vágott éllel és a lábujj mentén megrepedő gyöngyvel fejezi be. A nyomás a könyv szerint volt, a lemez tiszta volt, és a mérőműszeren nem látszott semmi baj. Ami sodródott, az maga az oxi-acetilén lángja, egy kicsit túl messzire az oxigénhez vagy egy kicsit túl messzire az acetilénhez.
A rövid változat: a lángot az oxigén-acetilén arány határozza meg a csúcson, nem csak a szabályozó számai. Ebből az arányból három láng jön ki, semleges, karburáló és oxidáló, és mindegyik más hőmérsékletet, más kémiát hordoz az olvadt fémnél, és más-más feladatokat végez jól. Tanulja meg olvasni a kúpokat, és a legtöbb vágási és hegesztési hibát még az első lépés előtt diagnosztizálják.
Miért fontosabb az arány, mint a mérőműszer
A tiszta oxigénben elégetett acetilén körülbelül 3200–3500 °C (5790–6330 °F) melegebb, mint a propán, a propilén vagy a földgáz ugyanabban a fáklyában. Ez a címsorszám csak 1:1-hez közeli keverék esetén érvényes. Adjon meg több acetilént, és a láng kissé lehűl, miközben a belső kúp egy el nem égett széntollat növeszt. Tápláljon több oxigént, és a kúp lerövidül, a láng erősebbé válik, és a szabad oxigén megtámadja az acélt.
A szabályozó mérőműszer azt mutatja, hogy mi áll rendelkezésre a bemeneten, nem pedig azt, hogy mi érkezik a nyíláson. A tömlő hossza, a hegy mérete és a részben eltömődött csúcs mind megváltoztatja a szállítást. Ezért minden hangzási eljárás ugyanazzal az instrukcióval végződik: állítsa be vizuálisan, a fáklyánál, a láng meggyújtásával és a műre való rájátszással.
A három oxi-acetilén lángol egymás mellett
| Láng | Oxigénből acetilén | Amit látsz | Tipikus munka | Kockázat helytelen alkalmazás esetén |
|---|---|---|---|---|
| Semleges | Körülbelül 1:1 | Két élesen definiált kúp, élénk fehér-kék belső kúp, nincs toll | Lágyacél vágás és hegesztés, forrasztás folyasztószerrel, általános fűtés | Alacsony kockázat; enyhe oxidáció az alumíniumon |
| Carburizing | Acetilénben gazdag, körülbelül 0,8-0,9:1 | Három zóna: belső kúp, fehéres toll, külső boríték; kormosodhat | Alumínium, nikkelötvözetek, öntöttvas javítás, keményburkolat, magas széntartalmú acél | Szénfelszívás, korom a vágásban, kemény repedésérzékeny varratok |
| Oxidáló | Oxigénben gazdag, körülbelül 1,2:1 vagy több | Rövid, éles, halványabb belső kúp, hangosabb sziszegés, kisebb boríték | Sárgaréz és bronz, marás, sál, néhány gyorsvágás | Szénmentesítés, égetett ötvözőelemek, porózus varratok, széles durva bevágás |
A középső oszlopot tekintse kiindulási pontnak. Két kezelő ugyanazt a névleges arányt állíthatja be, és továbbra is eltérő kúphosszakat láthat, mivel a csúcskopás és a gáztisztaság eltolja a látható határt. A kúpok, nem a számok, az igazi eszköz.
Semleges láng: az alapvonal, amelyet először el kell sajátítani
Nyissa ki az acetilént, gyújtsa meg, majd adjon hozzá oxigént, amíg a toll el nem tűnik, és két tiszta kúp marad: egy fényes belső kúp és egy halványabb külső burok. Nincs sziszegés, nincs korom, nincs fényesség a csúcson. Ez semleges.
Ez az a láng, amelyre visszaesik, mert nem ad hozzá szenet, és nem is távolítja el azt. Az enyhe acélvágás, a legtöbb fúziós hegesztés, a folyékony keményforrasztás és az általános fűtés mind kényelmesen elfér benne. Vágásnál a semleges a biztonságos alapértelmezés. Az enyhén oxidáló láng gyorsabban vág, de a bevágás falai durvábban jönnek ki, és a széle megkeményedik, ami a megmunkálási szakaszban időbe kerül.
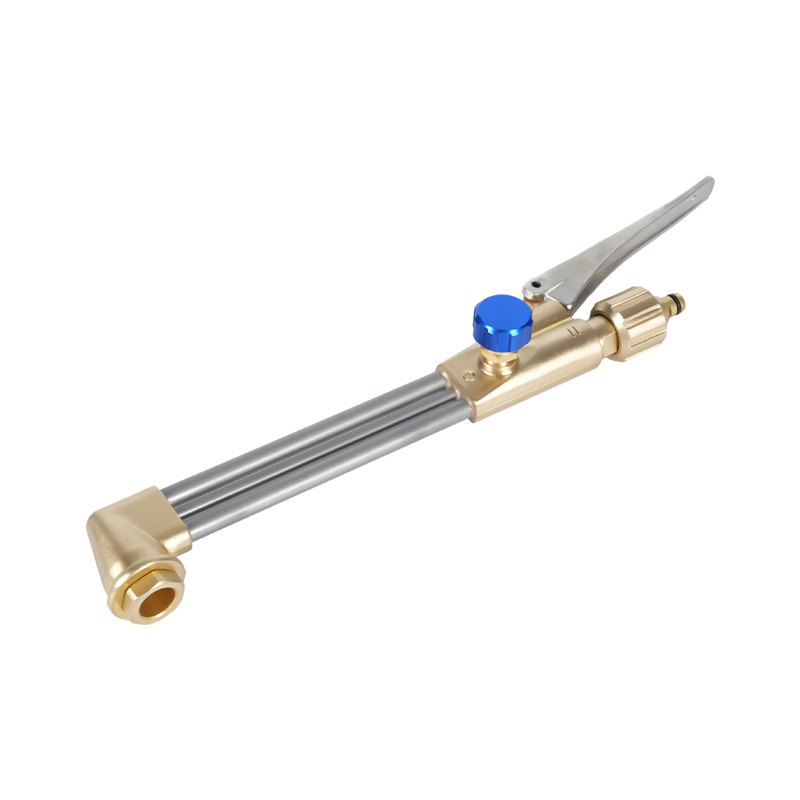
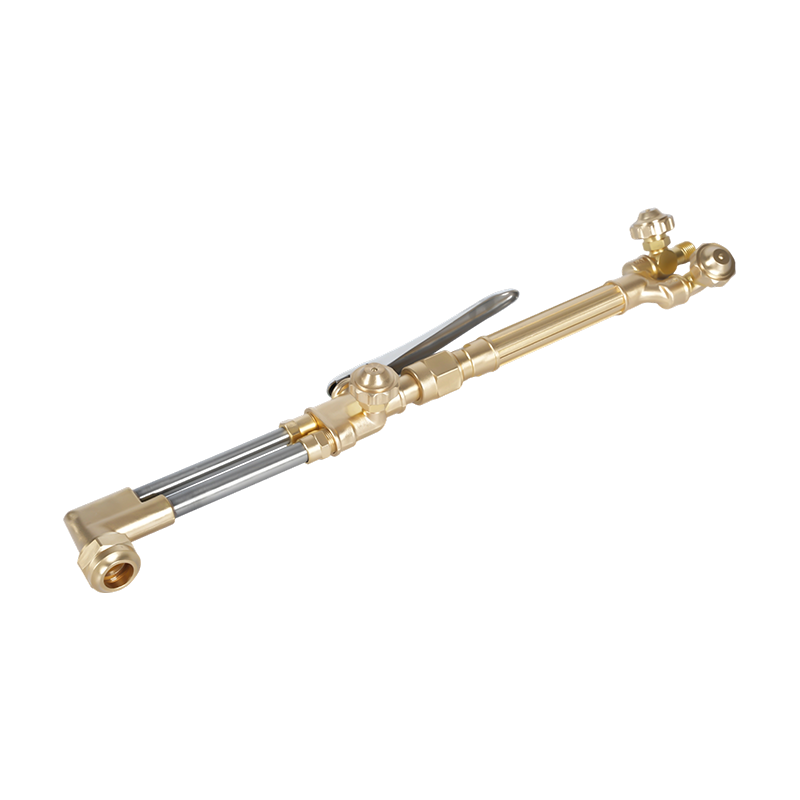
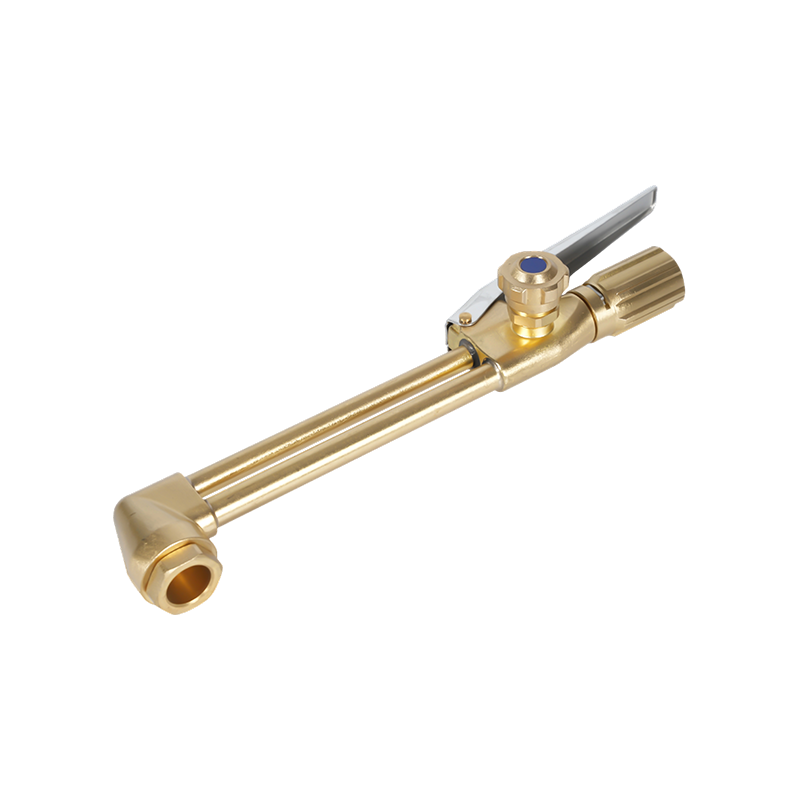
A csatolás legalább annyira számít, mint a beállítás. Egy kétrészes vágótartozék, mint például az A212, néhány millimétertől a nehéz részekig kezeli a lemezt egy fogantyún, ami egyenletesen tartja a kezelők és a műszakok arányát.
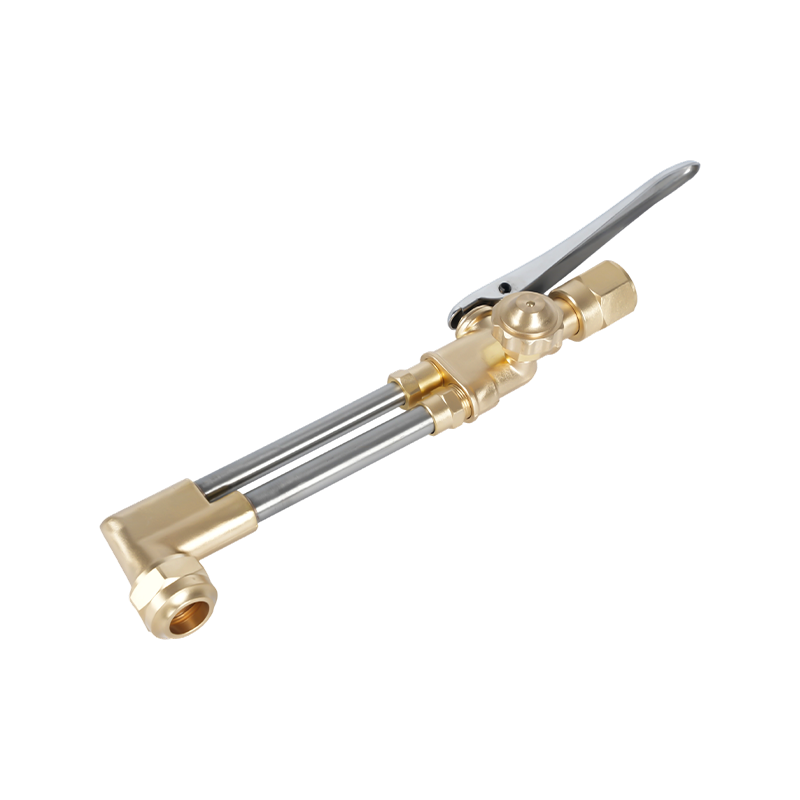 A212 nagy teherbírású vágótartozék oxi-acetilénhez és propánhoz A kovácsolt sárgaréz test és a rozsdamentes acél szelepek tartósságot biztosítanak akár 200 mm-es vastag lemezvágáshoz, egyenletes teljesítményt biztosítva a kezelők és a műszakok között. Termék megtekintése →
Ha a vágott felület keskeny, tiszta húzási vonalat és éles felső élt mutat, a láng közel semleges volt. A rongyos élek és az erős salak általában azt jelentik, hogy a láng nem volt megfelelő, mielőtt a sebesség elérte volna.
Karburáló láng: extra acetilén, extra gondozás
Nyissa ki az acetilént az oxigénen túli frakcióval, és megjelenik egy harmadik zóna, egy fehéres toll a belső kúp és a külső burok között. Ez a toll egy el nem égett szén, és két dolgot tesz egyszerre: csökkenti az oxigénpotenciált a medencében, és szenet rak le a fémre.
Szándékosan használva ez a megfelelő választás alumínium, nikkel és magas nikkeltartalmú ötvözetek, öntöttvas javításokhoz és keményburkolatokhoz, ahol enyhén redukáló atmoszféra védi az olvadt medencét. Magas széntartalmú és szerszámacélokon egy rövid toll ellensúlyozza a hegesztés közbeni szénleégést.
A csapda alacsony szén-dioxid-kibocsátású acélra alkalmazza, mert gyengédebbnek tűnik. A szénfelszedő megkeményíti a hegesztést, és repedésérzékenyebbé teszi, a bevágásban maradt korom pedig hiányos fúziót okoz a következő menetben. Tartsa a tollat rövidre, legfeljebb a belső kúp másfélszeresére, és törölje le a munkadarabot, ha korom jelenik meg.
Oxidáló láng: rövid, éles és könnyen túlzásba vihető
Ha túl sok oxigént ad hozzá, a belső kúp megrövidül és élesedik, a hangjegy felemelkedik, a külső boríték pedig behúzódik. Sok kezelő véletlenül hozza létre ezt a lángot, amikor túl korán kinyitja az oxigént, vagy a nyomást a csúcstáblázat fölé állítja.
Szándékosan a sárgarézhez és a bronzhoz tartozik, ahol az oxidáló atmoszféra elnyomja a cink füstölését, valamint a vájtolásra és sálatra, ahol agresszív hőt kívánnak. Acélon maró hatású. A szén kiég a felületi rétegből, az ötvözőelemek oxidálódnak, és az eredmény porózus varrat keletkezik, amelynek élei alatt salak szorul. A szemcsés szürke bőr a vágott felületen és a diagram által előre jelzettnél szélesebb vágás arra utal, hogy a keverék túl messzire lendült.
A láng beállítása, leolvasása és leállítása
- Ellenőrizze a hegyet: kerek a nyílás, az ülés tiszta, az O-gyűrűk épek. Tisztítsa meg megfelelő hegytisztítóval, soha ne fúróval.
- Állítsa be a szabályozó nyomását a pisztoly gyártójának hegytáblázata alapján, tartsa az acetilént 1 bar (körülbelül 15 psi) vagy az alatt.
- Öblítse ki mindkét vezetéket egy-két másodpercig, hogy megtisztítsa a levegőt és az állott gázt.
- Nyissa ki az acetilén égő szelepét körülbelül negyed fordulattal, és gyújtsa meg egy ütővel, ne öngyújtóval.
- Adjon hozzá oxigént, amíg a toll eltűnik, majd finomhangoljon egy ugyanabból az acélból készült darabot.
- Állítsa be a munkához: rövid toll karburáló munkához, rövidebb kúp oxidáló munkához.
- Először zárja le az acetilént, majd az oxigént, majd légtelenítse a vezetékeket és zárja el a hengerszelepeket.
Két szokás akadályozza meg a legtöbb meglepetést. Először minden hegycsere vagy tömlő-visszacsatlakoztatás után ellenőrizze újra a lángot, mert a szállítás módosul. Másodszor, tartson a közelben egy tesztkupont az aktuális anyagról; a szabadban tökéletesnek tűnő láng egészen másképp tud olvasni egy hőelnyelő lemezzel szemben.
Hardver, amely megismételhetővé teszi a lángot
A láng csak annyira stabil, mint az azt tápláló részek. A kopott hegyülés elszívja a levegőt a meneten túl, a duzzadt O-gyűrű megváltoztatja az elegyet a menetek között, a nem illeszkedő hegy és rögzítés pedig eltolja az arányt mindenki számára, aki felveszi a fáklyát. Gyártópadon ez a szórás inkonzisztens vágási szélességként jelenik meg jóval azelőtt, hogy bárki is gyanakodna a gázra.
Az acetilénhegyek méretezése a nyílás és a feladat szerint történik. Egy általános célú sorozat, mint például az 1101, lefedi a gyártó- és javítóműhelyekben előforduló általános lemezvastagságokat, míg a nagy teherbírású sorozatok vastagabb szakaszokhoz és hosszabb folyamatos vágásokhoz illeszkednek.
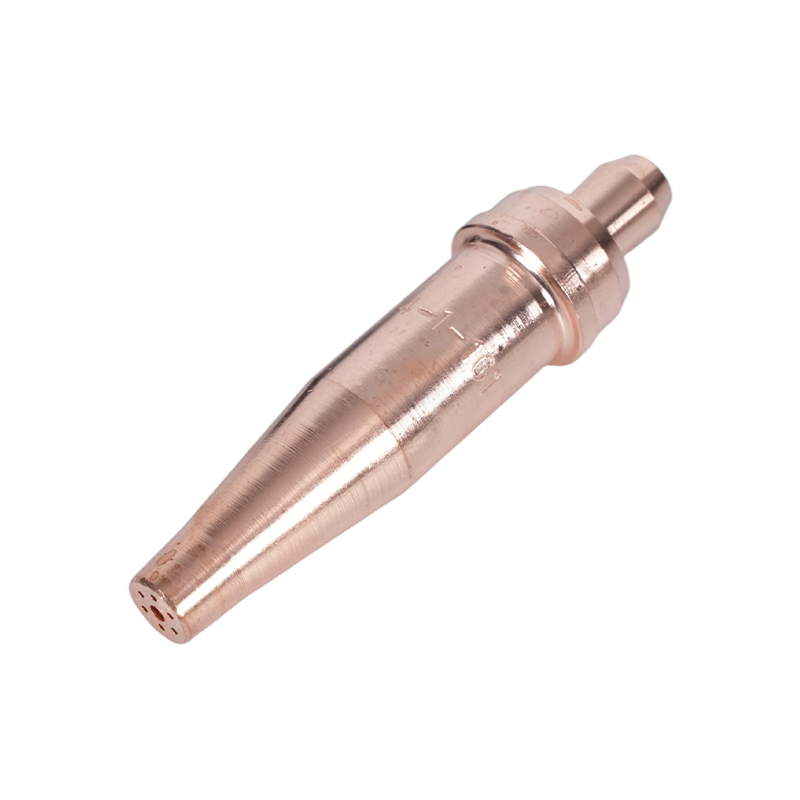 1-101 sorozatú acetilén pisztolyhegyek 5-200 mm-es vágáshoz 5–200 mm-es, 76 mm hosszúságú lemezt takar, és illeszkedik A217, A218, A219, A246, A212 és A800 pisztolyokhoz gyártási és javítási munkákhoz. Termék megtekintése →
A fogyóeszközök ugyanolyan figyelmet érdemelnek, mint a fáklyatest. Ebben az útmutatóban részletesebben foglalkozunk a megfelelő méret kiválasztásával, négyzet alakú elhelyezésével és cseréjével a repedés első jelére. a vágópisztoly hegyeinek kiválasztása és karbantartása , amit érdemes a tipptáblázat mellett elolvasni.
Azon vásárlók számára, akik egy műhelyben készleteket adnak meg, a gyakorlati ellenőrzés az egységesség: ugyanaz a fogantyú-interfész, ugyanaz a rögzítési sorozat, ugyanaz a hegyszámozás, így az egyik padon rögzített lángbeállítás reprodukálható a másikon.
Biztonsági pontok, amelyek megváltoztatják a láng viselkedését
A Flashback a leginkább számító hibamód, és ez inkább lángprobléma, mint gázprobléma. A tömlőn visszafelé haladó lángfront egy kis hibát hengeres eseménysé változtat. A visszacsapó szelepek lassítják a gáz visszafordítását, de nem állítják meg a lángfrontot; csak egy megfelelő letartóztató teszi. Szerelje fel őket a szabályozó kimenetére, és ahol a kockázatértékelés megkívánja, a pisztoly bemenetére is.
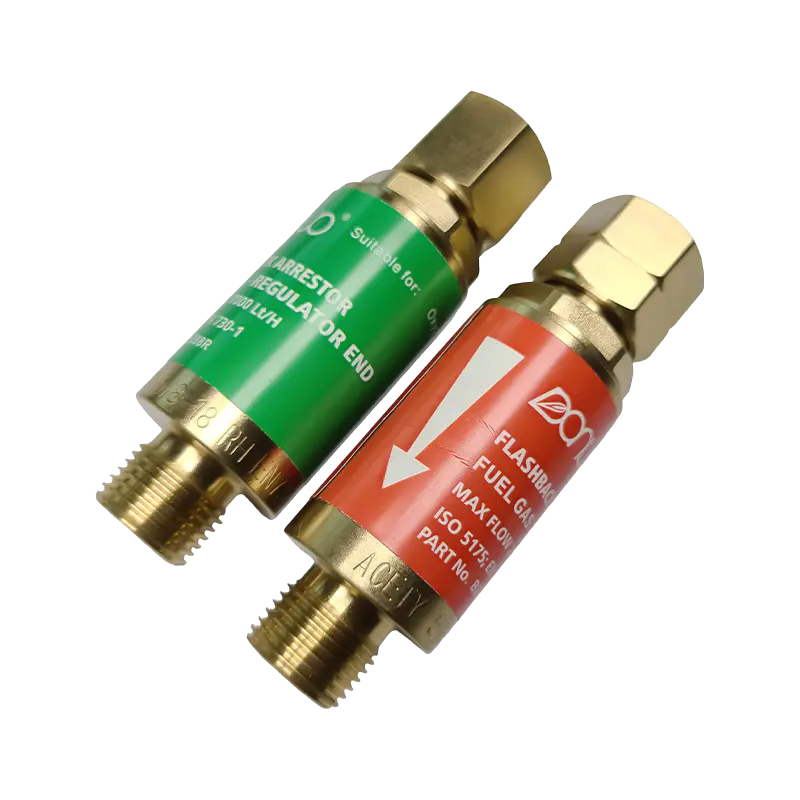 B288-as sorozatú oxi-acetilén visszacsatolásgátló Megakadályozza a visszacsapódást és az ellentétes gázáramlást az oxigén (7000 L/h) és tüzelőanyag (2600 L/h) modellekkel többféle menetméretben, védve a kezelőket és a berendezéseket. Termék megtekintése →
Soha ne fuss acetilént durván 1,5 bar (kb. 15 psi) fölé a tömlőnél, mert a szabad acetilén instabillá válik magasabb nyomáson. Tartsa a hengereket függőlegesen és rögzítve, tartsa távol a zsírt és az olajat az oxigénes szerelvényektől, és viseljen a munkavégzéshez megfelelő árnyalatú szűrőlencsét. A láng, amely önmagában felpattan, sípol vagy színét változtatja, a munka leállításának jelzése, nem pedig valami módosítanivaló.
A lángbeállítás másodpercekben mérhető készség, de ez határozza meg a vágás minőségét, a hegesztési szilárdságot és a fogyóeszközök élettartamát az egész műhelyben. Ha szabványosítja a fáklyákat, hegyeket és levezetőket egy gyártósorhoz, vagy saját rajzai és gázspecifikációi szerint készített alkatrészekre van szüksége, a csapat elérhető a kapcsolati oldal az adataiddal.